Токарная обработка металла на станках ЧПУ: определение и ключевые преимущества для производства в 2026 году
Токарная обработка металла на станках ЧПУ — это высокоточный метод субтрактивного производства, при котором удаление материала с заготовки осуществляется вращающимся режущим инструментом или самой деталью, управляемой компьютеризированной числовой программой. В условиях индустрии 4.0 этот процесс является фундаментом для создания сложных геометрических форм с допусками до 0,005 мм. Для промышленных заказчиков выбор правильного подрядчика или оборудования означает не просто получение детали, а обеспечение повторяемости качества в сериях от 10 до 100 000 единиц.
В 2026 году стандарты эффективности требуют интеграции токарных центров с системами автоматизации и IoT-мониторинга. Токарная обработка металла на станках ЧПУ позволяет сократить цикл изготовления валов, фланцев и втулок на 40–60% по сравнению с универсальными станками. Ключевая ценность заключается в способности обрабатывать труднообрабатываемые сплавы (титан, жаропрочные никелевые сплавы) без потери геометрии из-за термических деформаций. Это критически важно для аэрокосмической отрасли и энергетического машиностроения, где цена ошибки исчисляется миллионами рублей.
Технологические особенности и кинематика современных токарных центров
Современное оборудование эволюционировало далеко за пределы простой двухосевой обработки. Сегодня токарная обработка металла на станках ЧПУ подразумевает использование многофункциональных обрабатывающих центров с приводным инструментом и осью Y. Это стирает грань между токарной и фрезерной обработкой, позволяя выполнять сложные операции за одну установку детали (концепция «всё за одну установку» / «Done in One»).
Кинематические схемы и оси координации
Базовая конфигурация включает оси X (поперечная подача) и Z (продольная подача). Однако для сложных деталей применяются:
- Ось C: позиционирование шпинделя для фрезерных операций на торце или диаметре детали.
- Ось Y: смещение верхнего суппорта относительно центральной линии, что необходимо для офсетного сверления и фрезерования плоскостей, не проходящих через центр вращения.
- Приводной инструмент (Live Tooling): возможность вращения режущего инструмента независимо от шпинделя, что позволяет нарезать пазы, сверлить радиальные отверстия и фрезеровать грани без смены оборудования.
Инженерная практика показывает, что использование 5-осевых токарно-фрезерных центров снижает количество установок детали с 3–4 до одной. Это напрямую влияет на накопленную погрешность базирования. Каждая переустановка детали вносит ошибку хотя бы в 0,01–0,02 мм. Исключая этот фактор, мы получаем деталь, соответствующую чертежу с первого предъявления.
Системы ЧПУ и программное обеспечение
Доминирующими контроллерами на рынке РФ и СНГ в 2026 году остаются решения Siemens (Sinumerik), Fanuc и Haas, а также активно развивающиеся отечественные и азиатские аналоги, адаптированные под санкционные реалии. Важнейшим аспектом является постпроцессорная обработка CAM-систем. Ошибки в генерации G-кода могут привести к столкновению инструмента с патроном. Современные системы виртуальной верификации (Digital Twin) позволяют симулировать процесс резания до физической загрузки программы в станок, минимизируя риски аварий.
Материаловедение: выбор режимов резания для различных сплавов
Успешная токарная обработка металла на станках ЧПУ невозможна без глубокого понимания физики резания конкретного материала. Параметры скорости резания (Vc), подачи (f) и глубины резания (ap) подбираются индивидуально.
| Материал заготовки |
Рекомендуемая скорость резания (Vc), м/мин |
Тип стружки и охлаждение |
Особенности инструмента |
| Сталь конструкционная (40Х, 45) |
180 – 250 |
Сливная, эмульсия |
Твердосплавные пластины с покрытием TiAlN |
| Нержавеющая сталь (12Х18Н10Т) |
90 – 140 |
Ленточная, обильное СОЖ |
Пластины с положительной геометрией, стойкие к налипанию |
| Алюминиевые сплавы (Д16Т, АМг) |
300 – 600+ |
Элементная, эмульсия или воздух |
Поликристаллический алмаз (PCD) или микрозернистый твердый сплав |
| Титановые сплавы (ВТ6) |
40 – 60 |
Ломающаяся, высокое давление СОЖ |
Острые кромки, низкая подача для избежания упрочнения |
| Чугун (СЧ20, ВЧ40) |
150 – 220 |
Стружечная ломкая, сухая обработка или воздух |
Керамика или твердый сплав класса K |
Обратите внимание на обработку титана. Это материал с низкой теплопроводностью. Тепло не уходит в стружку, а накапливается в зоне резания и инструменте. Если использовать неправильную стратегию входа инструмента, произойдет мгновенный отпуск режущей кромки. Опытные технологи всегда рекомендуют применять трохоидальное фрезерование или прерывистое точение для улучшения теплоотвода.
Где применяется токарная обработка металла на станках ЧПУ: отраслевые кейсы
Спрос на высокоточные токарные детали диктуется потребностями высокотехнологичных секторов экономики. Рассмотрим конкретные сценарии применения, где обычная механическая обработка не справляется с требованиями по качеству и срокам.
Нефтегазовое машиностроение и арматуростроение
В этой отрасли критически важна герметичность и устойчивость к высоким давлениям (до 100 МПа и выше). Типичные детали: штоки задвижек, седла клапанов, ниппели. Здесь токарная обработка металла на станках ЧПУ обеспечивает необходимую чистоту поверхности Ra 0.4 – Ra 0.8 для уплотнительных пар.
Инженерный нюанс: При изготовлении длинных валов (L/D > 10) возникает проблема вибраций (биения). Для решения используются люнеты (поддерживающие центры) с регулируемым усилием прижима. Неправильная настройка люнета может привести к искривлению оси детали. На нашем производстве применяется динамическая балансировка оправек перед каждой серией, что снижает процент брака из-за биения до менее чем 0.5%.
Автомобилестроение и транспорт
Серийное производство требует максимальной скорости. Детали: ступицы, тормозные диски, оси, элементы подвески. Здесь важна не только точность, но и экономика процесса. Использование многошпиндельных автоматов продольного точения позволяет изготавливать мелкие детали за секунды.
Пример: изготовление пальца шарнира равных угловых скоростей (ШРУС). Требуется высокая поверхностная твердость после термообработки. Токарная обработка закаленных сталей (Hard Turning) заменяет шлифование на предварительных этапах, снижая себестоимость на 30%. Однако это требует станков с высокой жесткостью станины и специальными керамическими или CBN (кубический нитрид бора) пластинами.
Энергетика и турбостроение
Роторы турбин, валы генераторов, лопатки. Масштабы здесь иные — диаметр деталей может достигать 1–2 метров. Используются вертикальные токарные станки (карусельного типа). Главная сложность — удержание гигантской массы и компенсация гравитационной деформации.
В 2026 году трендом становится адаптивная обработка: датчики усилия резания в реальном времени корректируют подачу. Если инструмент встречает твердые включения в литье, станок автоматически снижает скорость, предотвращая выкрашивание пластины. Это особенно актуально для крупных отливок корпусов насосов, где структура металла неоднородна.
Как выбрать поставщика услуг: критерии оценки производственных мощностей
Заказчик часто сталкивается с дилеммой: выбрать крупный завод с долгими сроками или малую мастерскую с рисками по качеству. При оценке подрядчика на токарную обработку металла на станках ЧПУ, следует руководствоваться следующими техническими и организационными параметрами.
- Парк оборудования и его возраст. Наличие станков с приводным инструментом и контршпинделем обязательно для сложных деталей. Станки старше 15 лет могут иметь люфты в шарико-винтовых передачах (ШВП), что сделает невозможным соблюдение допусков IT6-IT7.
- Система контроля качества (Metrology). Просто иметь станок мало. Нужен измерительный лабораторный комплекс. Наличие координатно-измерительных машин (КИМ/CMM), шероховатомеров и профилометров. Если поставщик проверяет детали только штангенциркулем, для прецизионных заказов он не подходит.
- Инженерная компетенция. Способность технологов предложить оптимизацию чертежа (DFM — Design for Manufacturing). Например, предложить снять фаску под резьбу или изменить радиус перехода для возможности выхода инструмента. Хороший подрядчик всегда задаст вопросы по чертежу до начала работ.
- Сертификация и стандарты. Для серьезных контрактов наличие ISO 9001 является базовым требованием. Для аэрокосмоса — AS9100. Это гарантирует прослеживаемость материалов и процессов.
Мы рекомендуем запрашивать не просто коммерческое предложение, а технологическую карту на одну из ваших типовых деталей. Это покажет, насколько глубоко потенциальный партнер погружается в специфику вашего изделия.
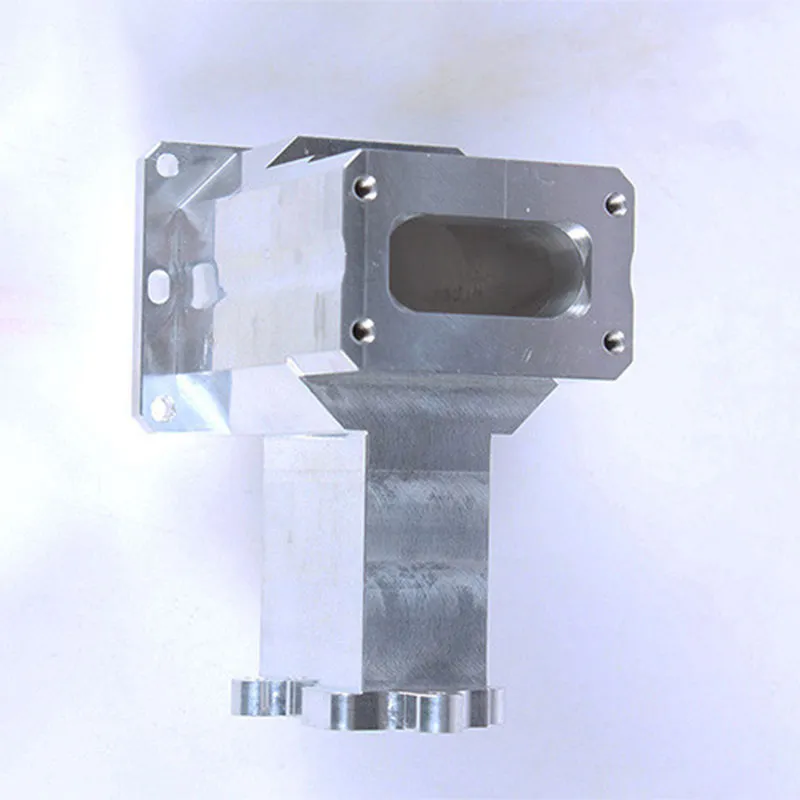
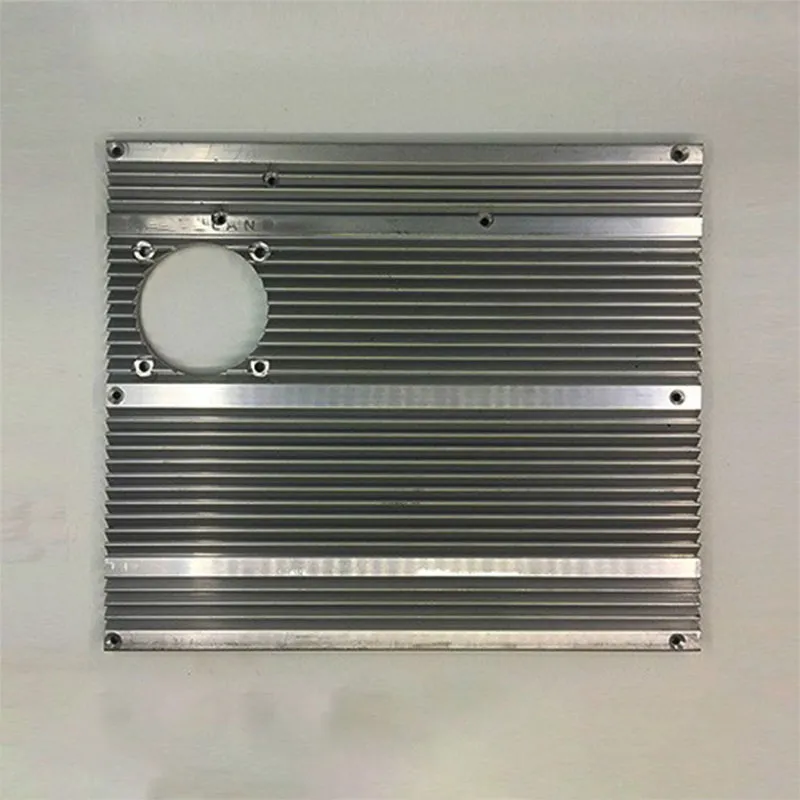
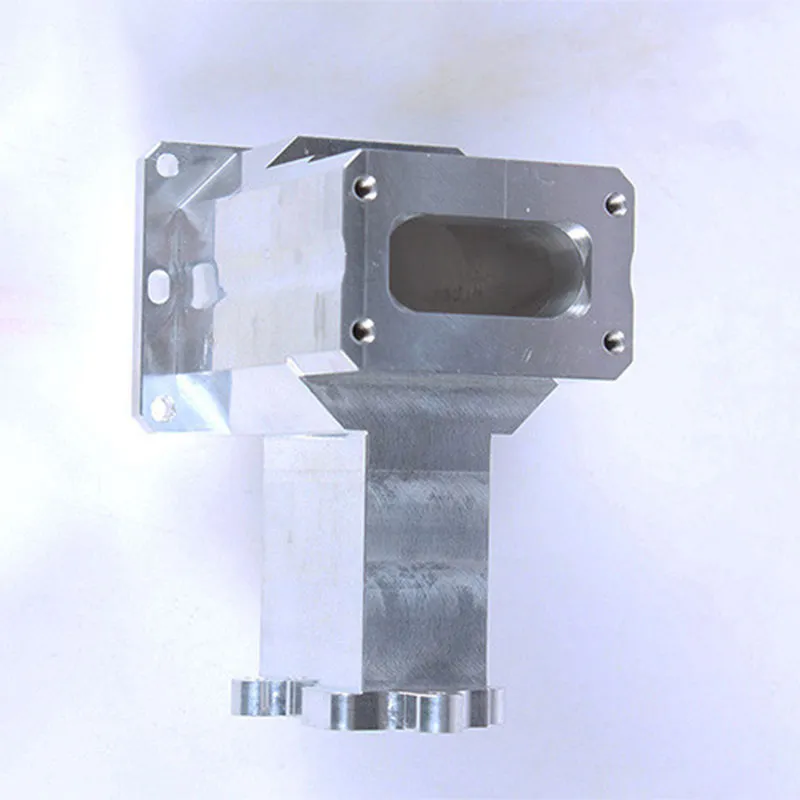
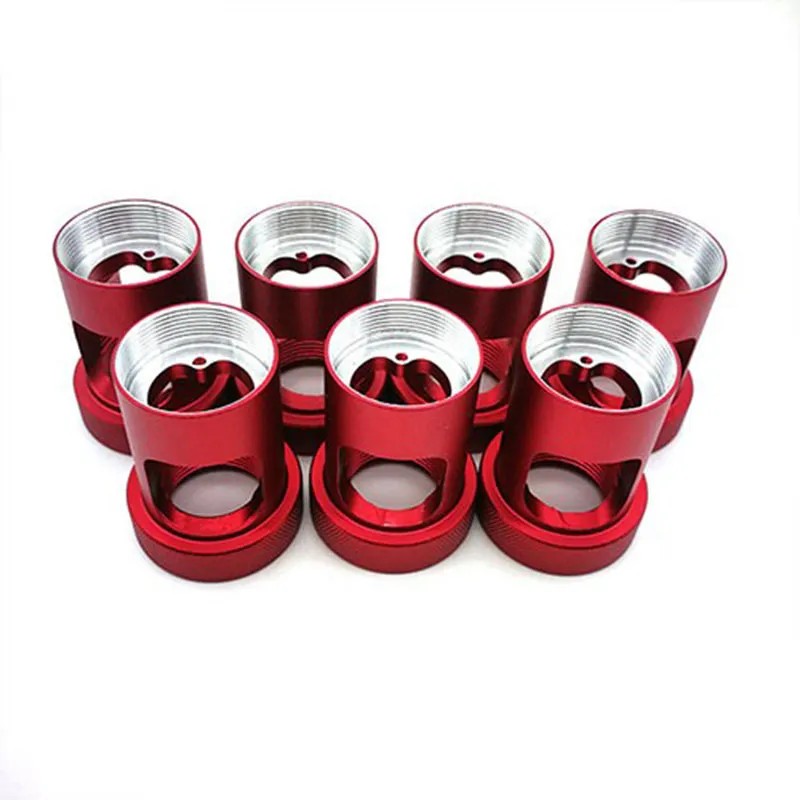
Ярким примером компании, успешно интегрирующей эти принципы в свою работу, является ООО «Дунгуань Пинтэцзин Металлоизделия». Расположенное в промышленном центре Дунгуань (Китай), это предприятие специализируется на точной механической обработке и производстве металлических деталей для глобального рынка, включая поставки в Европу, Азию и СНГ. Компания занимает устойчивую позицию как надежный поставщик нестандартных компонентов для промышленного оборудования, транспортных средств и высокотехнологичных устройств.
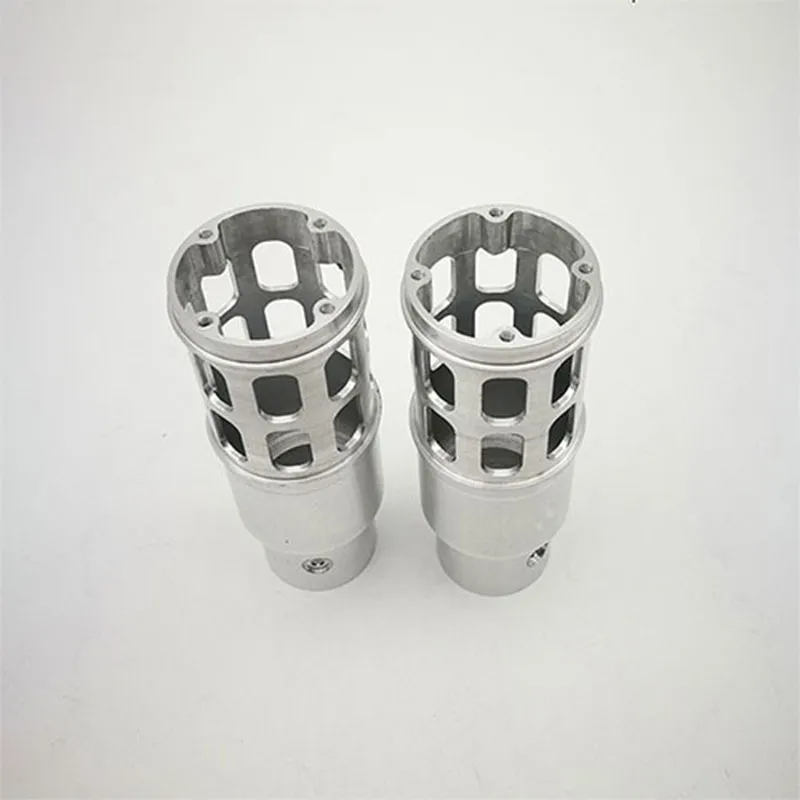
Производственная база ООО «Дунгуань Пинтэцзин» полностью соответствует современным требованиям Industry 4.0. Парк оборудования включает высокоскоростные фрезерные станки, 3–5-осевые обрабатывающие центры с ЧПУ и электроэрозионные комплексы, что позволяет реализовывать концепцию «Done in One» даже для самых сложных геометрий. Особое внимание уделяется контролю качества: использование трехмерных измерительных машин (CMM) и строгий многоступенчатый контроль на всех этапах — от входной приемки материалов до финальной проверки — гарантируют соблюдение жестких допусков. Такой подход позволяет компании эффективно производить широкий спектр продукции: от титановых компонентов для грузовиков и прецизионных элементов для БПЛА до чугунных валов и деталей двигателей из нержавеющей стали.
Экономика процесса: что формирует стоимость токарных работ
Цена токарной обработки металла на станках ЧПУ не является константой. Она складывается из множества переменных. Понимание этих факторов поможет вам оптимизировать бюджет без потери качества.
Структура затрат
- Подготовка производства (Setup): Разработка УП, изготовление или подбор оснастки (патроны, цанги, оправки), установка нулевой точки. Это фиксированная стоимость, которая амортизируется (распределяется) на тираж. Чем больше партия, тем ниже цена за единицу.
- Машинное время: Зависит от сложности траектории, количества инструментов и скорости резания. Обработка титана стоит дороже алюминия не только из-за цены материала, но и из-за низких скоростей резания (время контакта инструмента дольше).
- Стоимость инструмента: Расходные материалы. Для черновой обработки используются дешевые пластины, для чистовой — дорогие, обеспечивающие зеркальную поверхность.
- Контроль качества: Входной контроль материала, межоперационный контроль, финальная инспекция с протоколом.
Влияние геометрии на цену
Наличие внутренних глухих отверстий малого диаметра требует использования длинномерного инструмента, который склонен к вибрациям. Это требует снижения подачи и увеличения времени обработки. Глубокая резьба или канавки сложного профиля также увеличивают стоимость. Простые цилиндрические детали стоят минимально, так как они обрабатываются быстро и с минимальным износом инструмента.
Сравнение технологий: ЧПУ против автоматов продольного точения
Для массового производства мелких деталей (диаметр до 30-40 мм) часто возникает вопрос выбора между классическим токарным центром с ЧПУ и автоматом продольного точения (типа Swiss-type). Ниже приведено сравнение для принятия взвешенного решения.
| Параметр |
Токарный центр с ЧПУ (Chucking) |
Автомат продольного точения (Swiss) |
| Диаметр заготовки |
От 10 мм до 500+ мм |
Обычно до 32-42 мм |
| Соотношение длина/диаметр |
До 3-4 (без люнетов) |
До 10-15 (идеально для длинных валов) |
| Точность |
Высокая (0.01-0.02 мм) |
Сверхвысокая (0.005-0.01 мм) |
| Производительность (серия) |
Средняя/Высокая |
Очень высокая (непрерывная подача прутка) |
| Переналадка |
1-2 часа |
2-4 часа (сложнее настройка направляющих втулок) |
| Рекомендация |
Фланцы, корпуса, короткие валы, крупные детали |
Медицинские импланты, часовые детали, длинные оси, электронные коннекторы |
Если ваша деталь представляет собой длинный тонкий вал с множеством переходов диаметров, автомат продольного точения вне конкуренции. Заготовка подается через направляющую втулку непосредственно у зоны резания, что исключает прогиб. Для массивных дисковых деталей такой станок неприменим.
Типичные ошибки при заказе токарных работ и как их избежать
Даже опытные конструкторы иногда допускают ошибки, удорожающие производство. Избегайте следующих ловушек при подготовке технической документации:
1. Завышенные требования к точности
Указание допуска ±0.01 мм там, где функционально достаточно ±0.1 мм, увеличивает стоимость в 3-5 раз. Требуйте шлифовки или хонингования только на посадочных поверхностях подшипников или уплотнений. Нефункциональные поверхности должны иметь свободные допуски по ГОСТ 25346-2013 (классы точности h2-h4 для валов, H2-H4 для отверстий, если не указано иное).
2. Игнорирование радиусов выхода инструмента
Прямой угол в месте перехода диаметра или в канавке невозможен при токарной обработке. Режущая пластина всегда имеет радиус при вершине (обычно 0.4, 0.8 или 1.2 мм). Если чертеж требует острого угла, это потребует дополнительной операции (например, подрезки специальным резцом), что сложно и дорого. Всегда предусматривайте технологические радиусы.
3. Выбор нестандартных материалов
Использование экзотических марок стали, которые нет в наличии у поставщика, ведет к долгому ожиданию сырья и закупке целого прутка ради одной детали. Старайтесь использовать распространенные марки: Сталь 45, 40Х, 09Г2С, Алюминий Д16Т, Латунь ЛС59-1. Это ускорит старт проекта.
Тренды 2026 года: автоматизация и экологичность
Индустрия металлообработки движется к полной автономности. Токарная обработка металла на станках ЧПУ в 2026 году все чаще реализуется в составе ячеек FMS (Flexible Manufacturing Systems).
- Роботизированная загрузка: Коллаборативные роботы (cobots) загружают заготовки и забирают готовые детали, позволяя станкам работать 24/7 без участия оператора.
- Умное охлаждение: Системы фильтрации СОЖ с контролем бактериального заражения и автоматическим добавлением концентрата. Это продлевает жизнь инструмента и улучшает экологию цеха.
- Предиктивное обслуживание: Анализ вибрации шпинделя и потребления тока двигателей позволяет предсказать износ подшипников или поломку инструмента до того, как будет испорчена деталь.
Эти технологии снижают влияние человеческого фактора, который остается главным источником нестабильности качества.
FAQ: Часто задаваемые вопросы по токарной обработке на ЧПУ
Какой минимальный тираж вы принимаете в работу?
Мы работаем как с единичными прототипами (1 шт.), так и с серийным производством. Для единичных изделий стоимость будет выше из-за амортизации времени на программирование и наладку. Для серий от 100 штук цена за единицу существенно снижается.
Какие максимальные габариты детали можно обработать?
Это зависит от модели станка. Стандартные токарные центры обрабатывают детали диаметром до 400-500 мм и длиной до 1000-1500 мм. Для крупногабаритных изделий используются карусельные станки с диаметром обработки до 2000 мм и более. Уточняйте габариты конкретной детали у менеджера.
Можете ли вы предоставить протокол измерений?
Да, для всех ответственных деталей мы предоставляем протокол входного и выходного контроля. При необходимости возможна инспекция на координатно-измерительной машине (КИМ) с выдачей сертификата размеров и формы поверхности.
Как происходит расчет стоимости токарной обработки металла на станках ЧПУ?
Для расчета необходим чертеж детали (PDF, DXF, STEP) с указанием материала, количества и требований к точности. Мы анализируем трудоемкость, расход инструмента и машинное время, после чего предоставляем коммерческое предложение в течение 24 часов.
Работаете ли вы с материалами заказчика?
Да, мы принимаем материалы заказчика при условии наличия сертификатов качества (паспортов) на металл. Это важно для отслеживания происхождения материала, особенно в регламентированных отраслях.
Заключение и рекомендации по сотрудничеству
Качественная токарная обработка металла на станках ЧПУ — это симбиоз передового оборудования, грамотного программирования и строгого контроля. В 2026 году рынок требует не просто “вытачивания железа”, а предоставления комплексного инженерного решения: от оптимизации конструкции под технологичность изготовления до логистики готовой продукции.
Выбирая партнера, обращайте внимание на прозрачность процессов, наличие собственной метрологической базы и гибкость в реагировании на изменения в проекте. Избегайте демпинговых предложений, которые часто скрывают за собой экономию на качестве инструмента, отсутствии контроля или использовании изношенного парка станков.
Наш завод располагает современным парком токарных центров с ЧПУ, оснащенными приводным инструментом и системами автоматической подачи. Мы гарантируем соблюдение сроков и соответствие деталей требованиям чертежей и ГОСТ.
Готовы обсудить ваш проект?
Пришлите чертежи и технические требования для получения детального технико-коммерческого предложения. Наши инженеры проведут бесплатный аудит технологичности вашей детали.
Получить расчет стоимости токарной обработки | Смотреть примеры выполненных работ