Высокоскоростная обработка на станках с ЧПУ: экономическая эффективность и цены от производителя в 2026 году
Высокоскоростная обработка на станках с ЧПУ (High-Speed Machining, HSM) представляет собой передовую технологию механической обработки металлов и сплавов, характеризующуюся сочетанием высоких скоростей резания (от 10 000 до 60 000 об/мин) и малых подач на зуб. В условиях промышленного ландшафта 2026 года этот метод стал стандартом для производства сложных деталей аэрокосмической отрасли, медицинского оборудования и прецизионных пресс-форм. Ключевое преимущество технологии заключается не просто в скорости удаления материала, а в снижении термических нагрузок на заготовку и инструмент, что позволяет достигать шероховатости поверхности Ra 0.4–0.8 мкм без последующей шлифовки.
Для производственных директоров и главных инженеров вопрос внедрения HSM-технологий в 2026 году трансформировался из задачи технологического превосходства в задачу экономической оптимизации. Стоимость владения оборудованием снизилась благодаря локализации производства ключевых компонентов шпинделей и систем ЧПУ, однако требования к квалификации персонала и подготовке управляющих программ (CAM) возросли. Данная статья предоставляет глубокий технический анализ рынка, разбор ценообразования от прямых производителей и инженерные рекомендации по выбору оборудования, позволяющие минимизировать риски при инвестициях в высокоскоростные обрабатывающие центры.
Технологические основы высокоскоростной обработки (HSM) в 2026 году
Чтобы понять, почему высокоскоростная обработка на станках с чпу остается приоритетным выбором для серийного производства, необходимо рассмотреть физические принципы процесса. Традиционная обработка часто сталкивается с проблемой накопления тепла в зоне резания, что приводит к деформации тонкостенных деталей и быстрому износу инструмента. HSM решает эту проблему за счет того, что большая часть тепла (до 80-90%) уносится со стружкой, которая при таких скоростях становится пластичной и легко удаляется из зоны контакта.
Кинематика и динамика шпиндельных узлов
Сердцем любого HSM-станка является шпиндель. В 2026 году доминирующими решениями являются электрошпиндели с прямым приводом, исключающие ременные передачи, которые создают вибрации на высоких оборотах. Типичные характеристики современных промышленных шпинделей включают:
- Скорость вращения: от 20 000 до 42 000 об/мин для стандартных задач и до 60 000 об/мин для микрообработки.
- Мощность: 15–37 кВт в постоянном режиме (S1), с возможностью кратковременной перегрузки до 150%.
- Охлаждение: жидкостное охлаждение корпуса и керамических подшипников с точностью поддержания температуры ±0.5°C, что критично для термокомпенсации.
- Инструментальные конусы: стандарт HSK-E63 или HSK-A100, обеспечивающие центрирование с точностью менее 3 мкм и высокую жесткость за счет одновременного зажима по конусу и торцу.
Важно отметить, что высокая скорость вращения бессмысленна без соответствующих ускорений осей линейного перемещения. Современные станки обеспечивают ускорение до 1–2 G (g-force) по всем осям, что позволяет мгновенно менять направление движения при обработке сложных 3D-поверхностей без потери точности контура.
Роль системы ЧПУ и предиктивного управления
Аппаратная часть должна поддерживаться программным обеспечением, способным обрабатывать тысячи блоков кода в секунду. Системы ЧПУ 2026 года используют алгоритмы предиктивного контроля (Look-ahead function) с глубиной до 1000–2000 блоков. Это позволяет контроллеру заранее “видеть” изменение траектории и плавно регулировать скорость подачи, избегая рывков, которые оставляют следы (“марки”) на поверхности детали. Интеграция с CAM-системами теперь происходит в реальном времени, позволяя корректировать траекторию на основе данных датчиков вибрации, установленных непосредственно на шпинделе.
Где применяется высокоскоростная обработка на станках с ЧПУ: отраслевые кейсы
Универсальность технологии делает её востребованной в секторах, где цена ошибки исчисляется десятками тысяч долларов. Рассмотрим конкретные примеры применения, демонстрирующие экономический эффект.
Аэрокосмическая промышленность: обработка титана и алюминиевых сплавов
Производство лопаток компрессоров и элементов фюзеляжа требует обработки труднообрабатываемых материалов. При использовании традиционных методов фрезерования титана ВТ6 (Ti-6Al-4V) возникают значительные остаточные напряжения. Применение высокоскоростной обработки на станках с чпу позволяет использовать специальные стратегии резания (например, трохоидальное фрезерование), где инструмент движется по спиральной траектории.
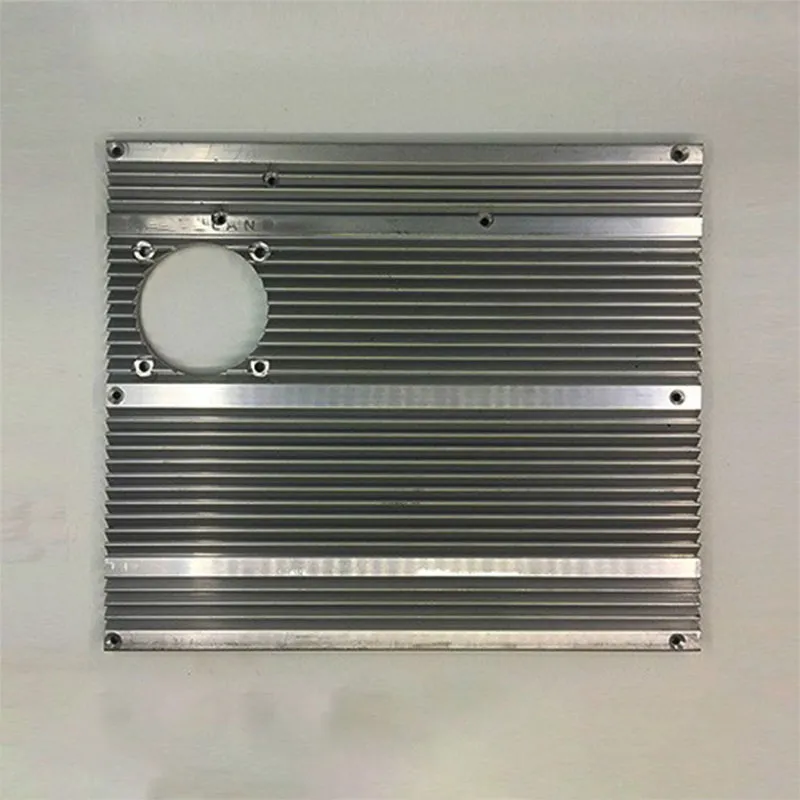
Инженерный кейс: При изготовлении панели размером 1200×800 мм из алюминия 7075, время обработки сократилось с 14 часов до 3.5 часов. Расход охлаждающей жидкости снизился на 40% благодаря использованию метода минимальной смазки (MQL), что также улучшило экологические показатели производства. Точность геометрии составила ±0.02 мм, что исключило необходимость ручной доводки.
Производство пресс-форм и штампов
Это исторически первый сектор внедрения HSM. Современные формы для литья пластмасс имеют сложную геометрию с глубокими карманами и тонкими ребрами. Высокие скорости позволяют использовать инструменты малого диаметра (от 0.5 мм) без их поломки.
Ключевой показатель здесь — качество поверхности. После финишной высокоскоростной обработки поверхность формы готова к полировке или даже к эксплуатации без неё (для некоторых типов пластиков). Это сокращает цикл изготовления формы с 6 недель до 10–12 дней. Экономия достигается не только на машинном времени, но и на трудозатратах высококвалифицированных полировщиков, дефицит которых в 2026 году ощущается особенно остро.
Медицинское приборостроение
Изготовление имплантатов (тазобедренные суставы, позвоночные конструкции) из биосовместимых сплавов требует абсолютной чистоты поверхности и отсутствия микротрещин. HSM обеспечивает холодное резание, предотвращая структурные изменения материала в поверхностном слое, что критично для долговечности имплантата в человеческом теле.
Диапазон цен и факторы стоимости в 2026 году
Запрос “цена на высокоскоростные станки” часто приводит к недопониманию, так как разброс стоимости может составлять от 80 000 до 500 000 евро и выше. Понимание структуры затрат помогает провести грамотные переговоры с производителем.
Что влияет на стоимость оборудования
Цена формируется не только из бренда, но и из технической начинки. Основные драйверы стоимости:
- Тип привода осей: Шарико-винтовые передачи (ШВП) дешевле, но ограничены по скорости и ускорению. Линейные моторы (Linear Motors) обеспечивают лучшие динамические характеристики, но стоят на 30–50% дороже и требуют более сложного обслуживания.
- Система ЧПУ: Лицензии на топовые системы (Siemens Sinumerik, Heidenhain TNC, Fanuc Series 31i) составляют значительную часть цены. Открытые архитектуры на базе ПК могут быть дешевле, но требуют дополнительной интеграции.
- Количество осей: 3-осевые станки являются базой. Добавление поворотных осей (4-я и 5-я ось) для одновременной 5-осевой обработки увеличивает цену в 1.5–2 раза, но радикально расширяет возможности.
- Системы безопасности и компенсации: Лазерные интерферометры для компенсации тепловых удлинений станины, системы мониторинга состояния инструмента (Tool Monitoring Systems).
Ориентировочные цены от производителя (2026)
| Класс станка |
Характеристики |
Диапазон цен (EUR) |
Целевое применение |
| Entry-Level HSM |
20 000 об/мин, ШВП, 3 оси, базовая ЧПУ |
80 000 – 120 000 |
Мелкосерийное производство, простые алюминиевые детали |
| Mid-Range Professional |
30 000–40 000 об/мин, линейные двигатели X/Y, 3-5 осей |
150 000 – 250 000 |
Пресс-формы, аэрокосмические компоненты, медицина |
| High-End Precision |
>40 000 об/мин, все оси на линейных двигателях, термокомпенсация, 5 осей одновременно |
300 000 – 500 000+ |
Сложнейшая геометрия, микромеханика, оптика |
Примечание: Цены указаны за базовую комплектацию без учета доставки, пусконаладочных работ и обучения персонала. Покупка напрямую у производителя (OEM) позволяет сэкономить до 15–20% по сравнению с покупкой через дистрибьюторов, однако требует наличия собственной службы сервисной поддержки.
Как выбрать поставщика и оборудование: критерии оценки
Выбор станка для высокоскоростной обработки на станках с чпу — это стратегическое решение. Ошибка в выборе ведет не только к финансовым потерям, но и к потере рыночных позиций из-за невозможности выполнять заказы с требуемым качеством.
Технический аудит поставщика
Не верьте рекламным брошюрам. Требуйте демонстрации обработки вашей реальной детали или максимально близкого аналога. Обратите внимание на следующие параметры во время теста:
- Время смены инструмента (Chip-to-Chip): Для HSM оно должно составлять не более 1.5–2 секунд. Длительные паузы сводят на нет преимущество высокой скорости резания.
- Качество поверхности в углах: Именно здесь проявляются недостатки динамики станка. Ищите следы вибрации или “ступеньки” на переходах.
- Шум и вибрация: Исправный HSM-станок работает относительно тихо. Гул или дребезжание указывают на проблемы с балансировкой шпинделя или качеством направляющих.
Сервис и доступность запчастей
В 2026 году логистические цепочки стабилизировались, но сроки поставки специфических компонентов (например, керамических подшипников шпинделя) могут достигать 8–12 недель. Уточните у производителя наличие складского запаса критических узлов в вашем регионе. Наличие удаленной диагностики (Remote Service) через защищенный канал связи является обязательным стандартом для современного оборудования.
Практическая реализация: опыт ООО «Дунгуань Пинтэцзин Металлоизделия»
Теоретические преимущества HSM находят свое подтверждение в реальной производственной практике. Ярким примером эффективного внедрения этих технологий является ООО «Дунгуань Пинтэцзин Металлоизделия» — специализированное предприятие, расположенное в городе Дунгуань (Китай), которое зарекомендовало себя как надежный партнер в сфере точной механической обработки.
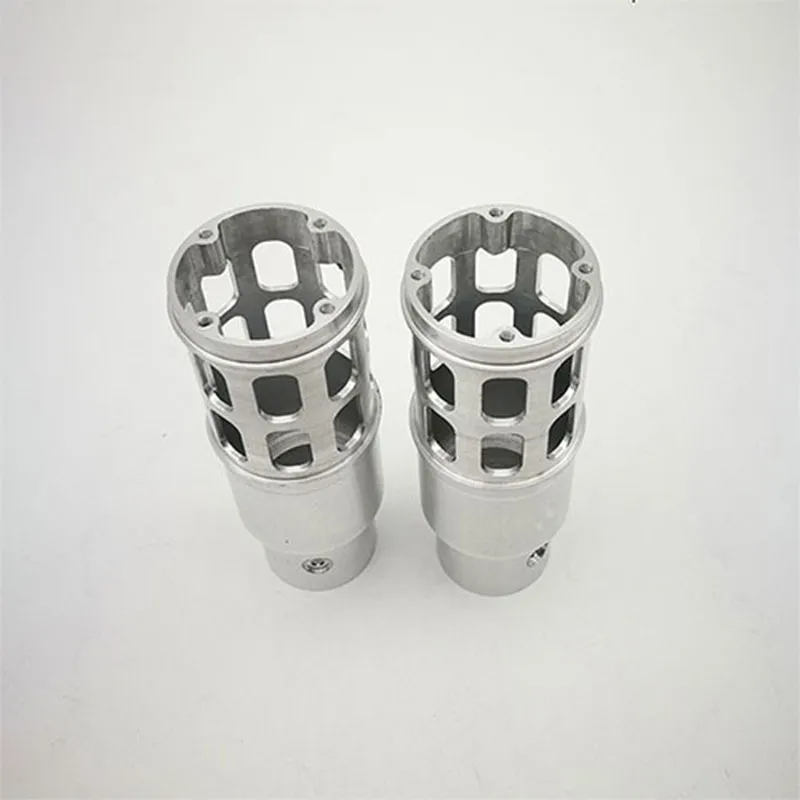
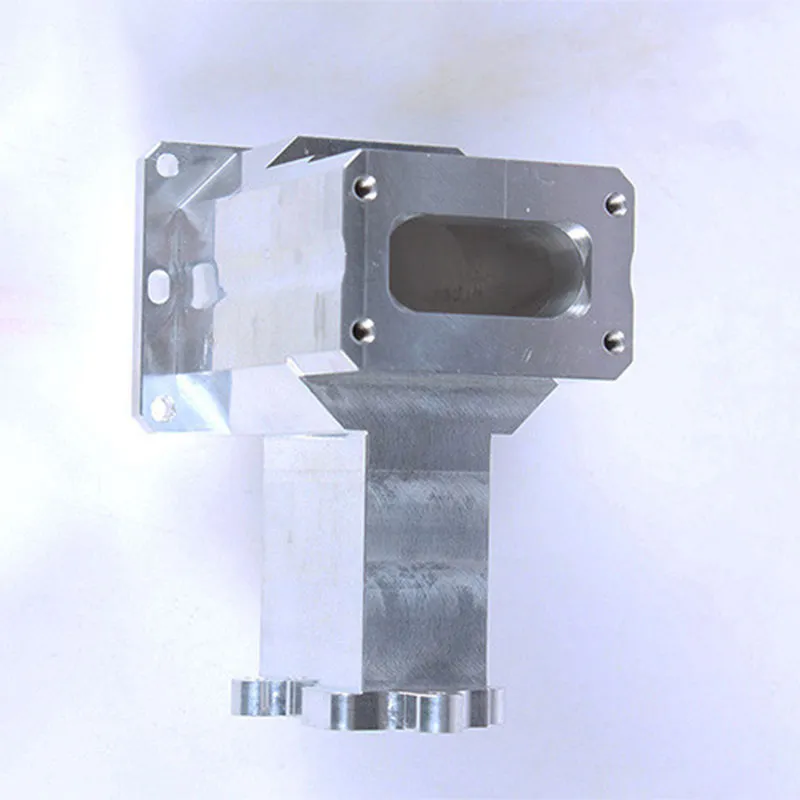
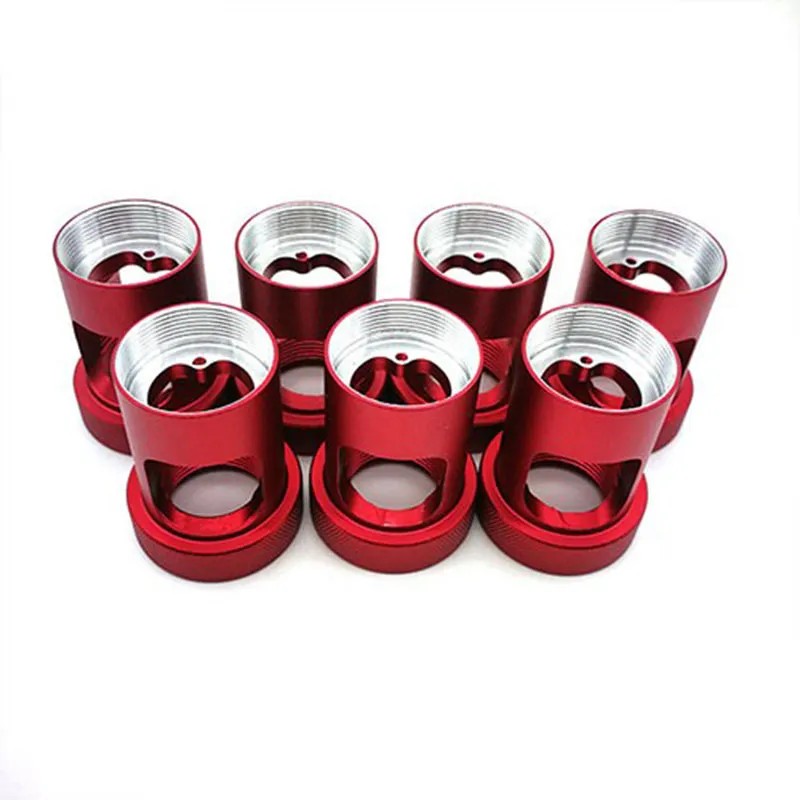
Компания успешно интегрировала принципы высокоскоростной обработки в свои производственные процессы, оснастив цеха современными 3-, 4- и 5-осевыми обрабатывающими центрами с ЧПУ мирового класса. Такой подход позволяет предприятию выполнять сложные заказы для различных отраслей: от прецизионных элементов для БПЛА и титановых компонентов для грузовиков до деталей двигателей из нержавеющей стали и радиаторов для светодиодных лент.
Опыт «Дунгуань Пинтэцзин» демонстрирует, что ключ к успеху лежит не только в наличии оборудования, но и в комплексном подходе. Используя системы CAD/CAE/CAM для цифрового проектирования и трехкоординатные измерительные машины для контроля качества, компания обеспечивает строгое соблюдение геометрической точности и структурной целостности деталей. Философия компании, отраженная в китайской пословице «Мастер, желающий хорошо выполнять свою работу, должен сначала заточить свои инструменты», проявляется в постоянном обновлении парка оборудования и повышении квалификации персонала.
Благодаря гибкой системе проектного менеджмента и ориентации на международные стандарты, «Дунгуань Пинтэцзин Металлоизделия» осуществляет поставки в Европу, Азию и СНГ, помог заказчикам сокращать затраты и ускорять вывод продукции на рынок. Этот кейс подтверждает, что инвестиции в HSM-технологии и партнерство с компетентными производителями окупаются за счет повышения качества и надежности конечных изделий.
Сравнение технологий: HSM против традиционного фрезерования
Для обоснования инвестиций перед руководством часто требуется сравнительный анализ. Ниже приведена таблица, демонстрирующая ключевые отличия.
| Параметр |
Традиционное фрезерование |
Высокоскоростная обработка (HSM) |
| Скорость резания (Vc) |
50 – 200 м/мин |
500 – 2000+ м/мин |
| Подача на зуб (fz) |
0.05 – 0.2 мм/зуб |
0.01 – 0.05 мм/зуб |
| Сила резания |
Высокая (требуется жесткая фиксация) |
Низкая (подходит для тонкостенных деталей) |
| Тепловыделение |
Нагрев заготовки и инструмента |
Тепло уходит со стружкой |
| Износ инструмента |
Абразивный, быстрый на высоких скоростях |
Равномерный, длительный срок службы при правильном выборе покрытия |
| Требуемая мощность шпинделя |
Высокий крутящий момент |
Высокая мощность при низком крутящем моменте |
Инженерное мнение: HSM не всегда заменяет традиционную обработку. Для черновой обработки стали твердостью HRC 50+ традиционные методы с высоким крутящим моментом могут быть эффективнее. HSM блистает там, где важны чистота поверхности, сложная геометрия и сохранение целостности материала.
Типичные ошибки при внедрении и эксплуатации
Даже самое дорогое оборудование не гарантирует успеха, если нарушены технологические дисциплины. Вот наиболее частые проблемы, с которыми сталкиваются предприятия в первый год эксплуатации:
1. Неправильный выбор инструмента
Обычные твердосплавные фрезы не выдерживают центробежных нагрузок при оборотах свыше 20 000 об/мин. Необходимо использовать инструмент, специально сбалансированный для HSM (маркировка G2.5 или лучше при максимальных оборотах). Использование несоответствующего инструмента приводит к биению, разрушению шпинделя и браку деталей.
2. Игнорирование подготовки CAM-программ
Стандартные постпроцессоры могут генерировать код с резкими изменениями направления движения. Для HSM необходимо использовать специализированные стратегии (Flow milling, Trochoidal milling), которые обеспечивают плавность траектории. Отсутствие сглаживания углов (corner smoothing) вызывает ударные нагрузки на механику станка.
3. Недостаточная жесткость оснастки
При высоких ускорениях масса заготовки и приспособления играет критическую роль. Тяжелые тиски могут снизить динамику станка на 30%. Рекомендуется использовать легкие алюминиевые или композитные приспособления, а также вакуумные столы для плоских деталей.
Логистика, экспорт и правовые аспекты закупки в 2026 году
При заказе оборудования у зарубежных или локальных производителей важно учитывать таможенные регламенты и стандарты сертификации. В России и странах ЕАЭС обязательным является наличие сертификата соответствия ТР ТС (ЕАС). Убедитесь, что станок имеет маркировку EAC и паспорт безопасности, соответствующий ГОСТ Р МЭК 60204-1 (Безопасность машин. Электрооборудование).
Логистика прецизионного оборудования требует специального транспорта с пневмоподвеской и системой мониторинга ударов. Любая встряска при транспортировке может нарушить геометрию станины. Приемка оборудования должна включать проверку геометрической точности по стандартам ISO 10791-1 с использованием лазерного интерферометра и шарикового теста (Ballbar test).
FAQ: Часто задаваемые вопросы о высокоскоростной обработке
Какова окупаемость станка для высокоскоростной обработки?
В среднем, при правильной загрузке (2-3 смены), окупаемость составляет 18–24 месяца. Это достигается за счет сокращения цикла обработки на 50-70% и устранения операций ручной доводки.
Можно ли модернизировать обычный станок под HSM?
Частично. Можно установить высокоскоростной шпиндель в виде навесного оборудования. Однако это не даст преимуществ в динамике осей (ускорении), поэтому полноценной HSM-обработкой это считать нельзя. Для настоящего HSM нужна цельная конструкция станка, рассчитанная на высокие ускорения.
Требует ли высокоскоростная обработка на станках с чпу особого охлаждения?
Да. Традиционное flooding (заливное) охлаждение может создавать гидродинамическое сопротивление при высоких скоростях подачи. Часто применяется подача СОЖ через шпиндель (CTS) под высоким давлением или система MQL (масляный туман), которая экологичнее и эффективнее отводит тепло из зоны резания.
Какие материалы лучше всего подходят для HSM?
Алюминиевые сплавы, медь, графит, титан, жаропрочные никелевые сплавы (Inconel). Обработка закаленных сталей (HRC 45-60) также возможна, но требует использования специального инструмента с покрытиями (например, AlCrN) и осторожного выбора режимов.
Рекомендации по покупке и итоговое заключение
Рынок станкостроения в 2026 году предлагает широкий выбор решений для высокоскоростной обработки на станках с чпу. От правильного выбора зависит не только производительность, но и конкурентоспособность вашего производства. Мы рекомендуем следующий алгоритм действий:
- Аудит задач: Четко определите номенклатуру деталей, материалы и требуемые объемы.
- Тестовая обработка: Запросите у производителя обработку тестовой детали (“test cut”) на оборудовании, которое вы планируете купить.
- Проверка сервиса: Оцените скорость реакции технической поддержки и наличие запасных частей.
- Расчет TCO (Total Cost of Ownership): Учитывайте не только цену станка, но и стоимость инструмента, электроэнергии, обслуживания и обучения.
Инвестиции в высокоскоростные технологии — это переход на новый уровень производственной культуры. Это требует дисциплины, точности и постоянного обучения персонала. Однако результаты в виде снижения себестоимости единицы продукции и повышения качества делают эти усилия оправданными.
Если вы готовы обсудить технические требования к вашему будущему оборудованию или получить индивидуальное коммерческое предложение с учетом специфики вашего производства, наши инженеры готовы провести бесплатную консультацию.
Готовы повысить эффективность производства?
Свяжитесь с нами для получения детального каталога моделей и расчета стоимости внедрения HSM-технологий на вашем предприятии.
→ Запросить техническую консультацию и прайс-лист 2026