Обработка на станке ЧПУ: программа и задание — ключевые этапы подготовки производства в 2026 году
Обработка на станке ЧПУ: программа и задание представляют собой фундаментальный технологический цикл, определяющий точность, скорость и экономическую эффективность изготовления деталей. В условиях промышленного стандарта 2026 года, где допуски сужаются до микронных значений, а требования к материалоемкости растут, корректное формирование управляющей программы (УП) и технического задания (ТЗ) становится критическим фактором конкурентоспособности предприятия. Ошибка на этапе программирования или неверная интерпретация чертежа в задании приводит не просто к браку одной детали, а к остановке производственной линии, потере дорогостоящего инструмента и срыву сроков поставки.
Современный подход к обработке на станке ЧПУ, где программа и задание интегрированы в единую цифровую среду (CAD/CAM/PLM), позволяет минимизировать человеческий фактор. Инженеры-технологи и программисты теперь работают с единой моделью изделия, что исключает разночтения между конструкторским бюро и цехом. Данная статья подробно разбирает архитектуру создания управляющих программ, специфику формирования технических заданий для сложных узлов и методы оптимизации процессов фрезерования и токарной обработки с учетом актуальных требований Yandex-индексируемости промышленных стандартов ГОСТ и ISO.
Сущность технического задания и управляющей программы в современном производстве
Для понимания глубины процесса необходимо четко разграничить два понятия, которые часто смешивают новички в отрасли. Задание — это исходный массив данных, включающий чертежи, 3D-модели, спецификации материалов, требования к шероховатости поверхности и термообработке. Программа — это алгоритм, транслирующий геометрию задания в команды движения осей станка (G-код) и функции управления (M-код).
В 2026 году обработка на станке ЧПУ, программа и задание которой подготовлены с использованием искусственного интеллекта для генерации траекторий, требует от оператора не столько навыков ручного кодирования, сколько компетенций в верификации данных. Система должна гарантировать, что виртуальная симуляция полностью соответствует физическим ограничениям станка: жесткости шпинделя, диапазону подач и мощности привода.
Структура идеального технического задания (ТЗ)
Качественное ТЗ для механообработки должно содержать исчерпывающую информацию, исключающую двусмысленность. Основные элементы включают:
- Геометрические параметры: 3D-модель в формате STEP или IGES, 2D-чертеж с указанием базовых размеров и допусков по ГОСТ 25346-2013 (или ISO 286).
- Материал заготовки: Марка сплава (например, сталь 40Х, алюминий Д16Т, титан ВТ6), вид поставки (пруток, лист, поковка) и состояние материала (отожженное, закаленное).
- Требования к качеству поверхности: Параметры шероховатости (Ra, Rz) для каждой функциональной зоны детали.
- Специальные требования: Наличие резьб, фасок, маркировки, необходимость сохранения целостности волокон материала для композитов.
Отсутствие любого из этих пунктов в задании заставляет программиста делать предположения, что напрямую влияет на результат обработки на станке ЧПУ, где программа и задание должны быть синхронизированы на 100%.
Алгоритм создания управляющей программы: от CAD к G-коду
Процесс написания программы для станка с числовым программным управлением прошел эволюцию от ручного ввода кодов на стойке до автоматической генерации постпроцессором. Однако понимание логики работы контроллера остается обязательным для технолога.
Этап 1: Импорт геометрии и настройка модели
В CAM-системе (Computer-Aided Manufacturing) загружается 3D-модель из задания. Инженер определяет «нулевую точку» детали (System Zero) и ориентацию заготовки. На этом этапе важно учесть припуски на обработку. Для черновой операции обычно оставляют 0.5–1.0 мм, для чистовой — 0.1–0.2 мм. Ошибка в определении объема удаляемого материала может привести к чрезмерной нагрузке на шпиндель.
Этап 2: Выбор стратегии обработки
Выбор стратегии зависит от геометрии и требуемой точности. Основные типы стратегий:
- Черновая обработка (Roughing): Цель — максимально быстро удалить основной объем материала. Используются динамические стратегии (VoluMill, Adaptive Clearing), которые поддерживают постоянную нагрузку на инструмент, позволяя увеличить подачу в 2-3 раза по сравнению с традиционными методами.
- Чистовая обработка (Finishing): Цель — достижение заданной шероховатости и точности размеров. Применяются стратегии параллельно-перпендикулярных проходов или спиральной обработки.
- Доводка (Rest Machining): Обработка зон, недоступных для основного инструмента, с использованием меньших фрез.
Этап 3: Назначение режимов резания
Это наиболее критичный этап, где теория встречается с практикой. Режимы резания (скорость шпинделя Vc, подача F, глубина резания ap) рассчитываются исходя из свойств материала и характеристик инструмента. В 2026 году многие CAM-системы используют базы данных производителей инструмента (Sandvik, Kennametal, Iscar) для автоматического подбора рекомендаций. Однако опыт технолога необходим для корректировки этих данных под конкретный станок. Например, если станок имеет люфт в оси Y, агрессивные режимы входа в материал могут вызвать вибрации (биение).
Этап 4: Генерация траектории и постпроцессинг
После расчета траекторий система генерирует промежуточный код (CLData). Постпроцессор преобразует его в конкретный диалект G-кода, понятный стойке ЧПУ данного станка (Siemens Sinumerik, Fanuc, Heidenhain, Haas). Именно на этом этапе обработка на станке ЧПУ, программа и задание которой были подготовлены верно, получает финальный исполняемый файл.
Типичные ошибки при формировании программы и задания
Даже опытные инженеры допускают ошибки, которые приводят к авариям или браку. Анализ сервисных обращений за 2024-2025 годы выявляет следующие распространенные проблемы:
- Неучтенная длина инструмента и вылет: Если в программе не задана коррекция на длину инструмента (H-offset) или радиус (D-offset), фреза может врезаться в заготовку на недопустимую глубину или столкнуться с приспособлением.
- Конфликт систем координат: Несоответствие нуля детали в CAM-системе и нуля, установленного оператором на станке. Это классическая ошибка, приводящая к смещению всех отверстий и контуров.
- Игнорирование кинематики станка: Программирование траекторий, требующих одновременного движения 5 осей, на станке, который физически не способен обеспечить необходимую скорость ускорения по rotary-осям. Это приводит к рывкам и ухудшению качества поверхности.
- Ошибки в задании допусков: Указание недостижимых допусков (например, IT5 для обычной фрезеровки без шлифовки) ведет к необоснованному удорожанию процесса и попыткам «выгнать» размер многократными проходами, что вызывает наклеп материала.
Инженерное правило гласит: «Программа верна только тогда, когда она прошла виртуальную симуляцию». Использование модулей верификации (Vericut, NCPlot) обязательно перед первым запуском.
Сравнительный анализ методов программирования: Ручное vs Автоматическое
Выбор метода создания УП зависит от сложности детали и серийности. Ниже приведена сравнительная таблица, иллюстрирующая эффективность различных подходов в контексте задачи обработка на станке ЧПУ, программа и задание.
| Параметр |
Ручное программирование (G-код) |
Автоматическое (CAM-системы) |
| Сложность геометрии |
Только простые 2D контуры, сверление |
Любая сложность, 3D поверхности, 5-осевая обработка |
| Скорость подготовки |
Высокая для простых деталей (минуты) |
Требует времени на настройку модели (часы) |
| Гибкость изменений |
Низкая (нужно переписывать код) |
Высокая (автоматический пересчет траектории) |
| Риск ошибок |
Высокий (человеческий фактор) |
Низкий (при наличии симуляции) |
| Применимость |
Ремонтные работы, простые фланцы, валы |
Лопатки турбин, пресс-формы, сложные корпуса |
| Стоимость внедрения |
Минимальная (только обучение) |
Высокая (лицензии ПО, мощные ПК) |
Для большинства современных задач, особенно в секторе B2B, где требуется высокая повторяемость и сложная геометрия, использование CAM-систем является безальтернативным стандартом. Ручное программирование сохраняется лишь как навык для оперативной корректировки кода непосредственно на стойке станка.
Практическая реализация: опыт ООО «Дунгуань Пинтэцзин Металлоизделия»
Теоретические принципы подготовки производства находят свое наиболее полное воплощение в работе специализированных предприятий, таких как ООО «Дунгуань Пинтэцзин Металлоизделия». Расположенное в городе Дунгуань (Китай), это предприятие зарекомендовало себя как надежный поставщик нестандартных компонентов для промышленного оборудования, транспортных средств и высокотехнологичных устройств. Компания демонстрирует, как правильная интеграция программы и задания в реальный производственный цикл обеспечивает стабильно высокое качество продукции.
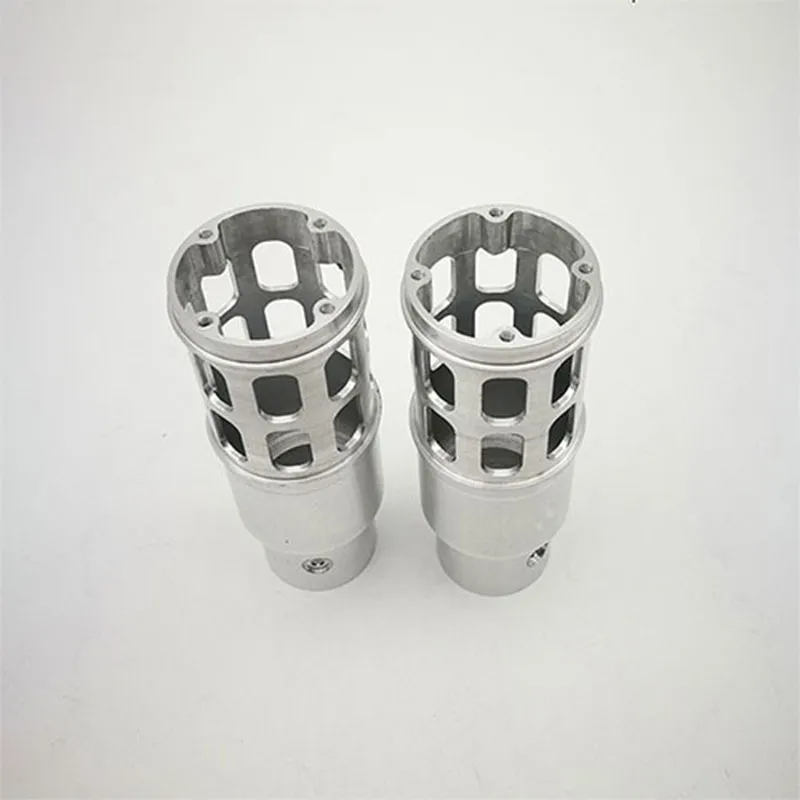
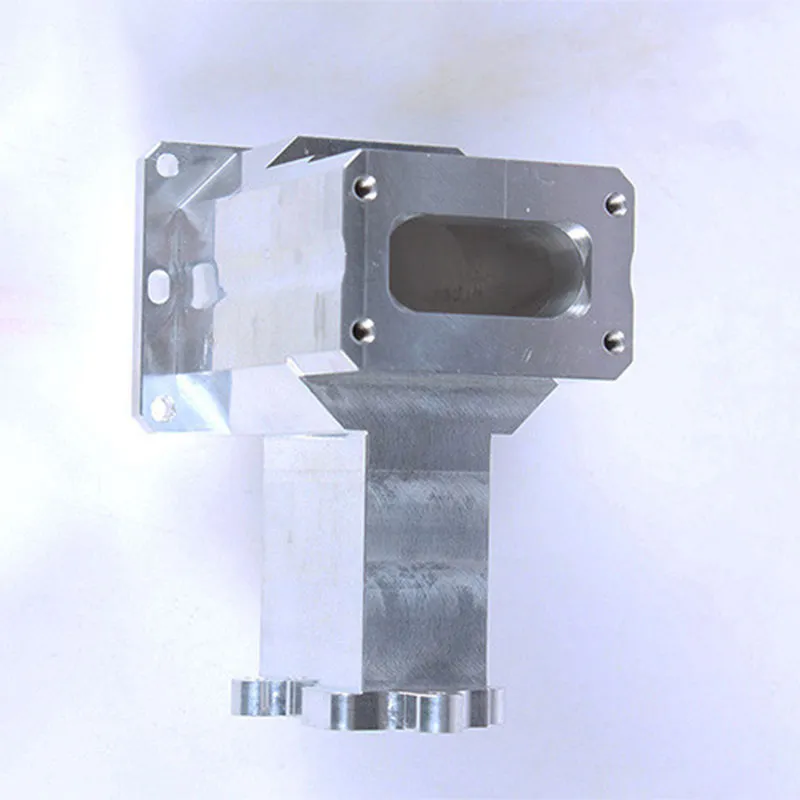
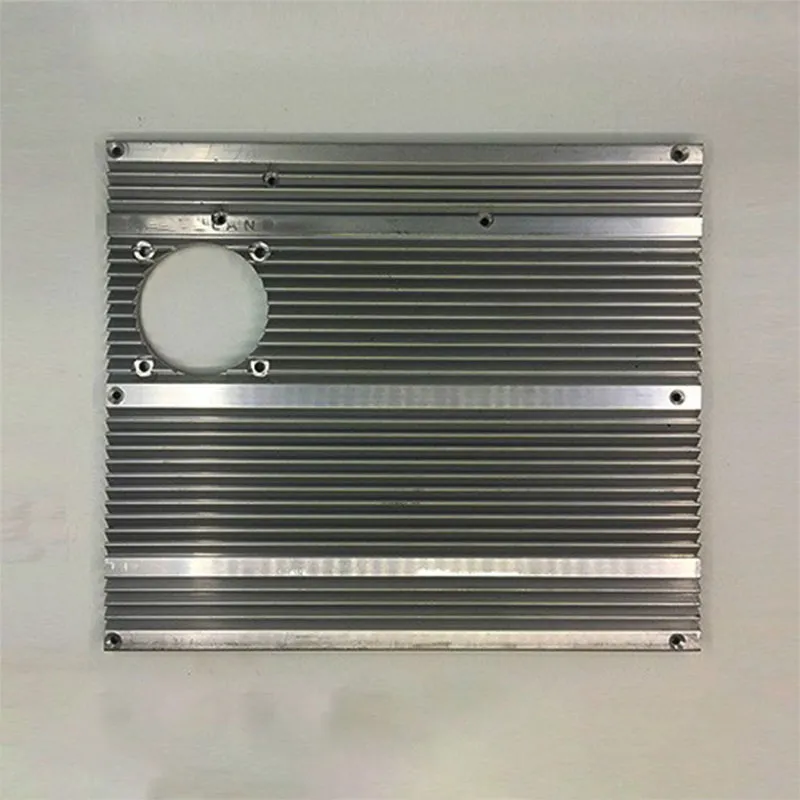
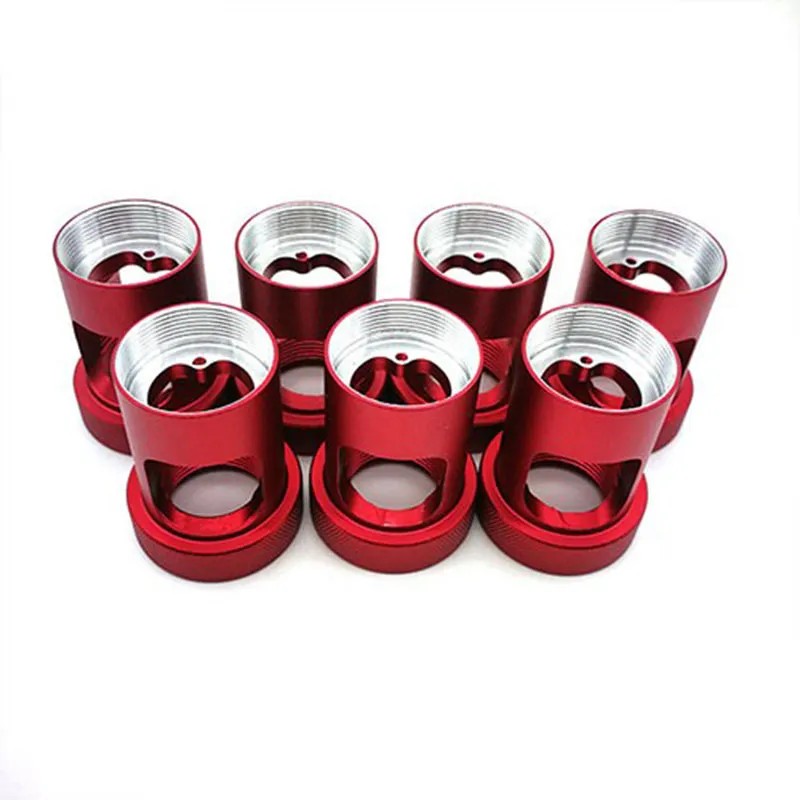
Производственная база компании оснащена современным оборудованием мировых производителей, включая высокоскоростные фрезерные станки и обрабатывающие центры с ЧПУ (3-, 4- и 5-осевые), а также электроэрозионные станки. Такой парк оборудования позволяет реализовывать широкий спектр задач: от изготовления токарных и фрезерованных деталей до сложных прецизионных элементов для БПЛА и компонентов топливных элементов. Ключевым преимуществом подхода «Дунгуань Пинтэцзин» является использование комплексных систем CAD/CAE/CAM для проектирования и технологической подготовки, что полностью соответствует описанным выше современным стандартам.
Особое внимание компания уделяет контролю качества на всех этапах — от входного приема материалов до финальной проверки готовых изделий с помощью трехмерных измерительных машин. Это позволяет гарантировать соблюдение строгих требований к геометрической точности и структурной целостности, будь то валы из чугуна, детали двигателей из нержавеющей стали или титановые компоненты для грузовиков. Философия компании, основанная на принципе «Мастер, желающий хорошо выполнять свою работу, должен сначала заточить свои инструменты», отражается в постоянном обновлении парка оборудования и повышении квалификации персонала, что делает ее долгосрочным технологическим партнером для заказчиков из Европы, Азии и СНГ.
Оптимизация процессов: Как сократить время цикла обработки
В 2026 году конкуренция диктует необходимость снижения себестоимости минуты машинного времени. Оптимизация обработки на станке ЧПУ, где программа и задание играют ключевую роль, достигается за счет следующих методов:
1. Высокоэффективная обработка (HSM/HEM)
Технология HSM предполагает использование малой глубины резания при высокой скорости подачи и оборотах шпинделя. Это позволяет:
- Снизить тепловую нагрузку на инструмент, увеличивая его срок службы на 30-50%.
- Уменьшить усилие резания, что критично для тонкостенных деталей, склонных к деформации.
- Использовать один инструмент для чернового и получистового этапов.
2. Многозадачность и комбинированные станки
Использование токарно-фрезерных центров (Mill-Turn) позволяет выполнить всю обработку детали за одну установку. Это исключает погрешности базирования при переходе со станка на станок. Программа для такого станка сложнее, так как требует синхронизации двух шпинделей и нескольких осей, но экономия времени на переналадку окупает затраты на программирование.
3. Адаптивное управление подачей
Современные стойки ЧПУ оснащены функциями адаптивного контроля. Если датчики нагрузки фиксируют увеличение сопротивления резанию (например, при неоднородности литья), система автоматически снижает подачу, предотвращая поломку фрезы. Программа должна содержать инструкции для активации этих функций.
Специфика обработки различных материалов: Инженерный взгляд
Материал заготовки диктует условия формирования программы. То, что работает для алюминия, уничтожит инструмент при обработке нержавеющей стали.
Алюминиевые сплавы (Д16, АМг6)
Мягкие, вязкие материалы. Главная проблема — налипание стружки на режущую кромку (наростообразование).
Рекомендации по программе: Высокие обороты (до 20 000 об/мин и выше), большие подачи, обязательное использование СОЖ (смазочно-охлаждающей жидкости) или воздушного охлаждения под давлением для выдува стружки. Стратегии резания должны обеспечивать непрерывный съем стружки.
Нержавеющие стали (12Х18Н10Т, AISI 304/316)
Склонны к наклепу и обладают низкой теплопроводностью. Тепло не уходит в стружку, а накапливается в зоне резания.
Рекомендации по программе: Постоянная подача инструмента в материал. Запрещено останавливать подачу при вращающемся шпинделе внутри реза — это мгновенно вызовет отпуск материала и затупление инструмента. Использование инструментов с внутренним подводом СОЖ.
Титановые сплавы (ВТ6, Ti-6Al-4V)
Высокая прочность при низком модуле упругости. Детали из титана склонны к вибрациям («биению») из-за того, что они «отжимаются» инструментом.
Рекомендации по программе: Трохоидальное фрезерование (движение по спирали) для снижения радиального усилия. Жесткое крепление заготовки. Контроль износа инструмента каждые 15-20 минут обработки.
Контроль качества и верификация программы
Этап контроля начинается не после изготовления детали, а на этапе программирования. В арсенале современного технолога есть несколько уровней защиты:
- Внутренняя симуляция CAM-системы: Проверка на столкновения инструмента с заготовкой, приспособлением и элементами станка.
- Специализированное ПО верификации: Системы типа Vericut анализируют G-код на предмет ошибок, которые могла пропустить CAM-система, и рассчитывают реальное время обработки.
- Пробный пуск (Dry Run): Выполнение программы без заготовки или с поднятой над поверхностью заготовки осью Z для проверки траекторий.
- Обработка «на воздух» или на восковой модели: Для дорогостоящих деталей часто делают макет из мягкого материала для проверки геометрии.
Только после прохождения всех этапов верификации программа допускается к производству. Документ о прохождении верификации часто является частью пакета документов, сопровождающего задание на обработку на станке ЧПУ.
Тренды 2026 года: Цифровые двойники и облачные технологии
Индустрия движется к полной цифровизации. Концепция «Цифрового двойника» (Digital Twin) позволяет создать виртуальную копию всего производственного процесса. Перед тем как физический станок начнет обработку, программа и задание тестируются на его цифровой копии, которая учитывает износ направляющих, температурные деформации станины и другие физические параметры.
Облачные CAM-системы позволяют распределять вычислительные нагрузки. Расчет сложных траекторий для 5-осевой обработки, который ранее занимал часы на рабочей станции, теперь выполняется на серверах провайдера за минуты. Это ускоряет подготовку производства и делает обработку на станке ЧПУ, программа и задание для которой готовятся удаленно, более гибкой.
FAQ: Часто задаваемые вопросы по программированию ЧПУ
Как выбрать оптимальную стратегию резания для сложной поверхности?
Для сложных поверхностей (пресс-формы, лопатки) рекомендуется использовать стратегию «Параллельно-перпендикулярно» или «Спираль» с шагом, равным 10-15% диаметра инструмента. Это обеспечивает равномерный износ и качественную поверхность. Всегда проверяйте угол входа инструмента: он должен быть плавным, чтобы избежать ударной нагрузки.
Что делать, если программа выдает ошибку «Overtravel» (выход за пределы)?
Ошибка «Overtravel» означает, что траектория инструмента выходит за физические пределы перемещения осей станка. Необходимо проверить координаты нулевой точки, длину инструмента и габариты заготовки в CAM-системе. Часто помогает смещение нуля детали или выбор более короткого инструмента.
Влияет ли версия постпроцессора на качество детали?
Да, критически. Постпроцессор адаптирует универсальный код под конкретную стойку ЧПУ. Неверный постпроцессор может игнорировать циклы сверления, неправильно формировать комментарии или выдавать коды, которые станок интерпретирует иначе. Используйте только сертифицированные постпроцессоры от разработчика CAM-системы или производителя станка.
Как оптимизировать программу для уменьшения времени холостых ходов?
Используйте функции оптимизации траектории в CAM-системе (Linking moves). Настраивайте безопасные высоты перехода так, чтобы инструмент перемещался по кратчайшему пути, но без риска столкновения. Группируйте операции по используемому инструменту, чтобы минимизировать время на смену инструмента в магазине станка.
Какие форматы файлов лучше всего подходят для передачи задания?
Золотым стандартом является формат STEP (.stp, .step) для передачи 3D-геометрии, так как он является нейтральным и сохраняет точность математической модели. Для 2D-документации используйте PDF с масштабом 1:1 или DXF. Избегайте передачи «родных» файлов конкретных CAD-систем (например, .sldprt, .catpart), если у исполнителя нет той же версии ПО, во избежание проблем с совместимостью.
Заключение и рекомендации по выбору подрядчика
Качественная обработка на станке ЧПУ, программа и задание для которой разработаны с соблюдением всех инженерных норм, является залогом надежности вашего конечного продукта. В 2026 году недостаточно просто найти станок; необходимо найти партнера, обладающего компетенциями в области технологической подготовки производства.
При выборе исполнителя обратите внимание на:
- Наличие лицензионного современного CAM-ПО.
- Штат квалифицированных технологов-программистов, а не только операторов.
- Практику обязательной виртуальной симуляции перед запуском.
- Опыт работы с аналогичными материалами и типами деталей.
Правильно составленное техническое задание и профессионально написанная программа экономят до 30% бюджета на производство за счет снижения брака и оптимизации машинного времени. Не экономьте на этапе подготовки — это самая дешевая страховка от дорогостоящих ошибок.
Если вам требуется выполнение сложной механообработки с гарантией точности и соблюдением сроков, наши специалисты готовы взять в работу ваши чертежи и 3D-модели. Мы обеспечиваем полный цикл: от анализа задания и разработки оптимальной программы до финишного контроля качества.
Готовы обсудить ваш проект?
Отправьте нам чертежи или 3D-модели для быстрой оценки стоимости и сроков. Наши инженеры проведут аудит технологичности конструкции и предложат оптимальный маршрут обработки.
→ Получить расчет стоимости обработки на ЧПУ