Фрезерная обработка металла на станках с ЧПУ: промышленные стандарты и производственные мощности завода-изготовителя в 2026 году
Фрезерная обработка металла на станках с ЧПУ представляет собой высокоточный метод субтрактивного производства, при котором вращающийся многолезвийный инструмент снимает слои материала с заготовки для создания деталей сложной геометрии. В условиях промышленного производства 2026 года этот процесс является фундаментальным для изготовления компонентов аэрокосмической отрасли, автомобилестроения, энергетического машиностроения и приборостроения. Ключевое отличие современных решений — интеграция адаптивных систем управления, позволяющих компенсировать термические деформации шпинделя в реальном времени и обеспечивать допуски точности до ±0,005 мм.
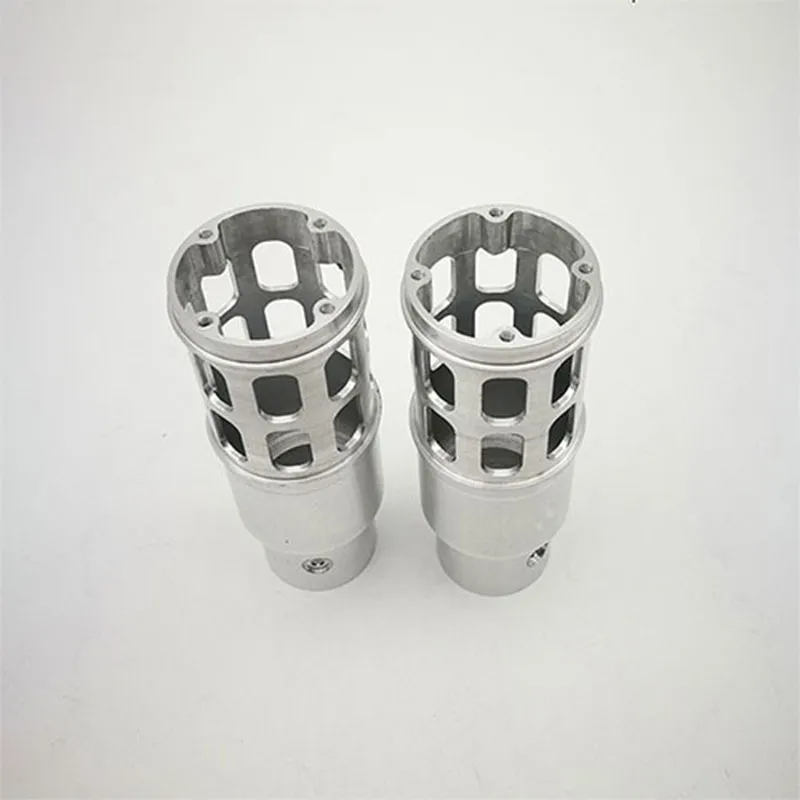
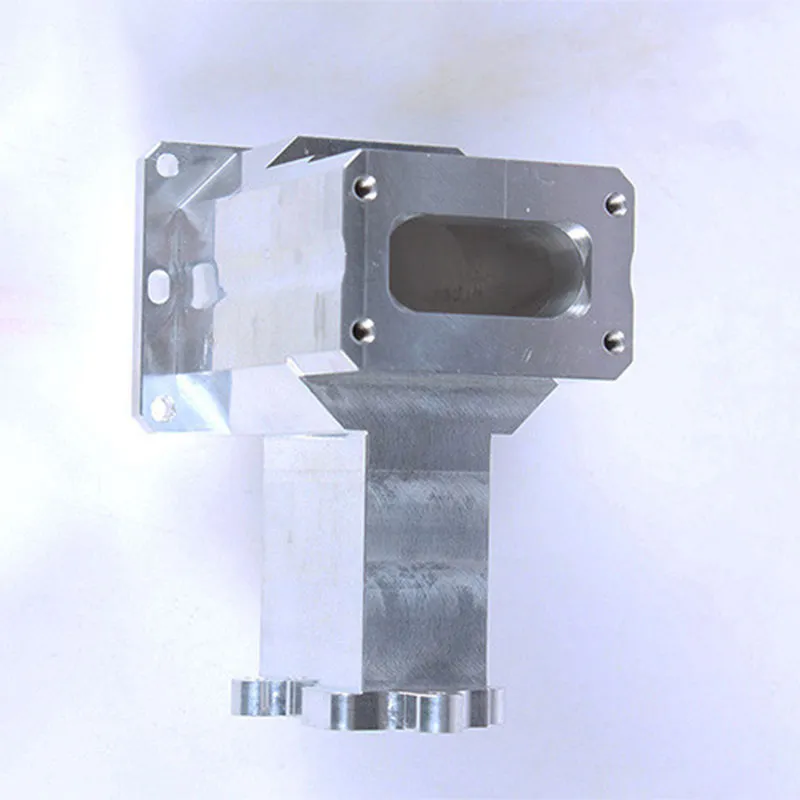
Для промышленных заказчиков фрезерная обработка металла на станках с чпу — это не просто услуга, а критический этап цепочки поставок, определяющий надежность конечного продукта. Завод-производитель, обладающий собственным парком 5-осевых обрабатывающих центров, способен выполнять комплексную механообработку деталей массой от нескольких граммов до 15 тонн, используя сплавы титана, инконеля, жаропрочных сталей и алюминиевых серий 7000. Эффективность процесса напрямую зависит от правильного выбора стратегии резания, качества инструмента и жесткости станочной системы, что минимизирует вибрации и обеспечивает требуемое качество поверхности Ra 0.4–0.8 без дополнительной шлифовки.
Технологические принципы и оборудование для фрезерной обработки
Современная фрезерная обработка металла на станках с чпу базируется на принципах многокоординатной интерполяции и высокоскоростного резания (HSM). В 2026 году стандарты отрасли требуют не только геометрической точности, но и стабильности физико-механических свойств поверхностного слоя детали. Процесс управляется через CAM-системы, которые генерируют G-код с учетом кинематики конкретного станка, предотвращая столкновения и оптимизируя траекторию инструмента для снижения износа шпинделя.
Классификация станков по кинематике и задачам
Выбор оборудования диктуется сложностью детали и требованиями к производительности. Основные типы станков, применяемых на передовых производствах, таких как ООО «Дунгуань Пинтэцзин Металлоизделия»:
- 3-осевые вертикально-фрезерные центры (VMC): Базовое решение для обработки плоскостей, пазов, отверстий и контуров. Идеальны для серийного производства корпусных деталей, плит и кронштейнов. Ограничение — необходимость переустановки заготовки для доступа к другим граням, что снижает точность позиционирования.
- 4-осевые станки с поворотной осью (A или B): Позволяют выполнять непрерывную обработку цилиндрических поверхностей, камусов и сложных профилей без снятия детали. Критически важны для изготовления валов, турбинных лопаток и архитектурных элементов.
- 5-осевые обрабатывающие центры (UMC): Вершина технологической цепочки. Одновременное управление пятью осями позволяет обрабатывать сложные пространственные поверхности (импеллеры, протезы, аэродинамические обтекатели) за одну установку. Это исключает накопление погрешностей базирования и сокращает время цикла на 40–60% по сравнению с последовательной обработкой на 3-осевых станках.
Важным аспектом является система ЧПУ. Современные контроллеры (Siemens Sinumerik, Heidenhain, Fanuc Series 30i/31i), установленные на оборудовании нашего завода в Дунгуане, поддерживают функции lookahead (предпросмотр траектории), что позволяет станку «предвидеть» резкие изменения направления и плавно регулировать скорость подачи, избегая рывков и следов «ступенек» на поверхности.
Материаловедение и режимы резания в 2026 году
Фрезерная обработка металла на станках с чпу требует глубокого понимания реологии материалов. В 2026 году тренд сместился в сторону труднообрабатываемых сплавов, что диктует новые подходы к выбору инструмента и режимов резания. Ошибки в подборе параметров приводят не только к браку детали, но и к преждевременному выходу из строя дорогостоящего шпинделя.
Специфика обработки основных промышленных сплавов
| Материал |
Особенности обработки |
Рекомендуемый инструмент |
Типичные проблемы |
| Алюминиевые сплавы (Д16Т, АМг6, 7075) |
Высокая вязкость, склонность к налипанию стружки (наростообразованию). |
Монолитные твердосплавные фрезы с полированной поверхностью и 3-4 зубьями. Обильное СОЖ. |
Нарост на кромке, царапины на поверхности, деформация тонкостенных деталей. |
| Нержавеющие стали (12Х18Н10Т, 316L) |
Низкая теплопроводность, упрочнение при деформации. |
Фрезы с переменным шагом зубьев для гашения вибраций. Покрытие AlTiN. |
Быстрый износ инструмента из-за абразивности оксидной пленки, коробление от нагрева. |
| Титановые сплавы (ВТ6, Ti-6Al-4V) |
Низкая теплопроводность, химическая активность при высоких температурах. |
Специальные геометрии с увеличенным углом наклона спиралей для эффективного отвода стружки. |
Локальный перегрев зоны резания, ведущий к изменению структуры металла и потере прочности. |
| Инконель и жаропрочные суперсплавы |
Высокое сопротивление резанию, сохранение прочности при нагреве. |
Керамика или твердый сплав с высокой стойкостью. Низкие скорости резания, высокая подача. |
Чрезвычайно быстрый износ режущей кромки, высокие требования к жесткости станка. |
Инженерный опыт показывает, что экономия на инструменте при обработке титана или инконеля ложится в итоге более дорогими простоями и заменой шпинделей. Мы используем стратегию «трохоидального фрезерования» (dynamic milling) для черновой обработки, что позволяет задействовать всю длину режущей кромки фрезы, равномерно распределяя тепловую нагрузку и увеличивая срок службы инструмента в 3–5 раз.
Факторы, влияющие на точность и качество поверхности
При заказе услуги фрезерная обработка металла на станках с чпу, клиенты часто фокусируются только на итоговых размерах по чертежу. Однако для функциональности детали критически важны другие параметры: шероховатость, отсутствие напряжений и геометрическая правильность формы.
Компенсация термических деформаций
Одной из главных проблем высокоточной обработки является тепловой рост шпинделя и станины. Даже изменение температуры в цеху на 2°C может привести к погрешности в 0.01–0.02 мм на длине 500 мм. Наши станки оснащены системами термостабилизации и программными компенсаторами, которые вносят поправки в реальном времени на основе данных датчиков температуры.
Жесткость системы «Станок – Приспособление – Инструмент – Деталь» (СПИД)
Вибрации (chatter) — враг номер один для качества поверхности. Они возникают при несоответствии режимов резания жесткости системы. Для длинномерных инструментов мы применяем демпфирующие оправки и снижаем шаг между проходами. Использование гидравлических или вакуумных прижимов вместо механических тисков позволяет избежать деформации тонкостенных деталей (стенки менее 1 мм) под действием сил зажима.
Применение в ключевых отраслях промышленности
Фрезерная обработка металла на станках с чпу является неотъемлемой частью производственных циклов в секторах с высокими требованиями к надежности. Рассмотрим конкретные кейсы применения, реализуемые на базе ООО «Дунгуань Пинтэцзин Металлоизделия».
Аэрокосмическая отрасль и производство БПЛА
Здесь преобладают детали из титана и алюминия сложной аэродинамической формы. Пример: изготовление прецизионных элементов для беспилотных летательных аппаратов (БПЛА) и лонжеронов крыла. Требуется высокая степень удаления материала (до 90% объема заготовки) при сохранении целостности силовых линий. Использование 5-осевой обработки позволяет создать цельнофрезерованные панели, которые заменяют сборные конструкции, снижая вес узла на 15–20% и повышая его жесткость. Допуски здесь составляют ±0.05 мм, а контроль осуществляется лазерными сканерами непосредственно на станке.
Энергетическое машиностроение, нефтегаз и транспорт
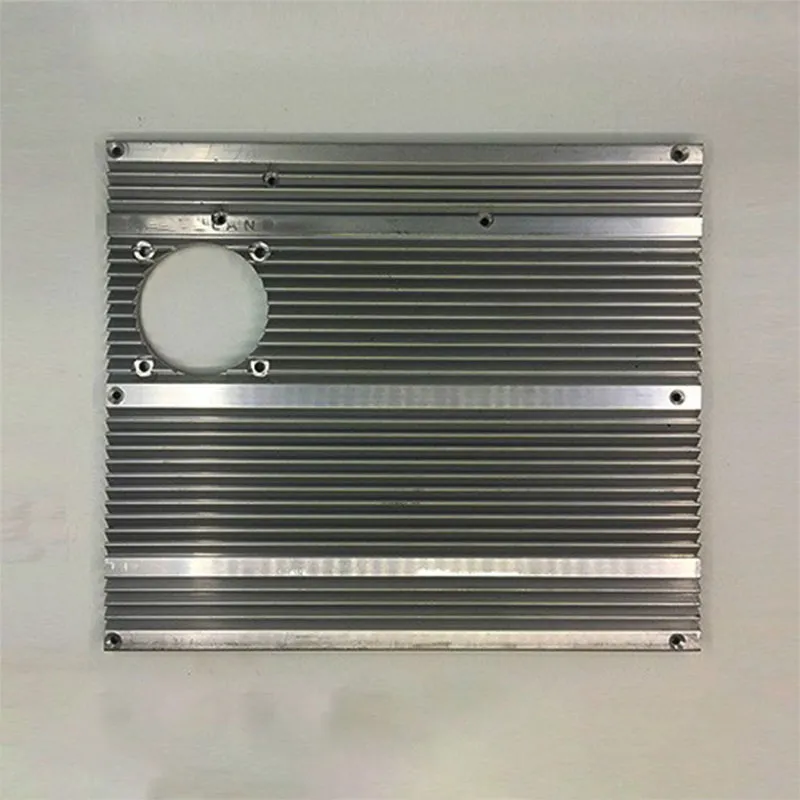
Производство корпусов насосов, задвижек, турбинных дисков, а также титановых компонентов для грузовиков и деталей двигателей из нержавеющей стали. Материалы работают под высоким давлением (до 100 МПа) и в агрессивных средах. Ключевой вызов — обеспечение герметичности соединений. Фрезеровка посадочных мест под уплотнения требует шероховатости не хуже Ra 0.8 и отсутствия микрорисок, которые могут стать очагами коррозии. Наш завод использует алмазные фрезы для финишной обработки алюминиевых корпусов и радиаторов для светодиодных лент, что обеспечивает зеркальную поверхность без последующей полировки.
Медицинское приборостроение и осветительные системы
Изготовление имплантатов (коленные суставы, позвоночные кейджи) из биосовместимого титана ВТ1-0 и PEEK-пластиков, а также сложных деталей для высокотехнологичных осветительных систем. Требуется микрофрезерование с точностью до микрона. Поверхность должна быть свободна от задиров, так как они вызывают отторжение тканями или ухудшают оптические свойства. Применяются специальные стратегии обработки с малым шагом и высокими оборотами шпинделя (до 40 000 об/мин).
Как выбрать подрядчика для фрезерной обработки: критерии оценки
Рынок услуг металлообработки перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество в серии, сложно. При выборе исполнителя для задачи фрезерная обработка металла на станках с чпу, обращайте внимание на следующие технические и организационные аспекты.
- Парк оборудования: Наличие 5-осевых станков обязательно для сложных деталей. Если у подрядчика только 3-осевые станки, он будет вынужден делать множество переустановок, что гарантированно снизит точность и увеличит стоимость. Производственная база ООО «Дунгуань Пинтэцзин Металлоизделия» включает высокоскоростные фрезерные станки, 3–5-осевые обрабатывающие центры с ЧПУ и электроэрозионные станки, что закрывает потребности любого уровня сложности.
- Система контроля качества (QC): Запросите сертификаты на измерительное оборудование (калибровка координатно-измерительных машин — КИМ). Наличие протоколов первого образца (FAI — First Article Inspection) по стандартам AS9102 или ГОСТ является признаком зрелого производства. Мы осуществляем многоступенчатый контроль на всех этапах — от входной приемки материалов до финальной проверки готовых изделий.
- Инженерная поддержка: Способность технологов оптимизировать ваш CAD-файл для manufacturability (DFM). Хороший подрядчик подскажет, где можно увеличить радиусы внутренних углов или убрать лишние фаски, чтобы снизить цену без потери функции. Наша сервисная модель построена на принципах прозрачности и персонализации: каждый проект сопровождается эффективным управлением, начиная с технического анализа чертежей.
- Логистика и сроки: Возможность работы с срочными заказами и наличие склада материалов. Отсутствие зависимости от поставщиков заготовок ускоряет цикл производства на 3–5 дней. Компания осуществляет поставки в страны Европы, Азии и СНГ, ориентируясь на международные стандарты взаимодействия.
Инженерный совет: Не выбирайте самого дешевого исполнителя для прототипов. Ошибка в прототипе, изготовленном на изношенном станке, приведет к неверным выводам при тестировании узла. Лучше переплатить 20% за качество первого образца, чем потерять месяцы на редизайн.
Экономическая модель и ценообразование
Стоимость фрезерной обработки металла на станках с чпу формируется не линейно. Она зависит от совокупности факторов, которые часто упускаются из виду при первичном запросе котировок.
Структура затрат
- Подготовка производства (NRE): Написание УП (управляющей программы), изготовление или настройка приспособлений, закупка специфического инструмента. Для единичных деталей эта часть может составлять до 50% стоимости.
- Машинное время: Зависит от сложности траектории и режима резания. Обработка титана стоит дороже алюминия не только из-за цены материала, но и из-за меньшей скорости съема материала и быстрого износа фрез.
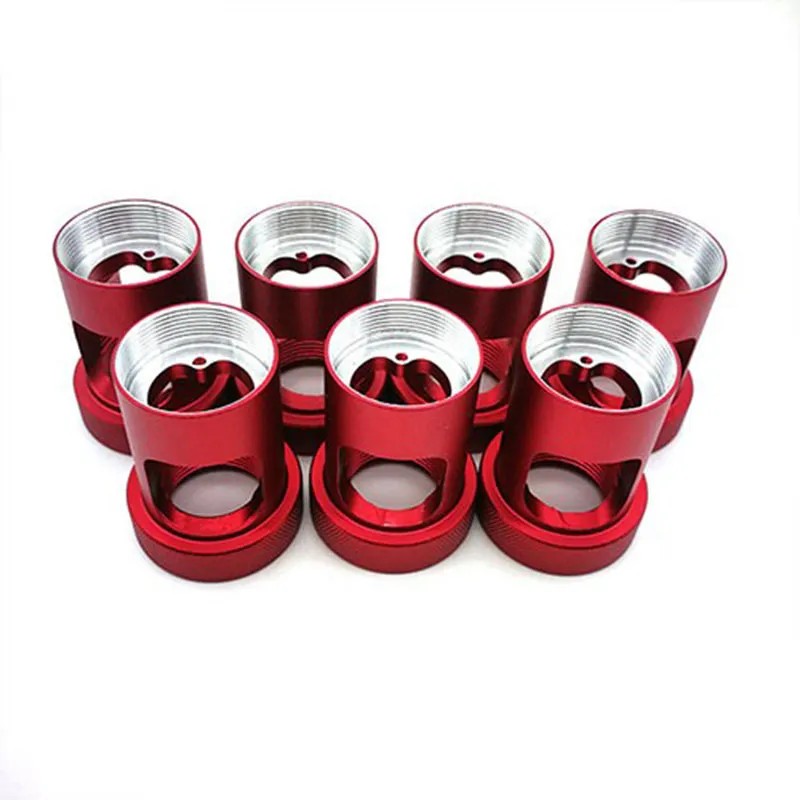
- Постобработка: Снятие заусенцев, термообработка (закалка, отпуск), гальванические покрытия, анодирование. Эти операции часто передаются субподрядчикам, что увеличивает логистические издержки.
- Контроль качества: Время работы метролога на КИМ. Для деталей со сложной геометрией контроль может занимать больше времени, чем сама обработка.
В 2026 году наблюдается тенденция к снижению стоимости машинного часа за счет автоматизации смены инструмента и заготовок (роботизированные ячейки), однако стоимость квалифицированного труда программистов ЧПУ и наладчиков продолжает расти. Поэтому масштабирование партии существенно снижает удельную стоимость детали, размывая затраты на подготовку.
Сравнение фрезерной обработки с альтернативными методами
Для полного понимания места фрезеровки в производственной цепочке, полезно сравнить её с другими технологиями. Это поможет принять обоснованное решение при проектировании.
| Параметр |
Фрезерная обработка (ЧПУ) |
Литье под давлением |
3D-печать (SLM/DMLS) |
| Точность размеров |
Высокая (±0.01–0.05 мм) |
Средняя (±0.1–0.5 мм, требует постобработки) |
Средняя (±0.05–0.1 мм, зависит от усадки) |
| Качество поверхности |
Высокое (Ra 0.4–3.2) |
Низкое (требуется механическая обработка) |
Низкое (шероховатость от порошка, требуется шлифовка) |
| Механические свойства |
Изотропные, соответствуют материалу заготовки |
Зависят от направления течения расплава |
Анизотропные (слабее по оси Z), возможны внутренние напряжения |
| Экономическая эффективность |
Лучше для малых и средних серий (1–1000 шт.) |
Только для крупных серий (>10 000 шт.) из-за стоимости пресс-форм |
Эффективно для сверхсложных геометрий и прототипов |
| Ограничения геометрии |
Недоступность внутренних полостей для инструмента |
Необходимость литников, уклонов |
Практически отсутствуют, но нужны поддержки |
Вывод: Фрезерная обработка остается безальтернативным лидером для деталей, требующих высокой точности сопряжения, нагруженных узлов и небольших серий. Литье выгодно только при огромных объемах, а 3D-печать металлом пока слишком дорога и медленна для массового производства простых деталей, хотя незаменима для решетчатых структур и охлаждения.
Типичные ошибки при проектировании деталей под фрезеровку (DFM)
Даже самая современная фрезерная обработка металла на станках с чпу имеет физические ограничения. Игнорирование правил Design for Manufacturing приводит к удорожанию заказа или невозможности его выполнения.
1. Слишком малые радиусы внутренних углов
Концевая фреза имеет цилиндрическую форму. Она не может вырезать внутренний прямой угол. Радиус угла всегда равен радиусу фрезы. Попытка сделать угол меньше стандартизированного радиуса инструмента требует использования электроэрозии, что резко увеличивает стоимость. Рекомендация: Закладывайте радиус не менее 1/3 глубины кармана.
2. Чрезмерно глубокие карманы
Отношение длины инструмента к его диаметру (L:D) критично. При L:D > 4 жесткость фрезы падает экспоненциально, возникают вибрации. Для глубоких карманов требуется специальная длинномерная инструментальная оснастка, снижение скоростей резания и многопроходная стратегия, что увеличивает время обработки в разы.
3. Тонкие стенки
Стенки толщиной менее 0.8–1 мм (для алюминия) и 1.5 мм (для стали) склонны к вибрациям и деформации под давлением стружки или инструмента. Это делает невозможным соблюдение жестких допусков. Решение: Увеличить толщину стенок или добавить технологические ребра жесткости, которые удаляются на финальном этапе.
4. Отсутствие доступа инструмента
Проектирование подрезов или скрытых полостей, куда стандартная фреза не достанет сверху. Такие элементы требуют 5-осевой обработки или сборки из нескольких деталей. Всегда проверяйте модель на доступность инструмента в CAM-системе перед отправкой в производство.
FAQ: Часто задаваемые вопросы по фрезерной обработке
Какой минимальный объем заказа вы принимаете?
Мы работаем как с единичными прототипами (1 шт.), так и с крупными сериями. Для единичных изделий стоимость будет выше из-за затрат на программирование и наладку, но мы оптимизируем процессы для минимизации этих расходов.
Можете ли вы работать по чертежам заказчика в формате PDF?
Для точной фрезерной обработки металла на станках с чпу нам необходимы 3D-модели (STEP, IGES, X_T) для создания управляющих программ. 2D-чертежи (PDF, DWG) используются только для указания допусков, резьб и технических требований, которые невозможно передать в 3D.
Какие допуски точности вы гарантируете?
Стандартный класс точности для нашего производства — ISO 2768-m (средний). Для прецизионных деталей мы обеспечиваем допуски до h6-h7 (±0.01–0.02 мм) на координатно-измерительных машинах последнего поколения.
Влияет ли выбор материала на срок изготовления?
Да. Обработка жаропрочных сплавов (инконель, титан) идет в 3–5 раз медленнее, чем алюминия. Кроме того, некоторые материалы могут требовать предварительной термообработки или иметь длительный срок поставки заготовок.
Предоставляете ли вы отчеты о контроле качества?
Да, по запросу мы предоставляем протоколы измерений ключевых размеров, выполненные на КИМ, а также сертификаты на материал заготовок.
Заключение и рекомендации по сотрудничеству
В 2026 году фрезерная обработка металла на станках с чпу остается золотым стандартом precision manufacturing. Технологический прогресс не отменяет физику резания, но делает её более предсказуемой и эффективной. Выбор правильного производственного партнера — это инвестиция в надежность вашего продукта.
ООО «Дунгуань Пинтэцзин Металлоизделия» стремится не просто выполнять заказы, а выступать долгосрочным технологическим партнёром, способствуя сокращению затрат заказчика и ускорению вывода его продукции на рынок. В основе нашей корпоративной философии лежит китайская пословица: «Мастер, желающий хорошо выполнять свою работу, должен сначала заточить свои инструменты». Эта идея определяет постоянное обновление парка оборудования, повышение квалификации персонала и совершенствование производственных процессов.
Не допускайте, чтобы ошибки в проектировании или непрофессионализм подрядчика ставили под угрозу сроки вашего проекта. Доверьте изготовление сложных металлических компонентов профессионалам, располагающим современным парком оборудования и экспертизой в области материаловедения.
Готовы обсудить ваш проект?
Наши инженеры готовы провести бесплатный анализ ваших 3D-моделей на предмет технологичности и предложить оптимальную стратегию производства. Свяжитесь с нами для получения коммерческого предложения и консультации по выбору материалов.
Запросить расчет стоимости фрезерной обработки
Посмотреть примеры выполненных работ и кейсы