Изготовление деталей на станках с ЧПУ: цены от производителя и актуальные тренды 2026 года
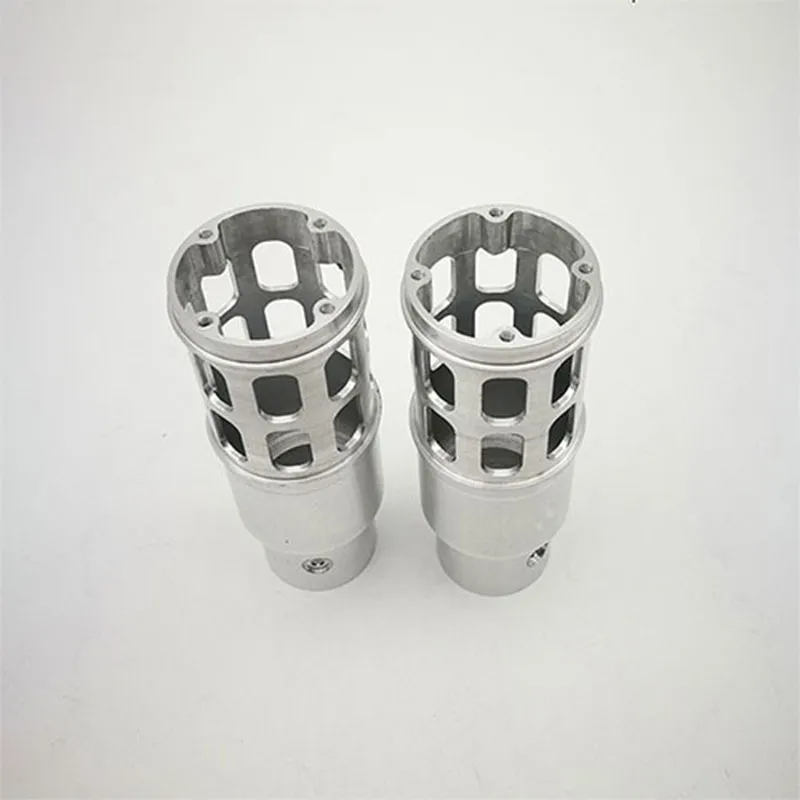
Изготовление деталей на станках с ЧПУ в 2026 году представляет собой высокотехнологичный процесс преобразования цифровых CAD-моделей в физические металлические или полимерные компоненты с микронной точностью. Для промышленных закупщиков и инженеров ключевым фактором является не просто наличие оборудования, а способность производителя обеспечить стабильность геометрических параметров при серийном выпуске. Современные токарные и фрезерные центры с числовым программным управлением позволяют достигать допусков до IT6-IT7, что критически важно для аэрокосмической отрасли, медицинского приборостроения и тяжелого машиностроения.
Рынок контрактного производства претерпел значительные изменения к началу 2026 года. Импортное оборудование, ранее доминировавшее в цехах, частично заменено на адаптированные аналоги или модернизированные станины с новыми стойками ЧПУ. Это напрямую влияет на ценообразование: изготовление деталей на станках с ЧПУ теперь требует более глубокого анализа технологических карт и режимов резания, так как парк оборудования стал гетерогенным. Заказчики все чаще запрашивают не просто «цену за штуку», а комплексную стоимость владения деталью, включая входной контроль, термообработку и логистику.
Ценность данного метода обработки заключается в повторяемости. Если первая деталь прошла контроль координатно-измерительной машины (КИМ), то тысячная будет идентична первой с вероятностью 99,8%, при условии соблюдения температурного режима в цехе. В данной статье мы разберем, из чего складывается цена в 2026 году, как выбрать надежного подрядчика и какие скрытые риски существуют при заказе сложной мехобработки.
Что влияет на стоимость изготовления деталей на станках с ЧПУ в 2026 году
Формирование цены на механическую обработку — это не линейный процесс умножения веса детали на стоимость килограмма материала. В 2026 году структура себестоимости сместилась в сторону амортизации оборудования и квалификации операторов-наладчиков. Рассмотрим основные драйверы ценообразования.
1. Сложность геометрии и время машинного времени
Базовая метрика — это минутная ставка станка. Для 3-осевых фрезерных центров она ниже, чем для 5-осевых обрабатывающих центров или токарно-фрезерных комплексов. Однако главная статья расходов — это не само резание, а подготовительно-заключительные операции (ПЗО).
- Простые детали (валы, втулки): Высокая скорость производства, низкая доля ПЗО в единице продукции. Цена падает экспоненциально при увеличении тиража.
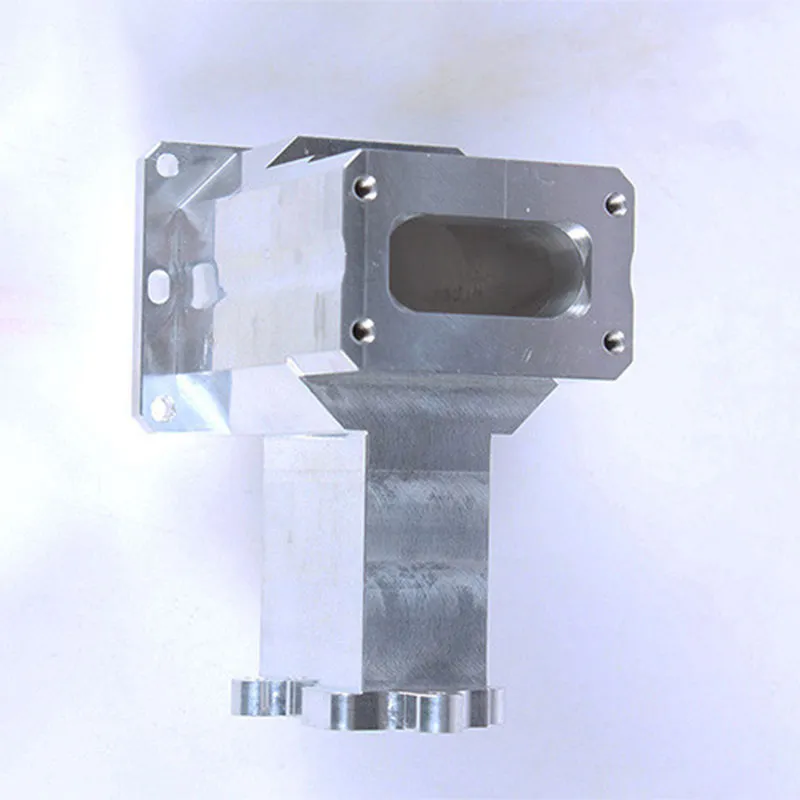
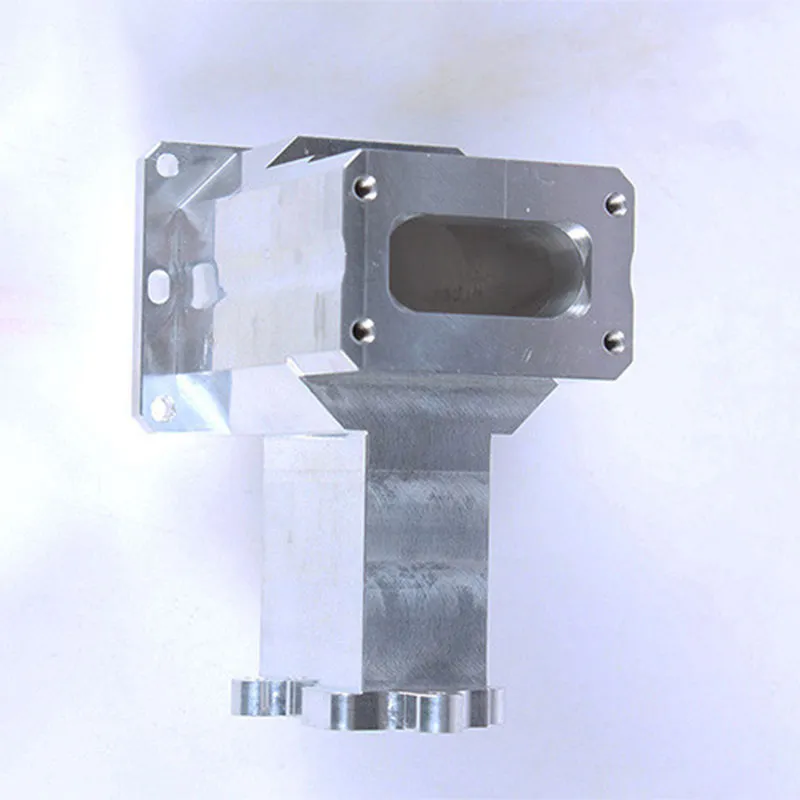
- Сложные корпусные детали: Требуют многократной переустановки, использования специальной оснастки и длительного программирования. Здесь цена слабо зависит от тиража, так как основные затраты заложены в наладку.
2. Материалоемкость и обрабатываемость
Стоимость заготовки составляет от 30% до 60% в цене готовой детали. В 2026 году наблюдается дефицит качественных инструментальных сталей и специальных сплавов (титан ВТ6, инконель).
Важный нюанс: коэффициент использования материала (КИМ). При изготовлении детали весом 1 кг из листа или поковки может образоваться 4-5 кг стружки. Утилизация стружки цветных металлов (алюминий, бронза) частично компенсирует затраты, но черная сталь часто идет в отходы. Инженеры рекомендуют оптимизировать конструкцию детали под стандартные размеры проката, чтобы снизить объем снимаемого припуска.
3. Требования к точности и шероховатости
Стандартная точность станка с ЧПУ — 0,01–0,02 мм. Если чертеж требует допусков 0,005 мм и шероховатости Ra 0,4, процесс усложняется:
- Необходимо использование алмазного инструмента или твердосплавных фрез премиум-класса.
- Требуется выдержка детали перед финишной обработкой для снятия внутренних напряжений.
- Обязательный контроль на КИМ с температурной компенсацией.
Каждый дополнительный знак после запятой в допуске увеличивает стоимость операции на 40-70% из-за риска брака и увеличения времени на юстировку.
4. Оснастка и инструмент
Для нестандартных деталей требуется разработка чертежей приспособлений. В 2026 году стоимость режущего инструмента выросла на 15-20% из-за логистических сложностей с поставками европейских брендов (Sandvik, Kennametal). Производители переходят на качественные азиатские аналоги или российские разработки, что требует перенастройки режимов резания (подача, скорость шпинделя), что также входит в стоимость инженерного сопровождения.
Диапазон цен на изготовление деталей на станках с ЧПУ: реалии рынка
Приводить единую таблицу цен «за килограмм» некорректно с инженерной точки зрения, так как обработка титана и алюминия радикально отличается по трудоемкости. Тем не менее, для бюджетного планирования мы приводим ориентировочные диапазоны цен на популярные услуги по состоянию на первый квартал 2026 года. Цены указаны без НДС и зависят от объема партии.
| Тип услуги / Материал |
Единица измерения |
Опытная партия (1-10 шт.) |
Серийное производство (100+ шт.) |
Примечание |
| Токарная обработка (Сталь 45, 40Х) |
руб./час машинного времени |
2 500 – 3 500 ₽ |
1 800 – 2 200 ₽ |
Включая стандартный инструмент |
| Фрезерная обработка 3 оси (Алюминий Д16Т) |
руб./час машинного времени |
2 800 – 4 000 ₽ |
2 000 – 2 500 ₽ |
Высокие подачи, быстрая съемка стружки |
| 5-осевая обработка (Сложные поверхности) |
руб./час машинного времени |
4 500 – 6 500 ₽ |
3 500 – 4 500 ₽ |
Требует высокой квалификации программиста |
| Обработка нержавеющей стали (12Х18Н10Т) |
Коэффициент к базе |
x 1.8 |
x 1.5 |
Сложная обрабатываемость, вязкость материала |
| Разработка КД и программирование (CAM) |
руб./проект |
от 5 000 ₽ |
Включено в цену детали |
Зависит от сложности геометрии |
Важно: Данные цены являются средними по рынку для предприятий с парком станков не ниже 2015 года выпуска. Демпинговые предложения часто скрывают отсутствие выходного контроля или использование изношенного инструмента, что ведет к браку в сборке.
Как выбрать поставщика услуг: критерии оценки в 2026 году
Выбор подрядчика на изготовление деталей на станках с ЧПУ должен базироваться на аудите его технических возможностей, а не только на цене. Ошибка в выборе исполнителя на этапе прототипирования может стоить месяцев задержки запуска продукта.
Технический аудит поставщика
- Парк оборудования: Наличие современных стоек ЧПУ (Siemens, Fanuc, Haas, или их актуальных аналогов). Старые системы могут не поддерживать сложные циклы обработки, что скажется на качестве поверхности.
- Контрольно-измерительная база: Есть ли у завода собственные КИМ (координатно-измерительные машины)? Если поставщик измеряет детали штангенциркулем, о точности выше 0,05 мм речи быть не может. Для прецизионных деталей требуется наличие лазерных сканеров или оптических измерителей.
- Инженерный отдел: Способны ли технологи заказчика провести DFM-анализ (Design for Manufacturing)? Хороший поставщик не просто слепо точит по чертежу, а подскажет, как изменить фаску или радиус, чтобы снизить цену на 20% без потери функции.
- Система менеджмента качества: Наличие сертификатов ISO 9001 или отраслевых стандартов (например, для авиации или нефтегаза). В 2026 году особенно важно наличие прослеживаемости материалов (паспорта на металл).
В этом контексте показателен опыт компании ООО «Дунгуань Пинтэцзин Металлоизделия» (Dongguan Pintejing Metal Products Co., Ltd.), которая успешно интегрировала принципы строгого технического аудита в свою производственную модель. Расположенное в промышленном центре Дунгуань (Китай), это предприятие специализируется на точной механической обработке и стало надежным партнером для производителей промышленного оборудования, транспортных средств и высокотехнологичных устройств across Europe, Asia and the CIS.
Подход «Дунгуань Пинтэцзин» иллюстрирует важность наличия современного парка оборудования: компания использует высокоскоростные фрезерные станки, 3-, 4- и 5-осевые обрабатывающие центры с ЧПУ, а также электроэрозионные станки. Такое разнообразие позволяет выполнять сложные заказы — от прецизионных элементов для БПЛА и компонентов топливных элементов до крупногабаритных автодеталей и валов из чугуна. Как гласит китайская пословица, лежащая в основе философии компании: «Мастер, желающий хорошо выполнять свою работу, должен сначала заточить свои инструменты». Именно поэтому «Дунгуань Пинтэцзин» постоянно обновляет оборудование и внедряет системы CAD/CAE/CAM для цифровой подготовки производства, обеспечивая стабильность параметров даже в сложных проектах.
Коммерческие и логистические риски
При оценке коммерческого предложения обращайте внимание на прозрачность сметы. Она должна быть детализирована: стоимость материала, стоимость нормо-часов, стоимость инструмента, стоимость контроля. «Голые» цены за итоговое изделие часто приводят к дополнительным счетам за «неучтенные сложности».
Логистика также играет роль. Упаковка прецизионных деталей должна исключать ударные нагрузки и коррозию при транспортировке. Использование VCI-пленки и индивидуальных ячеек из пенополиуретана стало стандартом для ответственных поставок. Компании уровня «Дунгуань Пинтэцзин» выстраивают сервисную модель на принципах прозрачности и персонализации, сопровождая проект от технического анализа чертежей до логистики доставки, что минимизирует риски для заказчика.
Применение и отраслевая специфика: где востребовано ЧПУ
Технология ЧПУ универсальна, но требования разных отраслей диктуют различные подходы к производству. Рассмотрим два контрастных примера из нашей практики.
Сценарий 1: Нефтегазовое машиностроение (Высокие нагрузки)
Задача: Изготовление корпуса клапана высокого давления из стали 09Г2С.
Параметры:
- Рабочее давление: до 35 МПа.
- Температурный диапазон: от -60°C до +120°C.
- Требования: 100% герметичность, отсутствие микротрещин.
Инженерное решение: Использована заготовка из кованого металла (не литье) для исключения пористости. Обработка велась на токарном центре с приводным инструментом. После черновой обработки проведена термообработка (нормализация) для снятия напряжений. Финишная обработка внутренних уплотнительных поверхностей выполнена с допуском H7. Шероховатость Ra 1.25 обеспечила надежное уплотнение резиновыми кольцами.
Результат: Деталь выдержала гидравлические испытания без деформаций. Срок службы узла увеличился на 40% по сравнению с аналогами из литых заготовок.
Сценарий 2: Производство упаковочного оборудования (Высокая скорость и эстетика)
Задача: Серия кулачков и направляющих из алюминия АД31 для конвейера пищевой промышленности.
Параметры:
- Скорость конвейера: 200 единиц в минуту.
- Требования: Низкий коэффициент трения, устойчивость к частым мойкам агрессивными средствами, эстетичный внешний вид.
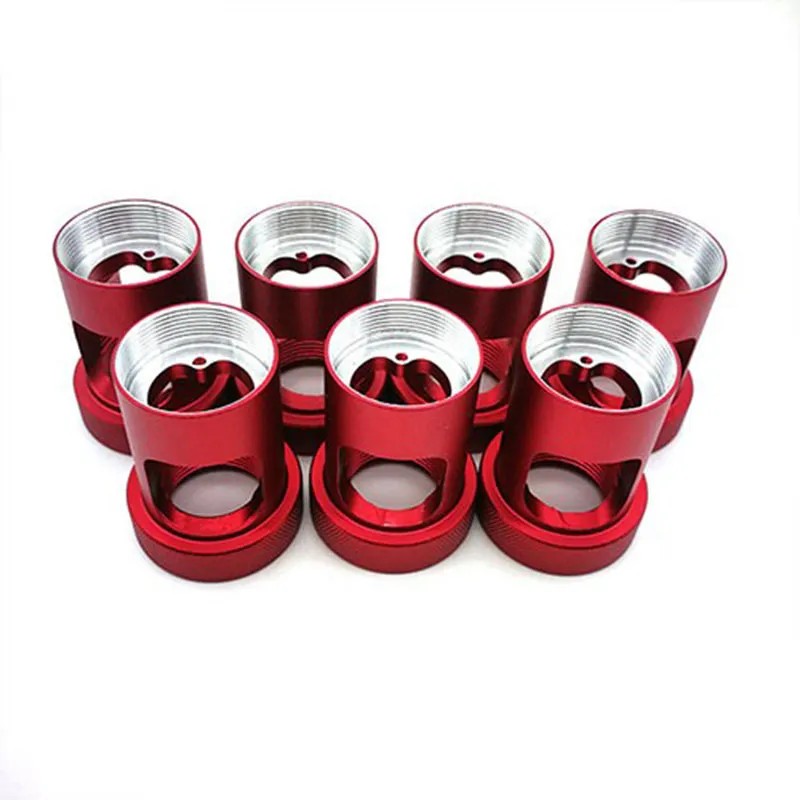
Инженерное решение: Материал заменен на анодируемый алюминий. Сложные профили кулачков обработаны на 4-осевом фрезерном центре. Поверхность подвергнута химическому анодированию (толщина слоя 15 мкм), что повысило поверхностную твердость и коррозионную стойкость. Особое внимание уделено снятию острых кромок (удалению заусенцев), чтобы не повреждать упаковочную пленку.
Результат: Снижение веса движущихся частей на 60% позволило увеличить скорость конвейера на 15%. Анодирование обеспечило легкий уход за оборудованием.
Сравнение технологий: ЧПУ vs Литье vs 3D-печать
Часто заказчики задаются вопросом: почему нельзя сделать деталь дешевле через литье или быстрее через 3D-печать? Ответ зависит от тиража и материала. Ниже приведено сравнение для металлических деталей средней сложности.
| Параметр |
Механическая обработка (ЧПУ) |
Литье под давлением / В песчаные формы |
Аддитивные технологии (SLM/DMLS) |
| Экономический порог (тираж) |
1 – 10 000 шт. |
От 1 000 – 5 000 шт. |
1 – 100 шт. (или сложные внутренние каналы) |
| Точность |
Высокая (до 0,005 мм) |
Средняя (требуется постобработка) |
Средняя (шероховатая поверхность, требуется шлифовка) |
| Материалы |
Любые конструкционные сплавы |
Ограниченный выбор литейных сплавов |
Специальные порошки (дорогие) |
| Внутренние напряжения |
Минимальные (при правильной стратегии) |
Возможны усадочные раковины |
Высокие (требуется отжиг в печи) |
| Скорость получения первой детали |
1-3 дня |
2-4 недели (изготовление формы) |
1-2 дня |
| Стоимость оснастки |
Низкая (стандартные тиски) |
Очень высокая |
Отсутствует |
Рекомендация эксперта: Для прототипов и малых серий (до 500 шт.) изготовление деталей на станках с ЧПУ остается безальтернативным лидером по соотношению цена/качество/скорость. Литье становится выгодным только при тиражах от нескольких тысяч штук, когда амортизация стоимости формы распределяется на большое количество изделий. 3D-печать металлом в 2026 году все еще слишком дорога для массового применения и используется либо для сверхсложной геометрии (импеллеры с внутренними каналами охлаждения), либо для реверс-инжиниринга снятых с производства деталей.
Типичные ошибки при заказе деталей на ЧПУ
Анализ отказов и рекламаций за последние два года выявил ряд системных ошибок, которые допускают заказчики при подготовке технической документации.
1. Завышенные требования к точности
Указание допуска ±0,01 мм там, где функционально достаточно ±0,1 мм, увеличивает стоимость детали в 2-3 раза. Инженеры-технологи вынуждены использовать более дорогие станки и тратить больше времени на настройку. Всегда пересматривайте чертежи с точки зрения функциональности сопряжений.
2. Игнорирование доступности инструмента
Проектирование внутренних углов с нулевым радиусом. Фреза имеет круглое сечение, поэтому внутренний угол всегда будет иметь радиус, равный радиусу фрезы. Попытка сделать острый угол требует электроэрозионной обработки, что удорожает процесс. Закладывайте радиусы R0,5–R1 мм минимум.
3. Нестабильность заготовки
Тонкостенные детали (стенка менее 1 мм) при обработке на ЧПУ подвержены вибрациям (биению). Это приводит к волнистости поверхности и уходу размеров. Такие детали требуют разработки специальных мягких губок или заполнения полостей технологическим материалом (например, воском или полимером) на время обработки.
4. Отсутствие указаний по термообработке
Если деталь из стали 45 должна работать в условиях трения, она обязана быть закаленной. Если это не указано в чертеже, завод изготовит деталь из «сырого» материала. Она будет легко обрабатываться, но быстро износится в эксплуатации. Четко указывайте требования по твердости (HRC) и глубине закалки.
Процесс работы: от чертежа до готовой детали
Чтобы вы понимали, что происходит с вашим заказом, опишем стандартный производственный цикл нашего предприятия.
- Анализ КД (Конструкторской Документации): Технолог проверяет чертеж на технологичность. Если есть вопросы, мы связываемся с вами для согласования изменений.
- Подбор материала: Закупка сертифицированного металла у проверенных поставщиков. Входной контроль ультразвуком или спектрометром (по требованию).
- CAM-программирование: Создание траекторий движения инструмента в САМ-системе. Симуляция обработки для исключения столкновений.
- Наладка станка: Установка заготовки, инструмента, привязка нулей.
- Изготовление первой детали: Запуск программы, получение образца.
- Контроль первой детали: Полное измерение на КИМ. Подписание акта первой детали.
- Серийный запуск: Партийное производство с периодическим контролем (каждые 10-50 деталей).
- Финишные операции: Мойка, удаление заусенцев, термообработка, гальваника (если требуется).
- Упаковка и отгрузка: Формирование паспорта качества, упаковка, передача в транспортную компанию.
FAQ: Часто задаваемые вопросы по изготовлению на ЧПУ
Какой минимальный заказ вы принимаете?
Мы работаем с партиями от 1 штуки (опытные образцы). Однако стоимость наладки будет распределена на одну деталь, поэтому цена за единицу будет максимальной. Для снижения стоимости рекомендуется заказывать сразу комплект деталей для узла или небольшую серию (от 10 шт.).
Можете ли вы работать по нашим материалам?
Да, мы принимаем материал заказчика при наличии сертификатов качества (паспортов). Однако гарантия на геометрические параметры распространяется только на процесс обработки. Если материал имеет скрытые дефекты (раковины, неравномерная твердость), приводящие к поломке инструмента или браку, ответственность за материал несет заказчик.
Какие форматы файлов вам нужны для расчета цены?
Для точного расчета нам необходимы:
- Чертеж в формате PDF с основными размерами, допусками и требованиями к шероховатости.
- 3D-модель в формате STEP (.stp), IGES (.igs) или x_t. Это позволяет нашим технологам оценить объем снимаемого материала и сложность траекторий.
Сколько времени занимает изготовление партии?
Сроки зависят от сложности и наличия материала. Стандартные сроки:
- Простые детали (1-10 шт.): 3-5 рабочих дней.
- Сложные детали / Средняя серия (50-100 шт.): 10-14 рабочих дней.
- Крупные серии: обсуждается индивидуально, обычно от 20 рабочих дней.
Срочное изготовление возможно с наценкой 30-50% за работу в ночные смены и выходные.
Делаете ли вы реверс-инжиниринг?
Да, мы предоставляем услуги по снятию размеров с изношенных или импортных деталей, изготовлению 3D-моделей и чертежей, а затем производству аналогов на станках с ЧПУ. Это особенно актуально в 2026 году для замещения недоступных импортных комплектующих.
Заключение и рекомендации по размещению заказа
В условиях нестабильности цепочек поставок 2026 года, наличие надежного партнера по мехобработке становится стратегическим активом для любого производственного предприятия. Изготовление деталей на станках с ЧПУ — это не просто услуга, а часть вашего инженерного цикла. Правильный выбор технологии, материалов и подрядчика позволяет снизить себестоимость конечного продукта и повысить его надежность.
Не экономьте на этапе проектирования. Консультация с технологом до запуска в производство стоит копейки по сравнению с стоимостью переделки бракованной партии. Требуйте прозрачности в ценообразовании и проверяйте наличие контрольного оборудования у поставщика.
Если у вас есть готовые чертежи или идеи для новых узлов, наши инженеры готовы провести бесплатный предварительный анализ технологичности и рассчитать точную стоимость изготовления.
Готовы рассчитать стоимость вашей детали?
Пришлите чертеж и 3D-модель для получения коммерческого предложения в течение 24 часов. Мы гарантируем соблюдение сроков и соответствие ГОСТ/ISO.
Свяжитесь с нами:
- Email: sales@example.com
- Телефон: +7 (XXX) XXX-XX-XX
- Или заполните форму запроса на странице контакты.
Также рекомендуем ознакомиться с нашими возможностями по термообработке и гальваническим покрытиям для комплексного заказа.