Технология изготовления детали на ЧПУ: стандарты и процессы 2026 года
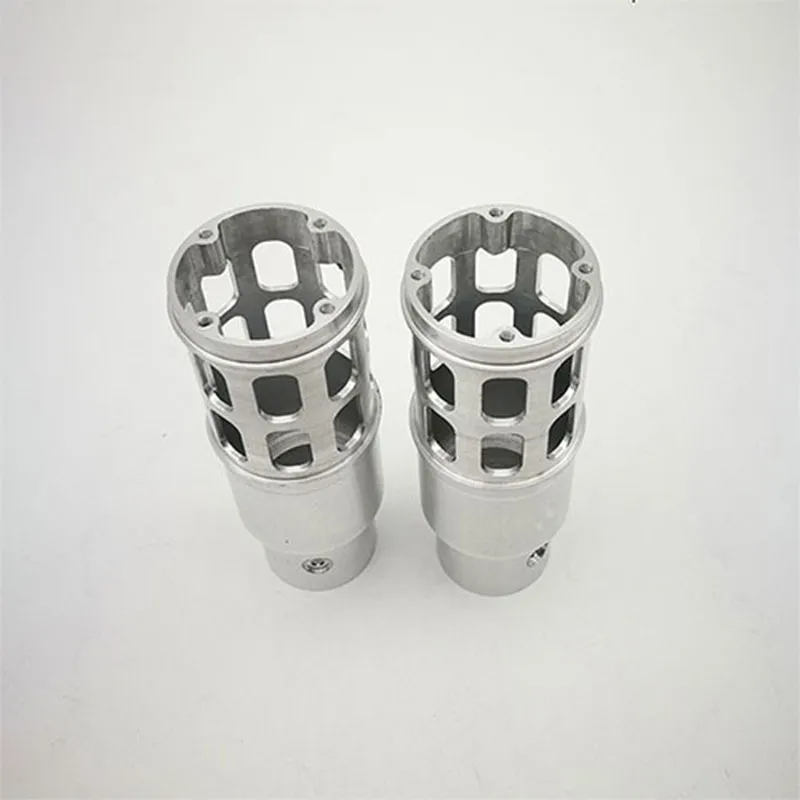
Технология изготовления детали на ЧПУ (числовое программное управление) представляет собой комплексный производственный процесс, в котором удаление материала из заготовки осуществляется прецизионными станками под управлением компьютеризированных алгоритмов. В условиях промышленного ландшафта 2026 года этот метод остается золотым стандартом для создания высокоточных компонентов, где допуски измеряются микронами, а требования к поверхностному слою регламентируются международными стандартами ISO и ГОСТ. Суть процесса заключается в преобразовании цифровой 3D-модели (CAD) в набор инструкций (G-код), которые диктуют траекторию движения режущего инструмента, скорость шпинделя и подачу.
Актуальность технологии изготовления детали на ЧПУ обусловлена не только скоростью прототипирования, но и способностью обеспечивать повторяемость качества в серийном производстве. Для инженеров-конструкторов и закупщиков понимание нюансов этого процесса критично: от выбора материала до стратегии фиксации заготовки зависит итоговая стоимость и функциональность изделия. Современные системы CAM (Computer-Aided Manufacturing) интегрируют симуляцию физики резания, что позволяет минимизировать риск брака еще на этапе виртуальной обработки. Данная статья подробно разбирает технические аспекты, экономические модели и инженерные ловушки, с которыми сталкиваются предприятия при внедрении или заказе услуг ЧПУ-обработки.
Суть и принципы технологии изготовления детали на ЧПУ
В основе лежит принцип субтрактивного производства. В отличие от аддитивных технологий (3D-печати), где объект создается послойным нанесением материала, ЧПУ удаляет лишний материал, оставляя только необходимую геометрию. Этот подход обеспечивает превосходные механические свойства готовой детали, так как структура металла или пластика не нарушается термическими циклами спекания, характерными для некоторых видов 3D-печати.
Процесс начинается с проектирования. Инженер создает твердотельную модель в САПР (SolidWorks, AutoCAD, Компас-3D). Затем эта модель импортируется в CAM-систему, где технолог определяет:
- Выбор заготовки (лист, пруток, литье).
- Последовательность операций (черновая, чистовая, финишная обработка).
- Тип инструмента (фрезы, сверла, метчики) и его параметры (число зубьев, покрытие, диаметр).
- Режимы резания (скорость вращения шпинделя в об/мин, линейная подача в мм/мин).
Ключевым элементом является постпроцессор — программа, транслирующая универсальные траектории в специфический G-код конкретного станка (Haas, DMG Mori, Balter). Ошибка на этом этапе может привести к столкновению инструмента с оснасткой, поэтому современная технология изготовления детали на ЧПУ обязательно включает этап проверки на цифровом двойнике (Digital Twin simulation).
Основные виды ЧПУ-обработки в промышленности
Не все детали требуют одинакового подхода. Выбор оборудования диктуется геометрией и материалом. Рассмотрим основные категории:
1. Фрезерная обработка (Milling)
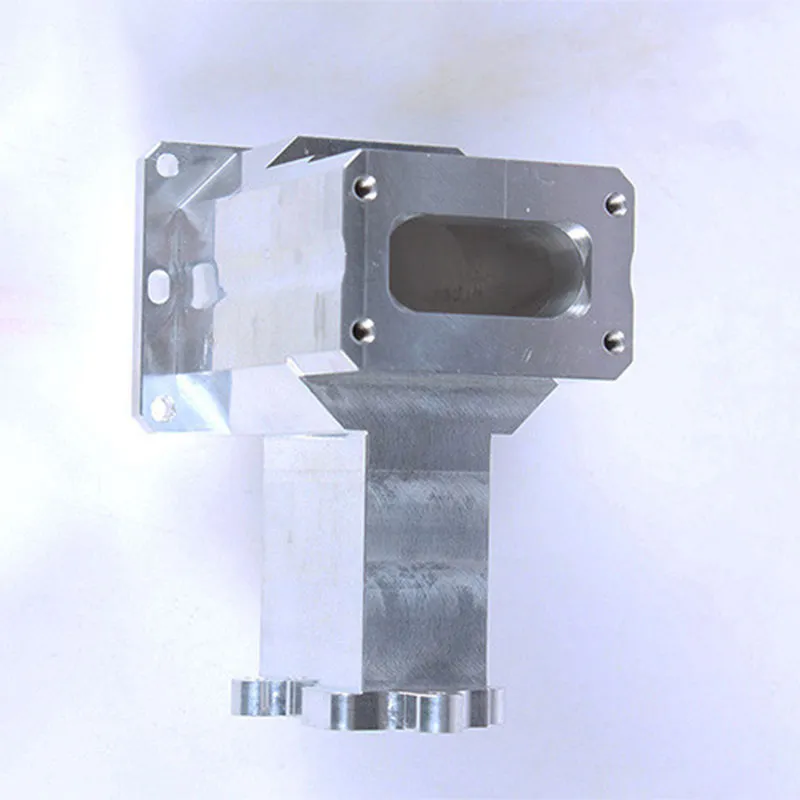
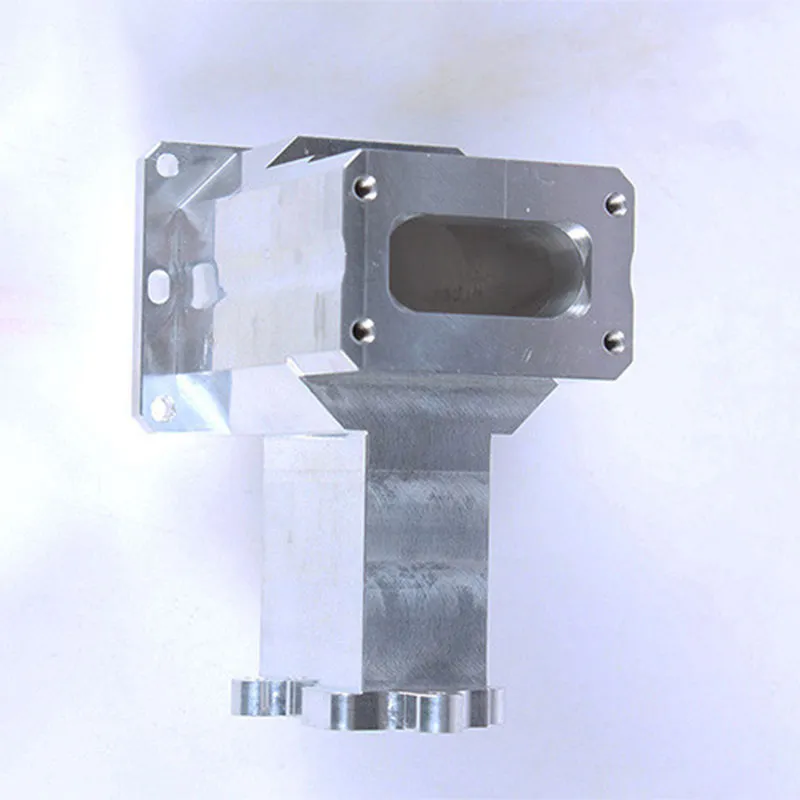
Наиболее универсальный метод. Инструмент вращается, а заготовка либо неподвижна, либо перемещается по линейным осям. Современные 5-осевые обрабатывающие центры позволяют обрабатывать деталь со всех сторон без переустановки, что критически важно для сложных аэродинамических поверхностей или медицинских имплантов. Точность позиционирования достигает ±0.005 мм.
2. Токарная обработка (Turning)
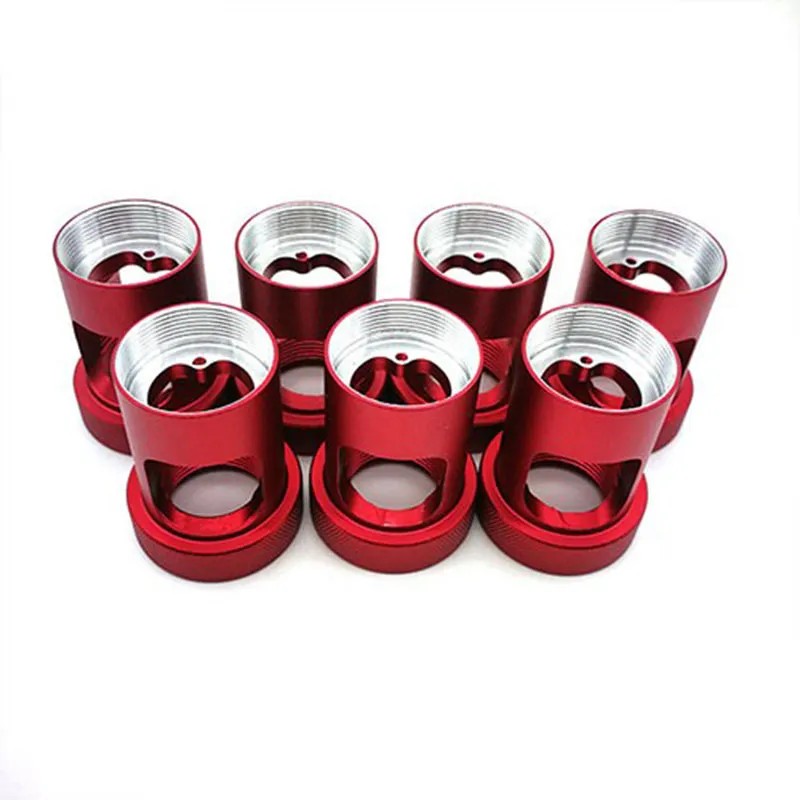
Применяется для деталей ротационной симметрии (валы, втулки, фланцы). Заготовка вращается в патроне, а неподвижный режущий инструмент снимает стружку. Токарные автоматы с приводным инструментом (live tooling) способны выполнять фрезерные операции прямо на токарном станке, сокращая время цикла на 30-40%.
3. Электроэрозионная обработка (EDM)
Используется для сверхтвердых материалов или сложнейших внутренних полостей, недоступных для фрезы. Снятие материала происходит за счет электрических разрядов между электродом и заготовкой в диэлектрической жидкости. Это медленный, но незаменимый процесс для изготовления штампов и пресс-форм из закаленной стали (HRC 60+).
Этапы реализации: от чертежа до готового изделия
Чтобы понять, почему технология изготовления детали на ЧПУ требует тщательного планирования, рассмотрим полный цикл производства. Каждый этап влияет на конечную цену и сроки.
- Анализ технологичности (DFM – Design for Manufacturing). Инженеры проверяют чертеж на наличие «необрабатываемых» зон. Например, внутренние углы всегда имеют радиус, равный радиусу фрезы. Если конструктор заложил острый внутренний угол, это потребует дополнительной электроэрозии или сборки, что удорожает изделие.
- Подготовка управляющей программы (УП). Технолог выбирает стратегию съема материала. Для черновой обработки часто используется объемное фрезерование (volumetric milling) для быстрого удаления основной массы металла. Для чистовой — контурное фрезерование с малым шагом между проходами (stepover) для достижения низкой шероховатости.
- Выбор и подготовка инструмента. В 2026 году стандартом стало использование твердосплавных фрез с нано-покрытиями (AlTiN, TiSiN), позволяющими работать с высокими скоростями резания (HSM). Важно учитывать износ: даже новая фреза может иметь биение, которое испортит точность отверстия.
- Установка заготовки и привязка нулевой точки. Ошибка базирования — самая частая причина брака. Используются прецизионные тиски, магнитные плиты или вакуумные столы. Для длинномерных деталей требуется поддержка люнетами во избежание вибраций.
- Обработка и контроль. После снятия детали со станка проводится измерение координатно-измерительной машиной (КИМ/CMM). Сравнение фактических размеров с CAD-моделью позволяет выявить отклонения.
Материалы и их влияние на технологию изготовления детали на ЧПУ
Выбор материала определяет режимы резания, выбор инструмента и стоимость часа работы станка. Неверный подбор материала под задачу — классическая ошибка начинающих конструкторов.
| Группа материалов |
Примеры сплавов/марок |
Обрабатываемость |
Типичное применение |
Особенности ЧПУ |
| Алюминиевые сплавы |
АД31 (6061), Д16Т (2024), АМг (5083) |
Отличная |
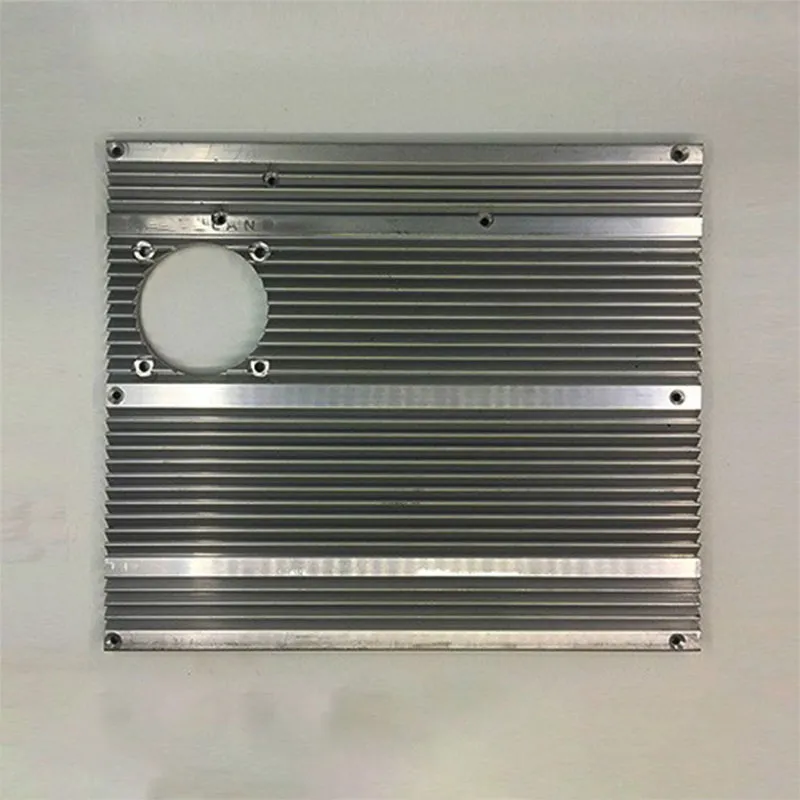
Корпуса, радиаторы, легкие конструкции |
Высокие скорости резания, риск налипания стружки (требуется СОЖ) |
| Нержавеющие стали |
12Х18Н10Т (321), 08Х18Н10 (304) |
Средняя |
Пищевая промышленность, химия, медицина |
Склонность к наклепу, требует жесткой фиксации и охлаждения |
| Инструментальные стали |
Х12МФ (D2), Р6М5 |
Сложная |
Штампы, формы, режущий инструмент |
Низкие скорости, высокий износ инструмента, часто требуется термообработка после ЧПУ |
| Титановые сплавы |
ВТ6 (Ti-6Al-4V) |
Низкая |
Аэрокосмос, биоимпланты |
Низкая теплопроводность (риск перегрева зоны резания), требует подачи СОЖ под высоким давлением |
| Инженерные пластики |
POM (Полиацеталь), PEEK, ABS |
Высокая |
Изоляторы, шестерни, прототипы |
Риск деформации от зажима, чувствительность к температуре инструмента |
Важно отметить: технология изготовления детали на ЧПУ для титана кардинально отличается от обработки алюминия. Если для алюминия можно использовать сухую обработку или воздушное охлаждение для увеличения видимости зоны резания, то титан категорически требует обильного полива эмульсией. Перегрев титана выше 600°C приводит к поглощению кислорода и азота из воздуха, делая поверхностный слой хрупким («альфа-слой»), который затем необходимо удалять дополнительным проходом.
Точность, допуски и контроль качества в 2026 году
Понятие «точность» в ЧПУ не является абсолютным. Оно зависит от класса станка, длины вылета инструмента и жесткости заготовки. Стандартные допуски для коммерческой ЧПУ-обработки составляют ±0.1 мм. Однако прецизионные станки могут достигать ±0.01 мм и даже ±0.005 мм для критических размеров.
Факторы, влияющие на точность
- Люфт и обратный ход шарико-винтовых пар (ШВП). Со временем механика станка изнашивается. Современные системы компенсации люфта в контроллерах частично решают эту проблему, но механическая ревизия необходима.
- Термическая деформация. При длительной обработке массивных стальных деталей выделяется тепло. Расширение металла может составить десятки микрон. Премиальные станки оснащены системами термокомпенсации, охлаждающими направляющие и шпиндель.
- Деформация заготовки от зажима. Тонкостенные детали из алюминия могут «сплющиваться» в тисках. После снятия давления они возвращают форму, но размеры оказываются неверными. Решение: использование мягких накладок, адаптивных тисков или стратегий обработки с промежуточным ослаблением зажима.
Контроль качества в 2026 году автоматизирован. Портативные сканеры и контактные щупы, встроенные непосредственно в шпиндель станка (on-machine probing), позволяют измерять деталь прямо на столе, не снимая её. Это реализует концепцию «нулевой переналадки» (Zero Setup) для обработки второй стороны: станок сам находит положение детали и корректирует систему координат.
Экономическая модель: что формирует стоимость?
Заказчики часто задаются вопросом, почему простая деталь может стоить дорого. Технология изготовления детали на ЧПУ подразумевает несколько статей расходов, помимо стоимости материала.
1. Время программирования и подготовки (NRE – Non-Recurring Engineering)
Это фиксированная стоимость. Независимо от того, сделаете вы 1 деталь или 1000, инженер потратит 2-4 часа на создание УП и настройку станка. Для единичных прототипов эта доля в цене максимальна. Для серии она амортизируется.
2. Машинное время
Стоимость часа работы 3-осевого фрезера значительно ниже, чем 5-осевого. Сложная геометрия, требующая 5 осей, увеличивает стоимость минуты обработки в 1.5-2 раза. Также влияет время реза: грубая черновая обработка дешевле финишной полировки.
3. Стоимость инструмента и расходников
Обработка инконеля или титана быстро выводит из строя дорогие твердосплавные фрезы. Эти затраты закладываются в цену детали. Использование стандартных диаметров инструмента (например, избегание фрез диаметром 6.3 мм в пользу 6 или 8 мм) может снизить затраты, так как такие фрезы есть в наличии у любого подрядчика.
4. Постобработка
ЧПУ оставляет следы от фрез (рябь). Если требуется зеркальная поверхность, необходима ручная полировка, пескоструйная обработка, анодирование или гальваника. Эти операции часто стоят дороже самой механической обработки.
Типичные ошибки при проектировании под ЧПУ (DFM)
Как эксперт с многолетним опытом, я вижу одни и те же ошибки в чертежах. Исправление их на этапе проектирования снижает стоимость заказа на 20-50%.
Ошибка 1: Игнорирование радиуса внутреннего угла.
Фреза — круглый инструмент. Она не может вырезать прямой внутренний угол. Если вам нужен острый угол, предусмотрите технологическое отверстие для выхода инструмента или смиритесь с радиусом. Попытка сделать «острый» угол электроэрозией резко удорожает деталь.
Ошибка 2: Чрезмерно глубокие карманы.
Соотношение глубины к диаметру фрезы (L/D ratio) критично. Фреза длиной 50 мм и диаметром 10 мм (L/D=5) будет вибрировать. Если нужно сделать карман глубиной 40 мм, лучше использовать фрезу большего диаметра или разбить операцию на несколько проходов с меньшим снятием, что увеличит время.
Ошибка 3: Отсутствие доступа инструмента.
Конструкторы часто рисуют подрезы или полости, куда стандартная фреза просто не войдет из-за крепления или геометрии соседних стенок. Правило большого пальца: если инструмент не видит поверхности под углом 90 градусов (или под углом наклона головы шпинделя), он её не обработает.
Ошибка 4: Нестандартные резьбы.
Использование редких шагов резьбы требует покупки специального метчика. Используйте стандартные метрические (M6, M8) или дюймовые (UNC, UNF) резьбы. Глубина резьбы более 1.5 диаметра не дает выигрыша в прочности, но затрудняет нарезку и повышает риск поломки метчика.
Сравнение ЧПУ с альтернативными методами производства
Является ли ЧПУ лучшим выбором всегда? Нет. В 2026 году важно выбирать технологию под задачу.
| Параметр |
ЧПУ (Фрезеровка/Точение) |
3D-печать (SLM/DMLS – металл) |
Литье под давлением |
| Точность |
Высокая (до ±0.01 мм) |
Средняя (±0.05-0.1 мм, требует постобработки) |
Средняя (зависит от формы) |
| Механические свойства |
Изотропные, высокие (как у исходного материала) |
Анизотропные (зависят от направления слоев) |
Хорошие, но возможны усадочные раковины |
| Сложность геометрии |
Ограничена доступом инструмента |
Практически неограничена (внутренние каналы) |
Ограничена необходимостью извлечения из формы |
| Экономичность (партия) |
1 – 1000 шт. |
1 – 50 шт. (прототипы, сложные детали) |
1000+ шт. (высокая стоимость формы) |
| Скорость первого образца |
1-3 дня |
1-2 дня |
4-8 недель (изготовление формы) |
Инженерное мнение: Если вам нужна одна деталь со сложными внутренними каналами охлаждения для турбины — выбирайте 3D-печать металлом. Если вам нужно 500 прочных кронштейнов с высокой точностью посадочных мест — ЧПУ вне конкуренции. Литье становится выгодным только при больших тиражах, где высокая стоимость пресс-формы размывается на количестве изделий.
Тренды развития технологии в 2026 году
Индустрия не стоит на месте. Вот ключевые изменения, которые уже влияют на технологию изготовления детали на ЧПУ:
- Гибридная обработка. Станки, совмещающие аддитивную наплавку металла и последующую фрезерную обработку. Это позволяет создавать детали сложной формы с высокоточными посадочными поверхностями за одну установку.
- ИИ-оптимизация режимов резания. Системы на базе искусственного интеллекта анализируют нагрузку на шпиндель в реальном времени и динамически корректируют подачу. Это предотвращает поломку инструмента и сокращает время цикла на 15-20%.
- Автоматизация загрузки. Роботизированные ячейки (Cobot) становятся нормой даже для мелких мастерских. Станок работает 24/7, меняя паллеты с заготовками, пока оператор занимается программированием других заказов.
FAQ: Часто задаваемые вопросы по ЧПУ обработке
Какой минимальный тираж выгоден для ЧПУ?
ЧПУ рентабельно начиная от 1 штуки. Однако цена за единицу резко падает при тираже от 10 до 50 штук, так как стоимость настройки (setup) распределяется на большее количество изделий. Для тиражей свыше 1000 штук стоит рассмотреть литье, если геометрия позволяет.
Можно ли изготовить деталь по фотографии или эскизу от руки?
Для запуска в производство технология изготовления детали на ЧПУ требует точной 3D-модели (STEP, IGES) или чертежа с допусками. По фото инженер может восстановить модель, но это услуга обратного инжиниринга, которая оплачивается отдельно и несет риски неточностей. Лучше предоставить CAD-файл.
Какая шероховатость поверхности достигается на ЧПУ?
Стандартная фрезеровка дает Ra 1.6 – 3.2 мкм (видны следы от фрезы). Тонкая чистовая обработка позволяет достичь Ra 0.8 – 0.4 мкм. Для зеркальной поверхности (Ra < 0.2 мкм) необходима последующая полировка или шлифовка, так как фрезой добиться идеального зеркала экономически нецелесообразно.
Влияет ли цвет анодирования на стоимость?
Да. Черное и натуральное анодирование — самые дешевые и распространенные варианты. Яркие цвета (красный, синий, зеленый) или специальные покрытия (тефлоновое, керамическое) стоят дороже из-за сложности контроля оттенка и подготовки ванн.
Рекомендации по выбору подрядчика и размещению заказа
Выбор исполнителя для ЧПУ-обработки — это не просто поиск самой низкой цены. Это поиск технологического партнера. На что обратить внимание в 2026 году:
- Наличие парка оборудования. Если у компании только старые 3-осевые станки, они не смогут эффективно сделать сложную пространственную деталь. Наличие 5-осевых центров и токарно-фрезерных автоматов говорит о высоком потенциале.
- Собственный отдел контроля качества (ОТК). Попросите показать сертификаты на измерительное оборудование. Если подрядчик измеряет детали штангенциркулем, а не микрометром или КИМ, о высокой точности речи быть не может.
- Прозрачность DFM-анализа. Хороший подрядчик не просто молча сделает брак по плохому чертежу, а вернет вам отчет с рекомендациями: «Здесь радиус слишком мал, здесь стенка слишком тонкая». Это признак инженерной культуры.
- Работа с материалами. Уточните, сертифицированы ли материалы. Для авиации или медицины нужны паспорта качества на каждую партию алюминия или титана.
В контексте поиска надежного партнера, демонстрирующего соответствие этим высоким стандартам, стоит выделить опыт компании ООО «Дунгуань Пинтэцзин Металлоизделия». Расположенное в промышленном центре Дунгуань (Китай), это предприятие специализируется на точной механической обработке и производстве металлических деталей сложной геометрии. Компания успешно реализует проекты для различных отраслей — от транспортного машиностроения и осветительных систем до высокотехнологичных устройств, таких как компоненты для БПЛА и топливных элементов.
Производственная база «Дунгуань Пинтэцзин» полностью отвечает вызовам 2026 года: парк оборудования включает высокоскоростные фрезерные станки, 3–5-осевые обрабатывающие центры с ЧПУ и электроэрозионные установки. Использование передовых систем CAD/CAE/CAM позволяет компании не просто выполнять заказы, а выступать долгосрочным технологическим партнером, оптимизируя затраты заказчика еще на этапе проектирования. Особое внимание уделяется контролю качества: многоступенчатая проверка с применением трехмерных измерительных машин (КИМ) гарантирует соблюдение строгих допусков для любых материалов — от чугуна и нержавеющей стали до титана и латуни. Такой комплексный подход, сочетающий современное оборудование с философией постоянного совершенствования процессов, делает компанию заметным игроком на рынке поставок нестандартных компонентов в Европу, Азию и СНГ.
Практический совет: Перед запуском большой партии всегда заказывайте пилотный образец (T1 sample). Проверьте его сборку в реальном узле. Только после утверждения образца запускайте серию. Экономия на этапе прототипа часто приводит к потерям на этапе массового производства.
Заключение
Технология изготовления детали на ЧПУ в 2026 году остается наиболее гибким и точным методом производства металлических и пластиковых компонентов. Она идеально балансирует между скоростью прототипирования и качеством серийного изделия. Понимание принципов DFM, правильный выбор материалов и учет экономических факторов позволяют инженерам и закупщикам оптимизировать расходы и получать детали, полностью соответствующие техническим требованиям.
Независимо от сложности вашего проекта — будь то простой кронштейн или сложный корпус для приборостроения — ключ к успеху лежит в качественной подготовке данных и сотрудничестве с технологически грамотным производителем.
Нужна консультация по изготовлению вашей детали?
Наши инженеры проведут бесплатный анализ ваших 3D-моделей, оценят технологичность и предложат оптимальный маршрут обработки для снижения затрат.
Загрузить чертеж и получить расчет стоимости →