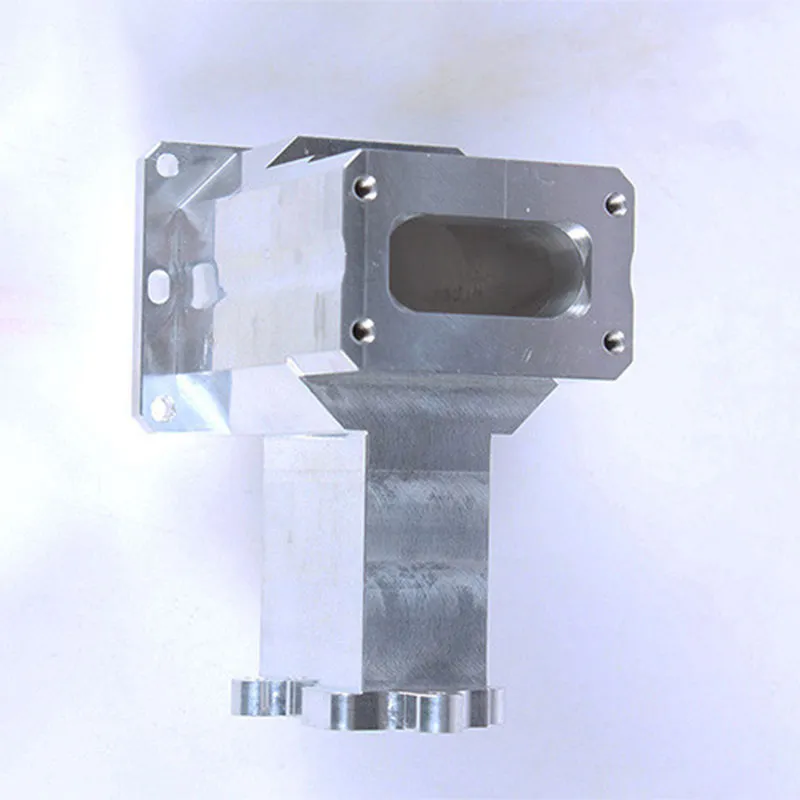
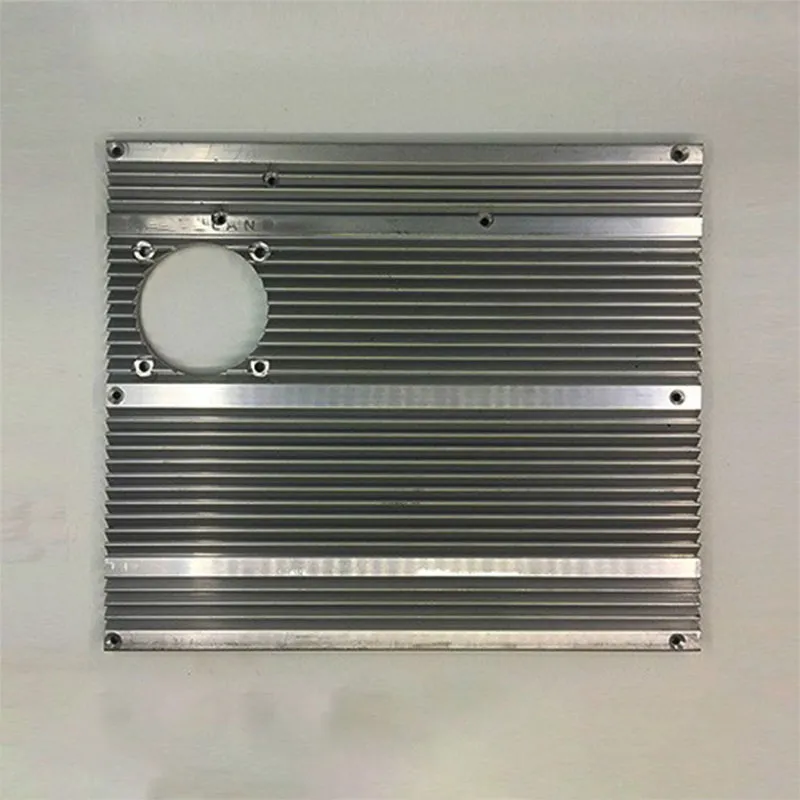
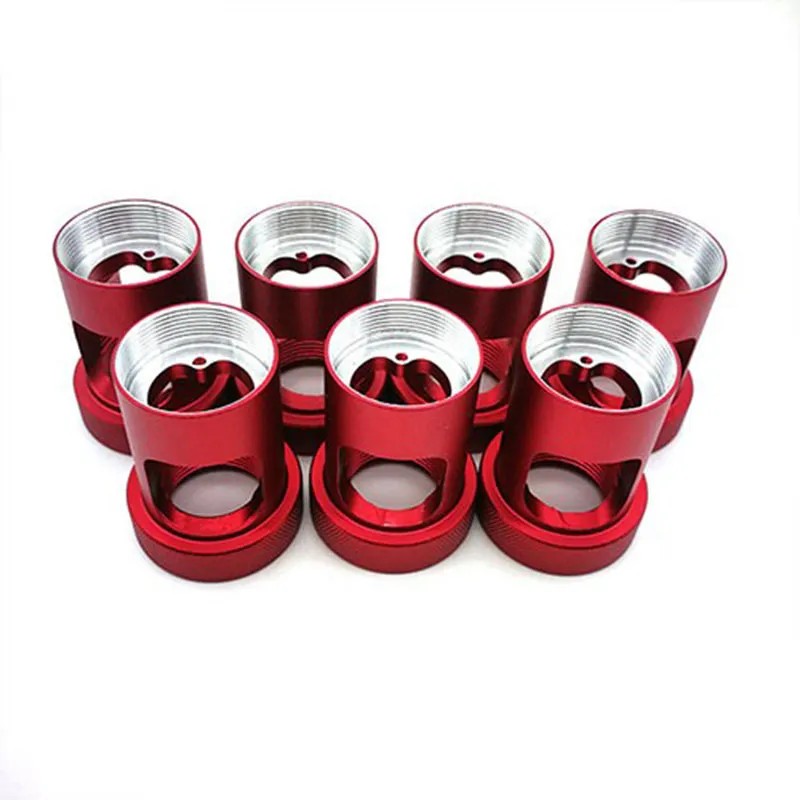
Технология изготовления деталей на станках с ЧПУ представляет собой комплексный процесс автоматизированной обработки материалов, обеспечивающий высочайшую точность и повторяемость геометрических параметров изделий. В 2026 году этот метод остается фундаментом современного машиностроения, аэрокосмической отрасли и приборостроения. Суть подхода заключается в управлении режущим инструментом посредством числовых программ, что исключает влияние человеческого фактора на критических этапах резания. Для инженеров-конструкторов и закупщиков понимание нюансов этой технологии критически важно: от выбора стратегии обработки зависит не только себестоимость партии, но и эксплуатационная надежность конечного узла. Данное руководство раскрывает технические аспекты, экономические модели и практические рекомендации по внедрению ЧПУ-обработки, позволяя оптимизировать производственные цепочки и снизить процент брака до значений, близких к статистическому нулю.
Сущность и эволюция технологии изготовления деталей на станках с ЧПУ
Технология изготовления деталей на станках с ЧПУ (числовым программным управлением) базируется на преобразовании цифровой 3D-модели в набор команд для исполнительных механизмов станка. В отличие от традиционных методов, где оператор вручную контролирует подачу и скорость резания, здесь все параметры жестко регламентированы G-кодом. Это позволяет достигать допусков вплоть до ±0.005 мм, что недостижимо при серийном ручном тружении.
К 2026 году индустрия прошла путь от простой автоматизации отдельных операций до создания полностью интегрированных гибких производственных ячеек (FMS). Современные системы не просто выполняют программу, но и адаптируются к изменениям в реальном времени благодаря встроенным датчикам вибрации, температуры шпинделя и усилия резания. Технология изготовления деталей на станках с ЧПУ сегодня включает в себя не только механическое удаление материала (субтрактивное производство), но и гибридные процессы, сочетающие аддитивные методы наплавки с последующей финишной обработкой.
Ключевое преимущество заключается в масштабируемости. Once настроенная технологическая карта может быть воспроизведена на любом аналогичном оборудовании в любой точке мира с гарантией идентичности результата. Это фундамент глобальных цепочек поставок, где детали, изготовленные в разных странах, должны идеально сопрягаться без дополнительной подгонки.
Классификация оборудования и их применение в производстве
Выбор типа станка определяет возможности технологии. Не существует универсального решения для всех задач; каждый класс оборудования оптимизирован под конкретные геометрии и материалы.
Токарные обрабатывающие центры
Используются для создания деталей вращения: валов, втулок, фланцев, дисков. Современные токарные центры с приводными инструментами и осью Y позволяют выполнять фрезерные операции без переустановки детали. Это критически важно для соблюдения соосности поверхностей. Типичные применения:
- Изготовление гидравлических штоков с зеркальной поверхностью.
- Производство прецизионных подшипниковых узлов.
- Обработка резьбовых соединений сложных профилей.
Фрезерные обрабатывающие центры (3-осевые и многоосевые)
Наиболее распространенный тип оборудования. 3-осевые станки подходят для плоских деталей и корпусов. Однако настоящая мощь раскрывается в 5-осевых центрах, где инструмент может подходить к заготовке под любым углом. Это позволяет за один установ обрабатывать сложные пространственные поверхности, такие как лопатки турбин или имплантаты.
Электроэрозионные станки (EDM)
Когда твердость материала превышает возможности твердосплавного инструмента (например, закаленная сталь HRC 60+ или карбид вольфрама), применяется электроэрозионная технология изготовления деталей на станках с ЧПУ. Процесс основан на искровом разряде, выжигающем материал. Метод обеспечивает идеальную чистоту поверхности и отсутствие механических напряжений в зоне реза.
| Тип станка |
Основное применение |
Точность (типичная) |
Ограничения |
| Токарный центр |
Цилиндрические детали, валы |
±0.01 мм |
Только оси симметрии |
| 3-осевой фрезерный |
Корпуса, плиты, простые формы |
±0.02 мм |
Недоступность undercut-зон |
| 5-осевой фрезерный |
Лопатки, пресс-формы, сложные узлы |
±0.005 мм |
Высокая стоимость программирования |
| Электроэрозионный |
Твердые сплавы, микро-отверстия |
±0.002 мм |
Низкая скорость съема материала |
Пошаговый алгоритм технологического процесса
Эффективная реализация технологии требует строгой последовательности действий. Нарушение любого этапа ведет к росту себестоимости или браку.
- Анализ КД и выбор материала. Инженер-технолог оценивает чертеж на предмет manufacturability (технологичности). Определяется тип заготовки: прокат, поковка или литье. Для ответственных деталей в аэрокосмике часто используются титановые сплавы (ВТ6) или никелевые суперсплавы (Инконель).
- Разработка управляющей программы (CAM). На основе 3D-модели в CAD-системе создается траектория движения инструмента. Здесь выбираются стратегии черновой и чистовой обработки, определяются точки входа/выхода инструмента, чтобы избежать следов от врезания.
- Подготовка инструмента и оснастки. Подбираются фрезы, сверла, пластины. Ключевой момент — расчет режимов резания (скорость Vc, подача fz, глубина ap). Ошибка в расчетах приводит к быстрому износу или поломке инструмента. Используются базы данных производителей инструмента (Sandvik, Kennametal и др.).
- Установка заготовки и привязка нулевой точки. Деталь фиксируется в тисках, на магнитной плите или в специальном приспособлении. Точность установки напрямую влияет на итоговый допуск. Используется щуп для автоматического измерения положения заготовки.
- Черновая обработка (Roughing). Цель — быстро удалить основной объем материала. Применяются агрессивные режимы резания с высоким съемом стружки. Важно обеспечить эффективный отвод тепла и стружки.
- Чистовая обработка (Finishing). Финальный проход для достижения требуемой шероховатости поверхности (Ra) и геометрической точности. Скорость подачи снижается, частота вращения шпинделя увеличивается.
- Контроль качества (QC). Использование координатно-измерительных машин (КИМ/CMM) или лазерных сканеров для сравнения реальной детали с цифровой моделью.
Ключевые параметры, влияющие на качество и стоимость
При заказе услуг или организации собственного производства необходимо учитывать ряд технических переменных. Технология изготовления деталей на станках с ЧПУ чувствительна к следующим факторам:
Режимы резания и охлаждение
Правильный выбор скорости резания (м/мин) и подачи (мм/зуб) определяет ресурс инструмента и качество поверхности. Для алюминиевых сплавов характерны высокие скорости (до 1000 м/мин) и использование эмульсии или сжатого воздуха. Для нержавеющих сталей требуются низкие скорости и обильное охлаждение СОЖ (смазочно-охлаждающей жидкостью) под высоким давлением, чтобы предотвратить наклеп материала.
Жесткость системы СПИД (Станок-Приспособление-Инструмент-Деталь)
Вибрации — главный враг точности. Если заготовка имеет тонкие стенки, она может деформироваться под давлением инструмента. В таких случаях применяются специальные стратегии обработки (например, спиральная интерполяция) или временные поддерживающие структуры. Инженерный опыт подсказывает: если отношение длины стенки к ее толщине превышает 10:1, риск вибрационного разрушения возрастает экспоненциально.
Шероховатость поверхности (Ra)
Стандартная фрезеровка дает Ra 1.6–3.2 мкм. Для гидравлических уплотнений требуется Ra 0.4–0.8 мкм, что достигается шлифованием или хонингованием после ЧПУ. Полировка до зеркального блеска (Ra < 0.1 мкм) возможна только на 5-осевых станках с использованием баллистических траекторий и алмазного инструмента.
Отраслевые сценарии применения и инженерные кейсы
Рассмотрим два реальных примера, демонстрирующих адаптацию технологии под специфические требования отраслей.
Кейс 1: Аэрокосмическая отрасль (Обработка титана)
Задача: Изготовление кронштейна крепления двигателя из титанового сплава Ti-6Al-4V. Габариты 400x300x150 мм. Требуется высокая удельная прочность.
Проблема: Титан обладает низкой теплопроводностью. Тепло от зоны резания не отводится стружкой, а накапливается в инструменте, вызывая его быстрый выход из строя. Кроме того, материал склонен к упрочнению при нагреве.
Решение:
- Использование фрез с неравномерным шагом зубьев для гашения резонансных частот.
- Применение СОЖ под давлением 70 бар непосредственно в зону реза через каналы в инструменте.
- Стратегия трохоидального фрезерования для снижения радиальной нагрузки на инструмент.
Результат: Стойкость инструмента увеличена на 40%, время цикла сокращено на 15%. Достигнута точность позиционирования отверстий ±0.02 мм.
Кейс 2: Автоматизация и робототехника (Корпус редуктора)
Задача: Серийное производство (1000 шт./мес.) алюминиевых корпусов для сервоприводов. Высокие требования к соосности посадочных мест под подшипники.
Проблема: При массовом производстве тепловое расширение станка приводит к дрейфу размеров в течение смены.
Решение:
- Внедрение системы термокомпенсации в ЧПУ-контроллер.
- Использование pallet changer (системы смены паллет) для минимизации времени простоя.
- Автоматическая коррекция инструмента по лазерному датчику каждые 50 деталей.
Результат: Стабильное качество без ручной доводки. Себестоимость единицы снижена на 22% за счет уменьшения фонда оплаты труда и брака.
Типичные ошибки при проектировании и заказе ЧПУ-деталей
Даже опытные конструкторы допускают ошибки, которые делают технологию изготовления деталей на станках с ЧПУ неэффективной или чрезмерно дорогой.
1. Игнорирование радиусов инструмента. Фреза круглая. Она не может вырезать внутренний прямой угол. Если в чертеже указан острый внутренний угол, технолог вынужден использовать электроэрозию или оставлять технологический радиус, который затем не позволит собрать узел. Всегда закладывайте радиусы, превышающие диаметр используемой фрезы.
2. Чрезмерные требования к допускам. Указание допуска ±0.01 мм там, где достаточно ±0.1 мм, увеличивает стоимость обработки в 3-5 раз. Это связано с необходимостью использования более дорогого оборудования, климат-контроля в цеху и многократных замеров. Применяйте допуски только там, где это функционально необходимо.
3. Отсутствие доступа инструмента. Проектирование глубоких карманов с малым диаметром входа делает невозможным использование короткого жесткого инструмента. Приходится использовать длинные тонкие фрезы, которые вибрируют и ломаются. Правило большого пальца: глубина обработки не должна превышать 3-4 диаметра фрезы для стандартных задач.
4. Неправильный выбор заготовки. Использование листа вместо прутка для токарных деталей ведет к огромным потерям материала и времени на закрепление. И наоборот, попытка выточить сложную кубическую деталь из прутка на токарном станке потребует множества переустановок.
Сравнение ЧПУ с альтернативными методами производства
Для принятия обоснованного решения необходимо понимать место ЧПУ в общей экосистеме производства.
| Параметр |
ЧПУ (Субтрактивное) |
3D-печать (Аддитивное) |
Литье под давлением |
| Точность |
Высокая (±0.005 мм) |
Средняя (±0.1 мм) |
Средняя (зависит от формы) |
| Материалы |
Любые металлы, пластики, композиты |
Ограниченный спектр порошков/смол |
Термопласты, цветные металлы |
| Прочность детали |
Изотропная (равномерная) |
Анизотропная (слабая по слоям) |
Изотропная |
| Экономичность (партия) |
1–1000 шт. |
1–50 шт. (прототипы) |
10 000+ шт. |
| Сложность геометрии |
Ограничена доступом инструмента |
Практически не ограничена |
Ограничена возможностью извлечения из формы |
Инженерное мнение: В 2026 году тренд смещается к гибридизации. Например, основа детали изготавливается литьем для снижения веса и стоимости, а критические посадочные места и резьбы дорабатываются на ЧПУ для обеспечения точности. Это оптимальный баланс экономики и качества.
Как выбрать подрядчика для изготовления деталей на ЧПУ
Рынок предложений обширен, но качество услуг варьируется критически. При оценке поставщика обращайте внимание на следующие маркеры надежности:
- Парк оборудования. Наличие 5-осевых центров говорит о способности решать сложные задачи. Преобладание старых 3-осевых станков ограничивает вас простыми деталями.
- Система контроля качества. Запросите сертификаты калибровки измерительного оборудования. Наличие собственного метрологического отдела с КИМ обязательно для партий выше 50 штук.
- Программное обеспечение. Использование современных CAM-систем (Siemens NX, Mastercam, PowerMill) гарантирует оптимизацию траекторий и безопасность кода.
- Прозрачность расчетов. Хороший поставщик предоставляет детализацию стоимости: материал, машинное время, настройка, контроль. Избегайте тех, кто дает только итоговую цену без расшифровки.
- Отзывы и портфолио. Запросите примеры деталей, аналогичных вашим по сложности и материалу.
Ярким примером предприятия, соответствующего этим高标准ным требованиям, является ООО «Дунгуань Пинтэцзин Металлоизделия». Расположенная в промышленном центре Китая, городе Дунгуань, эта компания зарекомендовала себя как надежный партнер для международных заказчиков из Европы, Азии и СНГ. Специализируясь на точной механической обработке, «Пинтэцзин» объединяет в себе передовые технологии и философию постоянного совершенствования, отраженную в китайской пословице: «Мастер, желающий хорошо выполнять свою работу, должен сначала заточить свои инструменты».
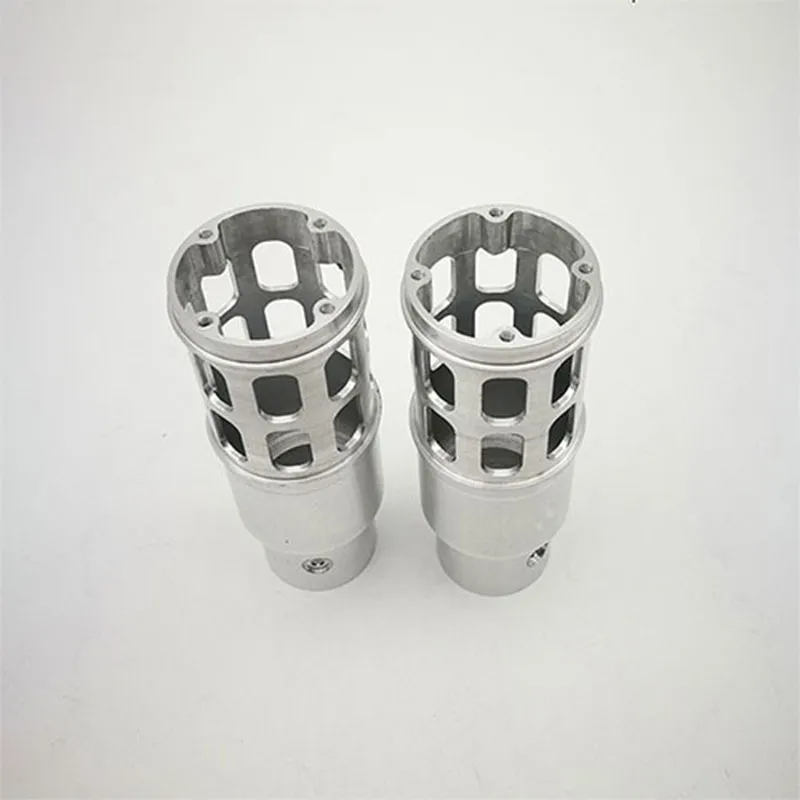
Производственная база компании оснащена высокоскоростными фрезерными станками, 3-, 4- и 5-осевыми обрабатывающими центрами с ЧПУ, а также электроэрозионным оборудованием. Это позволяет реализовывать проекты любой сложности: от прецизионных элементов для БПЛА и компонентов топливных элементов до крупногабаритных автокомпонентов и валов из чугуна. Особое внимание уделяется контролю качества: многоступенчатая проверка с использованием трехмерных измерительных машин (CMM) гарантирует соблюдение строгих допусков на всех этапах — от входного контроля сырья до финальной инспекции готовых изделий.
Гибкий подход «Дунгуань Пинтэцзин» охватывает широкий спектр технологий, включая токарную и фрезерную обработку, литье, ковку и штамповку. Будь то титановые компоненты для грузовиков, латунные детали для осветительных систем или сложные корпуса из нержавеющей стали, компания предлагает прозрачную систему проектного менеджмента. Это обеспечивает не только соблюдение сроков поставки, но и оптимизацию затрат заказчика, делая процесс вывода новой продукции на рынок максимально эффективным.
FAQ: Часто задаваемые вопросы по технологии ЧПУ
В: Какова минимальная партия для рентабельности ЧПУ?
О: Технология изготовления деталей на станках с ЧПУ экономически оправдана даже для единичных экземпляров (прототипов), так как отсутствуют затраты на изготовление дорогостоящих форм. Однако для партий свыше 1000 штук стоит рассмотреть литье, если геометрия позволяет.
В: Можно ли изготовить деталь с внутренними каналами охлаждения?
О: Стандартное фрезерование не позволяет создать замкнутые внутренние полости. Для таких задач используется либо сборка из нескольких частей, либо аддитивные технологии (3D-печать металлом), либо электроэрозионная обработка сквозных отверстий.
В: Как материал влияет на стоимость?
О: Стоимость складывается из цены заготовки и времени обработки. Титан или Инконель дороже алюминия не только из-за цены сырья, но и потому, что они обрабатываются в 5-10 раз медленнее и требуют более дорогого инструмента.
В: Что такое “допуск” и почему он важен?
О: Допуск — это предельное отклонение размера от номинала. Чем tighter (уже) допуск, тем дороже деталь, так как требуется больше времени на чистовую обработку и контроль. Указывайте допуски только там, где это критично для функции.
В: Возможна ли обработка магнитных материалов?
О: Да, но с осторожностью. Стружка ферромагнитных материалов может налипать на инструмент и датчики станка. Требуется усиленная система фильтрации СОЖ и регулярная очистка рабочей зоны.
Перспективы развития технологии в 2026 году и далее
Индустрия движется к полной цифровизации и автономности. Внедрение искусственного интеллекта в контроллеры станков позволяет прогнозировать износ инструмента с точностью до 95%, предотвращая аварийные остановки. Облачные платформы объединяют парк станков в единый организм, перераспределяя задачи в реальном времени для максимальной загрузки.
Также наблюдается рост популярности “темных фабрик” (lights-out manufacturing), где обработка ведется круглосуточно без участия человека. Роботы-манипуляторы загружают заготовки, а станки работают автономно, корректируя параметры резания на основе данных сенсоров. Для заказчиков это означает снижение стоимости за счет исключения ночных надбавок и повышения консистентности качества.
Однако, несмотря на автоматизацию, роль инженера-технолога не уменьшается, а трансформируется. Теперь требуется не просто знание G-кода, а понимание физики процессов, материаловедения и алгоритмов оптимизации. Человеческий интеллект остается незаменимым при решении нестандартных задач и разработке новых технологических маршрутов.
Заключение и рекомендации по запуску проекта
Технология изготовления деталей на станках с ЧПУ остается золотым стандартом для производства высоконагруженных, прецизионных компонентов. Ее гибкость, точность и способность работать с широким спектром материалов делают ее незаменимой для современных инженерных задач. Успех проекта зависит от грамотного сочетания дизайна для производства (DFM), правильного выбора оборудования и партнерства с квалифицированным производителем.
Не стремитесь к избыточной точности там, где она не нужна. Оптимизируйте геометрию под возможности стандартного инструмента. И помните: самая дешевая деталь — та, которая не требует повторной обработки.
Если вы планируете запуск нового продукта или оптимизацию существующего производства, необходим тщательный аудит технологических процессов. Наши специалисты готовы провести анализ ваших чертежей и предложить оптимальную стратегию изготовления, балансирующую между стоимостью и качеством.
Готовы обсудить ваш проект?
Получите бесплатную консультацию технолога и расчет стоимости изготовления вашей первой партии.
→ Связаться с инженером и получить КП
→ Посмотреть примеры наших работ