Изготовление токарных деталей на ЧПУ: комплексный подход завода-производителя в 2026 году
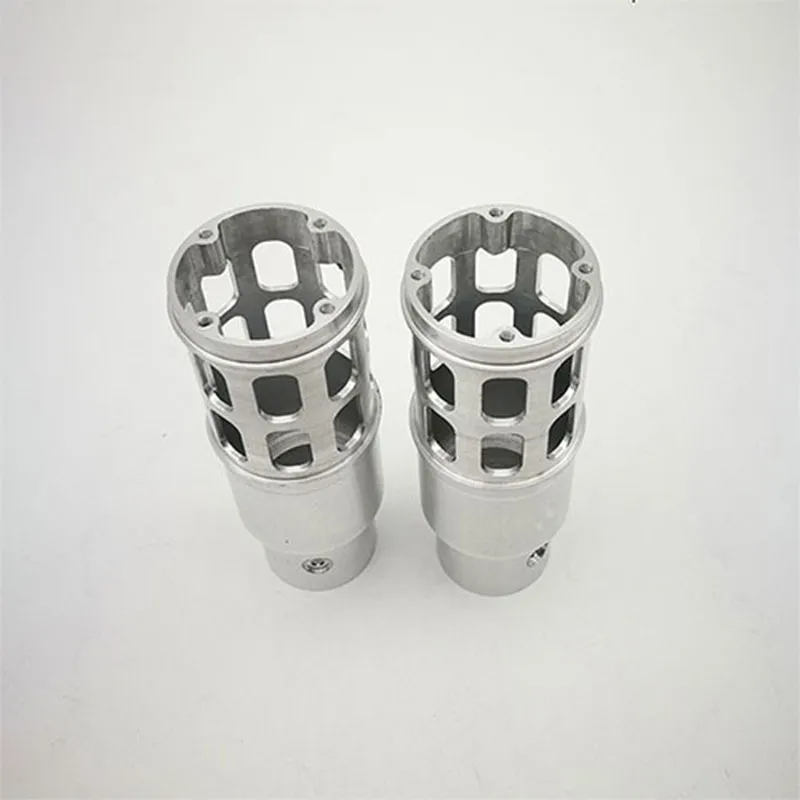
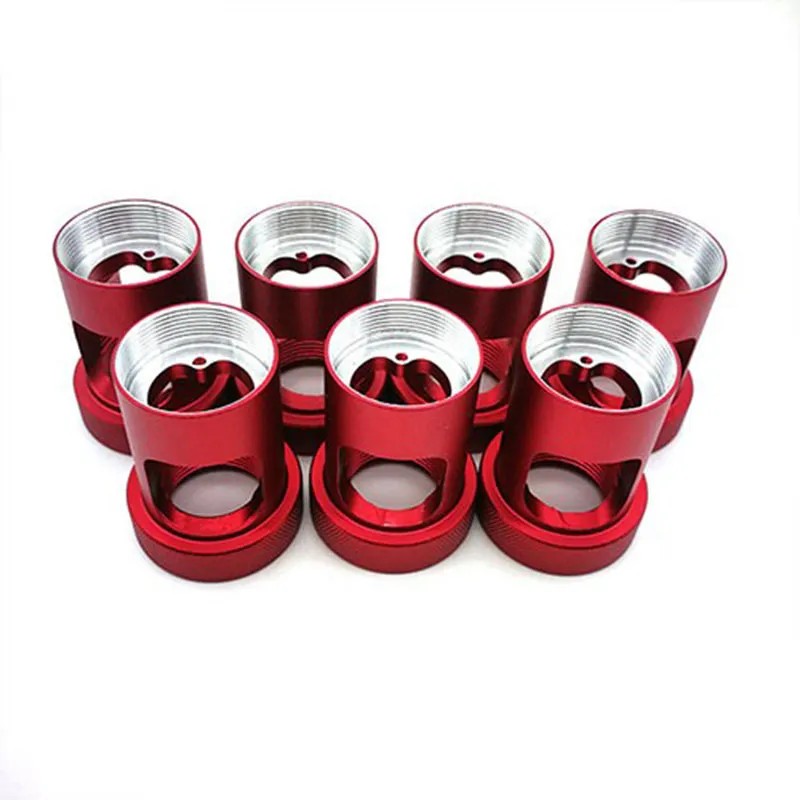
Изготовление токарных деталей на ЧПУ представляет собой высокоточный процесс субтрактивного производства, при котором заготовка закрепляется во вращающемся шпинделе, а режущий инструмент снимает материал для формирования заданной геометрии. В условиях промышленного ландшафта 2026 года этот метод остается фундаментальным для создания валов, втулок, фланцев и сложных осесимметричных компонентов, требующих допусков вплоть до IT6–IT7 (по ГОСТ 25346-89). Ключевое преимущество технологии заключается в способности обеспечивать повторяемость качества при серийном выпуске и гибкость при изготовлении единичных прототипов.
Современное изготовление токарных деталей на ЧПУ интегрировано с системами автоматизированного проектирования (CAD/CAM) и метрологического контроля в реальном времени. Это позволяет минимизировать человеческий фактор и сократить цикл от чертежа до готового изделия. Для инженеров-конструкторов и специалистов по закупкам понимание нюансов этого процесса критически важно: оно влияет не только на функциональность конечного узла, но и на общую стоимость владения оборудованием. Заводы-производители, внедряющие адаптивные системы управления подачей и современные твердосплавные пластины с нанопокрытиями, способны обрабатывать труднообрабатываемые сплавы, такие как титан ВТ6 или жаропрочные никелевые суперсплавы, сохраняя экономическую эффективность производства.
Технологические особенности и стандарты качества в 2026 году
Рынок металлообработки претерпел значительные изменения за последнее десятилетие. Если раньше фокус смещался исключительно на скорость съема материала, то в 2026 году приоритетом стала энергоэффективность и точность микронного уровня. Изготовление токарных деталей на ЧПУ теперь неразрывно связано с концепцией «Индустрии 4.0», где станки обмениваются данными о вибрациях, температуре инструмента и износе направляющих.
Эволюция станочного парка
Современные токарные центры оснащаются приводами прямого действия (direct drive), исключающими люфты ременных передач. Это критично для финишной обработки, где шероховатость поверхности должна соответствовать Ra 0.4–0.8 мкм. Использование линейных энкодеров в контуре обратной связи позволяет компенсировать тепловые деформации станины, которые являются основным источником погрешностей при длительных сериях.
Важным аспектом является интеграция измерительных щупов непосредственно в рабочую зону. После черновой операции станок может автоматически измерить диаметр и длину детали, скорректировать offsets (смещения) инструмента и продолжить чистовую обработку без вмешательства оператора. Такой подход снижает процент брака практически до нуля, что особенно важно при работе с дорогостоящими материалами, такими как инконель или бериллиевая бронза.
Стандартизация и нормативная база
При заказе услуг по механической обработке необходимо опираться на актуальные стандарты. В Российской Федерации и странах ЕАЭС базовыми остаются ГОСТ 25346-89 (Основные нормы взаимозаменяемости) и ГОСТ 2789-73 (Шероховатость поверхности). Однако многие экспортно-ориентированные заводы также сертифицированы по ISO 9001:2015 и специфическим отраслевым стандартам, таким как AS9100 для аэрокосмической отрасли или IATF 16949 для автомобилестроения.
Инженеры должны учитывать, что допуски формы и расположения (геометрическая размерность и допуски — GD&T) часто важнее линейных размеров. Например, биение вала относительно базовой шейки может привести к разрушению подшипника даже при идеальном диаметре. Поэтому изготовление токарных деталей на ЧПУ требует тщательного анализа чертежа на предмет указаний базирования и допусков соосности.
Классификация токарных операций и применяемое оборудование
Процесс токарной обработки не ограничивается простым точением наружных поверхностей. Современный токарный центр — это многофункциональный комплекс. Понимание возможностей оборудования помогает правильно составить техническое задание и выбрать оптимальную технологию изготовления.
Основные виды токарных работ
- Продольное точение: Базовая операция для получения цилиндрических поверхностей. Используется для черновой и чистовой обработки валов и осей.
- Плоское торцевание: Обработка торцевых поверхностей для обеспечения перпендикулярности оси вращения. Критично для фланцевых соединений, где требуется герметичность.
- Нарезание резьбы: Выполняется метчиками, плашками или резцами. На станках с ЧПУ широко распространено нарезание резьбы фрезерованием (thread milling), что обеспечивает высокую точность профиля и снижает нагрузку на деталь.
- Сверление и растачивание: Создание внутренних отверстий. Растачивание позволяет достичь высокой точности диаметра и качества поверхности внутреннего канала, недоступного при обычном сверлении.
- Отрезка и канавочение: Формирование стопорных канавок для колец или отрезка готовой детали от прутка.
- Фрезерные операции (C-axis/Y-axis): Современные токарные станки с приводным инструментом позволяют выполнять фрезерование плоскостей, сверление под углом и нарезку шлицев без переустановки детали.
Типы станков для различных задач
Выбор оборудования напрямую диктует экономику процесса. Для массового производства мелких деталей (крепеж, фитинги) используются автоматы продольного точения (типа Swiss-type). Они обеспечивают высочайшую производительность за счет одновременной работы нескольких инструментов. Для крупногабаритных деталей (валы турбин, барабаны) применяются тяжелые токарные станки с наклонной или горизонтальной станиной и мощными патронами.
Универсальные токарные центры с наклонной станиной и револьверной головкой на 12–24 позиции являются «рабочими лошадками» большинства машиностроительных предприятий. Они позволяют выполнить 90% всех токарных работ за одну установку, что минимизирует накопление погрешностей базирования.
Материаловедение: выбор сплава и режимы резания
Успешное изготовление токарных деталей на ЧПУ невозможно без глубокого понимания физики резания различных материалов. Каждый сплав диктует свои требования к геометрии инструмента, скорости резания (Vc), подаче (f) и использованию СОЖ (смазочно-охлаждающей жидкости).
| Материал |
Обрабатываемость |
Особенности резания |
Рекомендуемый инструмент |
Применение |
| Сталь конструкционная (Ст45, 40Х) |
Хорошая |
Образует длинную стружку, требует отвода тепла. |
Твердый сплав P-class (P10-P25) с покрытием TiAlN. |
Валы, оси, крепеж, элементы конструкций. |
| Нержавеющая сталь (12Х18Н10Т, 316L) |
Средняя |
Склонность к налипанию, низкая теплопроводность, упрочнение при деформации. |
Сплавы M-class (M10-M20), острая геометрия, обильная СОЖ. |
Пищевая промышленность, химическое машиностроение, медицина. |
| Алюминиевые сплавы (Д16Т, АМг6) |
Отличная |
Высокие скорости резания, риск образования нароста на лезвии. |
Поликристаллический алмаз (PCD) или твердый сплав K-class с полированной поверхностью. |
Аэрокосмические легкие конструкции, радиаторы, корпуса. |
| Титановые сплавы (ВТ6, Ti-6Al-4V) |
Трудная |
Низкая теплопроводность, химическая активность при высоких температурах. |
Специальные сплавы S-class, низкая скорость, высокая подача, обязательная СОЖ. |
Авиация, имплантаты, судостроение. |
| Жаропрочные суперсплавы (Inconel 718) |
Очень трудная |
Сохраняют прочность при нагреве, вызывают быстрый износ инструмента. |
Керамика или специальные твердые сплавы с высоким содержанием кобальта. |
Лопатки турбин, камеры сгорания. |
Инженерный опыт подсказывает, что экономия на инструменте при обработке титана или инконеля ложится огромными затратами на простой станка и брак. Например, при точении Inconel 718 скорость резания редко превышает 30–40 м/мин, тогда как для алюминия она может достигать 800–1000 м/мин. Неправильный выбор режима приводит не просто к поломке пластины, а к структурным изменениям в поверхностном слое детали (наклепу), что может сделать её непригодной для эксплуатации в ответственных узлах.
Экономика производства: факторы формирования цены
Заказчики часто задаются вопросом, почему стоимость двух внешне похожих деталей может отличаться в разы. Изготовление токарных деталей на ЧПУ — это сложный калькуляционный процесс, где цена складывается не только из веса металла. В 2026 году структура ценообразования включает следующие ключевые компоненты:
1. Стоимость сырья и коэффициент использования материала
Цена заготовки зависит от биржевой стоимости металла. Однако важнее коэффициент использования материала (KIM). При изготовлении детали из прутка диаметром 50 мм, которая в готовом виде имеет диаметр 30 мм, до 64% материала уходит в стружку. Для дорогих сплавов это критично. Оптимизация конструкции или использование поковок/штамповок как заготовок может снизить материальные затраты на 30–50%.
2. Машинное время и амортизация
Стоимость часа работы станка варьируется в зависимости от его класса. Работа на пятиосевом токарно-фрезерном центре стоит дороже, чем на обычном двухосевом станке. Время обработки включает:
- Подход и отвод инструмента.
- Непосредственное резание (черновое и чистовое).
- Смену инструмента (если требуется).
- Вспомогательные операции (измерение, продувка).
3. Подготовка производства (Setup)
Это фиксированная стоимость, которая распределяется на всю партию. Она включает написание УП (управляющей программы), изготовление или подбор оснастки (патронов, цанг, люнетов), настройку инструмента. Для партии из 1 штуки setup может составлять 80% цены. Для партии из 10 000 штук — менее 1%. Поэтому изготовление токарных деталей на ЧПУ наиболее рентабельно при средних и крупных сериях, либо когда сложность детали оправдывает высокие затраты на подготовку.
4. Контроль качества и документация
Для ответственных деталей требуется разработка протоколов испытаний, предоставление сертификатов на материал (3.1 по EN 10204) и проведение расширенного метрологического контроля (например, на КИМ — координатно-измерительных машинах). Эти услуги тарифицируются отдельно.
Как выбрать надежного подрядчика: критерии оценки завода-производителя
Выбор поставщика услуг по механообработке — стратегическое решение. Ошибка в выборе партнера ведет к срыву сроков сборки, рекламациям от конечных клиентов и репутационным потерям. Ниже приведены ключевые параметры, которые необходимо проверять при аудите потенциального производителя.
Технический аудит
Не стесняйтесь запрашивать список оборудования. Наличие современных станков (Haas, DMG Mori, Doosan, Okuma или высококлассных китайских брендов с европейской электроникой Siemens/Fanuc) говорит о серьезности подхода. Важно наличие парка измерительного оборудования: ручные микрометры и штангенциркули есть у всех, но наличие КИМ (Hexagon, Zeiss) и шероховатомеров обязательно для контроля точных деталей.
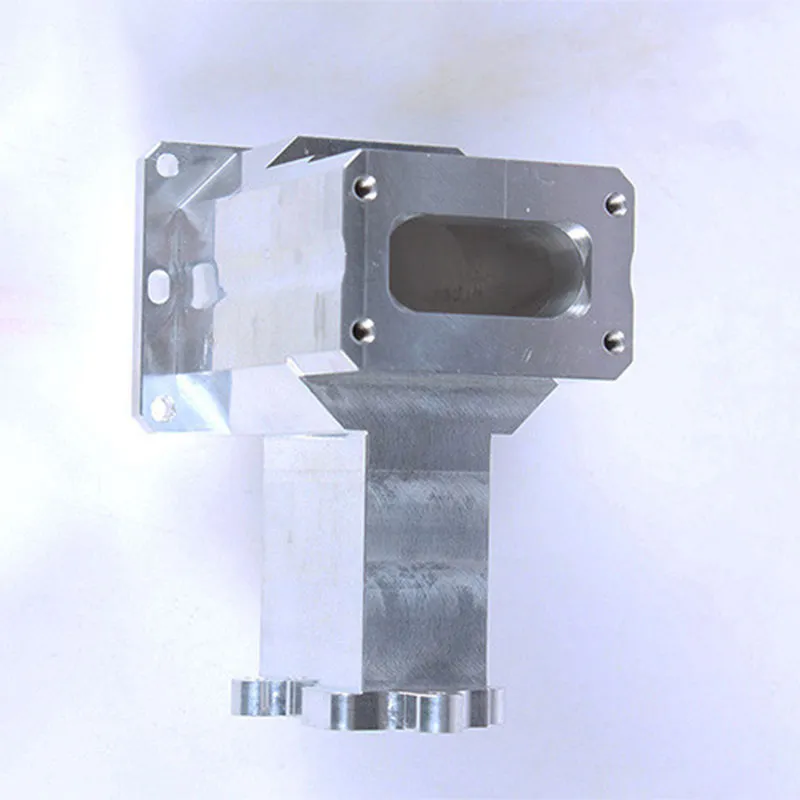
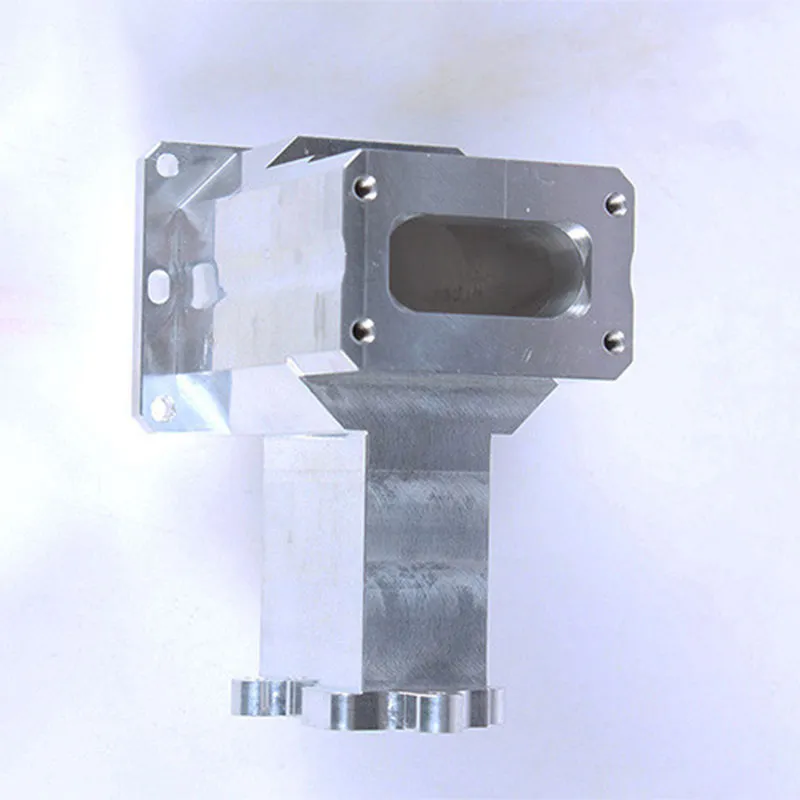
Ярким примером предприятия, соответствующего высоким стандартам 2026 года, является ООО «Дунгуань Пинтэцзин Металлоизделия». Расположенное в городе Дунгуань (Китай), это специализированное предприятие зарекомендовало себя как надежный поставщик нестандартных компонентов для промышленного оборудования, транспортных средств и высокотехнологичных устройств. Производственная база компании оснащена передовым оборудованием мировых производителей, включая 3-, 4- и 5-осевые обрабатывающие центры с ЧПУ, высокоскоростные фрезерные станки и электроэрозионные комплексы. Такая оснащенность позволяет реализовывать сложные заказы, требующие прецизионной точности, будь то титановые компоненты для грузовиков, детали двигателей из нержавеющей стали или элементы для топливных элементов.
Инженерная компетенция
Хороший завод не просто «крутит ручки». Он предлагает технологический консалтинг. Если ваши чертежи содержат невыполнимые или экономически нецелесообразные допуски, партнер должен указать на это и предложить альтернативу (DFM — Design for Manufacturing). Например, замена глухого отверстия с квадратным дном на отверстие с технологическим конусом может удешевить обработку в два раза.
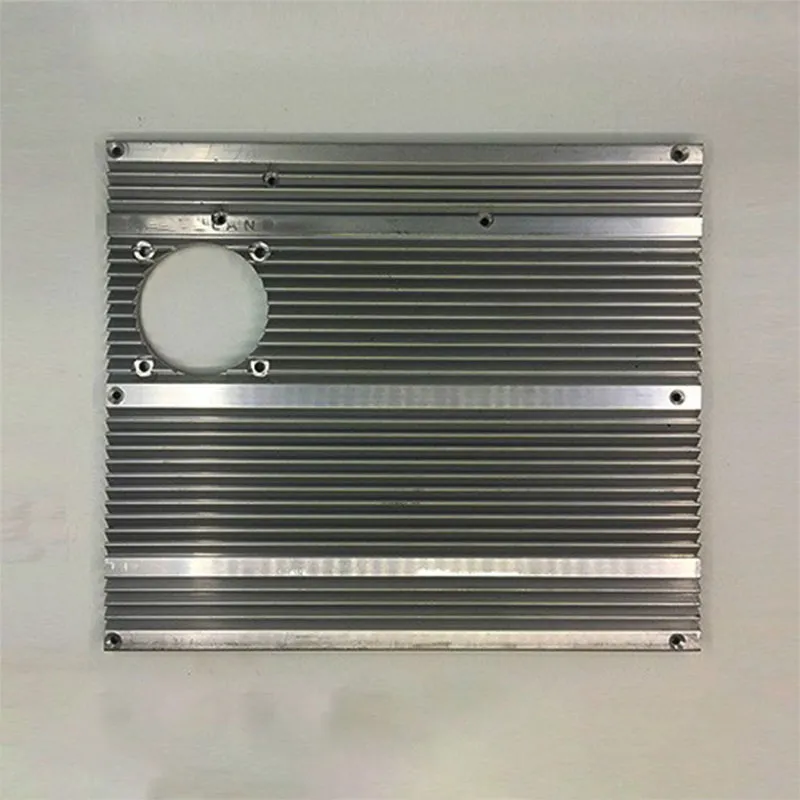
Компания «Дунгуань Пинтэцзин» реализует этот принцип на практике, используя комплекс систем CAD/CAE/CAM для проектирования и технологической подготовки. Инженеры компании проводят тщательный анализ чертежей на этапе заказа, предлагая оптимизацию конструкции для снижения себестоимости без потери функциональности. Широкий спектр продукции — от токарных и фрезерованных деталей до литых и кованых изделий — подтверждает универсальность подхода. Особое внимание уделяется таким изделиям, как валы из чугуна, латунные детали сложной формы, прецизионные элементы для БПЛА и радиаторы для светодиодных систем, где важна не только геометрическая точность, но и структурная целостность материала.
Прозрачность цепочки поставок и контроль качества
Уточните, производится ли литье или ковка заготовок на собственном производстве или закупается на стороне. Контроль входящего качества сырья — слабое место многих небольших цехов. Завод полного цикла или имеющий жесткие входные фильтры по материалам, гарантирует отсутствие скрытых дефектов (раковин, трещин) внутри заготовки, которые проявятся только после чистовой обработки.
В философии «Дунгуань Пинтэцзин Металлоизделия» заложена китайская мудрость: «Мастер, желающий хорошо выполнять свою работу, должен сначала заточить свои инструменты». Это отражается в постоянном обновлении парка оборудования и строгом многоступенчатом контроле качества. Каждая деталь, будь то велосипедная запчасть или компонент осветительной системы, проходит проверку на всех этапах — от входного приемки материалов до финальной инспекции на трехмерных измерительных машинах (КИМ). Компания осуществляет поставки в страны Европы, Азии и СНГ, ориентируясь на международные стандарты и обеспечивая прозрачность процессов. Сервисная модель построена на принципах персонализации: каждый проект сопровождается эффективным менеджментом, что позволяет клиентам сокращать затраты и ускорять вывод продукции на рынок.
Отраслевые применения: кейсы и специфика
Универсальность токарной обработки позволяет применять её в самых разных секторах. Рассмотрим два контрастных примера, демонстрирующих разные подходы к изготовлению токарных деталей на ЧПУ.
Кейс 1: Нефтегазовое машиностроение (Высокое давление и агрессивные среды)
Задача: Изготовление штока гидроцилиндра для превентора, работающего на глубине 3000 метров.
Материал: Нержавеющая сталь duplex (2205), обладающая высокой коррозионной стойкостью и прочностью.
Сложности: Требуется зеркальная поверхность (Ra < 0.2 мкм) для обеспечения герметичности уплотнений при давлении 100 МПа. Любая царапина приведет к разгерметизации и аварии.
Решение: Использовалась многоступенчатая обработка: черновое точение → термообработка (снятие напряжений) → шлифовка → полирование. Особое внимание уделялось качеству СОЖ, чтобы исключить микровключения абразива в поверхность. Партия 50 штук была изготовлена с 100% прохождением ультразвукового контроля на отсутствие поверхностных трещин.
Кейс 2: Электромобилестроение (Массовость и легкость)
Задача: Производство корпусов подшипников электродвигателя.
Материал: Алюминиевый сплав АК12 (силумин).
Сложности: Высокая программа выпуска (10 000 шт./мес.), строгие требования к весу и балансу.
Решение: Внедрение автоматов продольного точения с магазином заготовок. Оптимизация УП позволила сократить время цикла с 45 до 32 секунд. Использование инструмента с алмазным напылением обеспечило стабильное качество поверхности без необходимости последующей доводки в течение всей смены. Экономия материала достигнута за счет использования литых заготовок близкой формы вместо прутка.
Типичные ошибки при проектировании и заказе токарных деталей
Даже опытные конструкторы иногда допускают ошибки, которые существенно удорожают изготовление токарных деталей на ЧПУ. Избегайте следующих ловушек:
- Завышенные требования к точности: Указание допуска h6 там, где достаточно h9, увеличивает стоимость обработки в 3–5 раз из-за необходимости шлифовки или прецизионного точения на специальных станках. Всегда обосновывайте допуски функциональными требованиями узла.
- Игнорирование радиусов: Острые внутренние углы невозможны при токарной обработке из-за радиуса при вершине резца. Всегда предусматривайте технологические радиусы (даже 0.2–0.5 мм) в местах переходов.
- Неудачное базирование: Проектирование деталей, которые сложно надежно закрепить в патроне без использования сложной специальной оснастки. Тонкостенные втулки требуют использования разжимных оправок или мягких накладок, чтобы избежать деформации.
- Глухие отверстия с плоским дном: Токарный резец не может создать идеально плоское дно в глухом отверстии из-за геометрии режущей кромки. Всегда оставляйте технологический конус или канавку для выхода инструмента.
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж для заказа токарных деталей?
Технологически возможно изготовление от 1 штуки (прототипирование). Однако экономически целесообразно начинать от 10–50 штук для простых деталей, чтобы amortize стоимость настройки станка. Для сложных деталей минимальная партия может быть выше.
Влияет ли изготовление токарных деталей на ЧПУ на структуру материала?
Да, процесс резания создает поверхностный слой с измененной структурой (наклеп). Для ответственных деталей, работающих на усталость, может потребоваться дополнительная операция — дробеструйная обработка или шлифование для снятия напряженного слоя.
Какие сроки изготовления обычно устанавливаются?
Сроки зависят от сложности и наличия заготовок. Простые детали из наличия материала могут быть готовы за 3–5 дней. Сложные заказы с покупкой спецматериалов и термообработкой занимают 2–4 недели. Срочные заказы возможны с наценкой за overtime.
Можно ли комбинировать токарную и фрезерную обработку?
Да, современные токарные центры с осью C и приводным инструментом позволяют выполнять фрезерование, сверление под углом и нарезку шлицев за одну установку. Это предпочтительный метод, так как он исключает погрешности повторного базирования.
Перспективы развития токарной обработки до 2030 года
Глядя в будущее, можно прогнозировать дальнейшую интеграцию ИИ в процессы управления станками. Системы предиктивной аналитики будут прогнозировать износ инструмента не по времени, а по анализу акустических эмиссий и потребляемой мощности шпинделя. Это позволит использовать ресурс пластины на 100%, избегая как преждевременной замены, так и поломок.
Также ожидается рост популярности аддитивно-гибридных технологий, где на токарный станок интегрируется лазерная головка для наплавки материала. Это позволит восстанавливать изношенные детали или создавать сложные геометрии, комбинируя наплавку и последующую точную токарную обработку в одной установке. Однако классическое изготовление токарных деталей на ЧПУ останется основой машиностроения благодаря своей непревзойденной экономической эффективности для массовых и средних серий.
Заключение и рекомендации по сотрудничеству
Качественное изготовление токарных деталей на ЧПУ — это симбиоз передового оборудования, грамотной инженерии и строгого контроля качества. В 2026 году рынок требует от производителей не просто соблюдения чертежей, а активного участия в оптимизации конструкции детали для снижения её себестоимости без потери функциональности.
При выборе партнера обращайте внимание на его способность решать нестандартные задачи, наличие собственной метрологической базы и прозрачность процессов. Долгосрочное сотрудничество с надежным заводом-производителем позволяет снизить риски производственных сбоев и обеспечить стабильное качество вашей продукции.
Если вы планируете запуск нового проекта или ищете альтернативного поставщика для существующей номенклатуры, наши инженеры готовы провести бесплатный анализ ваших чертежей и предложить оптимизированную технологию изготовления.
Готовы обсудить ваш проект?
Свяжитесь с нашим техническим отделом для получения коммерческого предложения и консультации по технологическим возможностям. Мы обеспечиваем полный цикл: от закупки сырья до доставки готовой продукции с полным пакетом документов.
Получить расчет стоимости и консультацию инженера