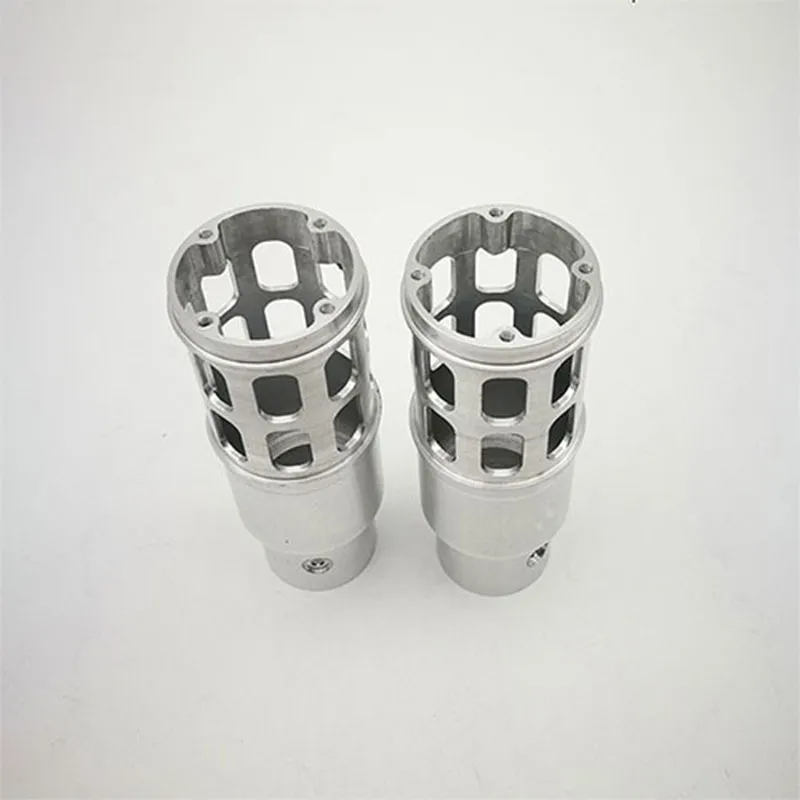
Технологический процесс обработки на ЧПУ — это строго регламентированная последовательность операций по преобразованию заготовки в готовую деталь с заданными геометрическими параметрами и качеством поверхности посредством станков с числовым программным управлением. В условиях промышленного производства 2026 года данный процесс представляет собой не просто механическое удаление материала, а комплексную цифровую экосистему, объединяющую CAD-моделирование, CAM-программирование, выбор режимов резания и метрологический контроль. Ключевая ценность технологии заключается в способности обеспечивать микронную точность (до ±0,005 мм) при серийном выпуске сложных компонентов для аэрокосмической, автомобильной и медицинской отраслей. Эффективно выстроенный технологический процесс позволяет минимизировать время переналадки оборудования, снизить процент брака и оптимизировать расход инструментальной оснастки. Для инженеров и закупщиков понимание этапов этого процесса критично: от анализа исходных чертежей до финальной постобработки. Компания ООО Дунгуань Пинтэцзин Металлоизделия интегрирует эти принципы в свою производственную модель, используя передовые 5-осевые центры и системы автоматизированного контроля для создания деталей любой сложности.
Что такое технологический процесс обработки на ЧПУ: этапы и структура
В современном машиностроении технологический процесс обработки на ЧПУ рассматривается как цепочка взаимосвязанных действий, каждое из которых влияет на конечный результат. Ошибка на этапе подготовки может привести к поломке дорогостоящего инструмента или браку всей партии. Структура процесса делится на несколько фундаментальных стадий, которые необходимо соблюдать для достижения повторяемости качества.
1. Анализ технической документации и 3D-модели
Первый шаг — глубокий инженерный анализ чертежа. Специалист оценивает геометрию детали, допуски форм и расположения поверхностей, требования к шероховатости (Ra). На этом этапе определяется возможность изготовления детали на доступном оборудовании. Например, наличие внутренних острых углов может потребовать применения электроэрозионной обработки, так как фреза имеет радиус скругления. Инженеры ООО Дунгуань Пинтэцзин Металлоизделия используют системы CAD/CAE для виртуальной проверки manufacturability (пригодности к изготовлению), что позволяет выявить потенциальные конфликты еще до запуска станка.
2. Выбор заготовки и материаловедение
Материал диктует режимы резания. Сталь, алюминий, титан или латунь требуют принципиально разных подходов. Заготовка должна иметь достаточный припуск для компенсации возможных деформаций при зажиме и снятии напряжений. Неправильный выбор материала заготовки (например, использование литого полуфабриката вместо кованого для высоконагруженных валов) снижает эксплуатационную надежность изделия.
3. Проектирование управляющей программы (CAM)
На основе 3D-модели генерируется G-код. Здесь выбираются траектории движения инструмента, стратегии черновой и чистовой обработки, точки входа и выхода фрезы. Оптимизация траектории позволяет сократить холостые ходы и увеличить срок службы шпинделя.
4. Подготовка оборудования и инструмента
Установка заготовки в приспособление (тиски, патрон, спец Fixture), подбор режущего инструмента, настройка нулевых точек. Важно учитывать жесткость системы «станок-приспособление-инструмент-деталь» (СПИД).
Ключевые параметры, влияющие на качество обработки
Для того чтобы технологический процесс обработки на ЧПУ соответствовал стандартам ISO и ГОСТ, необходимо контролировать ряд физических и технических параметров. Отклонение от оптимальных значений приводит к вибрациям, нагреву зоны резания и потере точности.
- Скорость резания (Vc): Измеряется в метрах в минуту (м/мин). Зависит от диаметра инструмента и оборотов шпинделя. Превышение скорости ведет к быстрому износу твердосплавных пластин.
- Подача (F): Скорость перемещения инструмента относительно заготовки (мм/мин). Слишком высокая подача вызывает сколы режущей кромки, слишком низкая — наклеп материала и перегрев.
- Глубина резания (ap): Толщина снимаемого слоя за один проход. Для черновой обработки глубина максимальна, для чистовой — минимальна (0,1–0,5 мм).
- Охлаждение и смазка (СОЖ): Применение эмульсий или масляных туманов критично для отвода тепла и вымывания стружки. В обработке титана, например, недостаток охлаждения может вызвать возгорание стружки.
Инженерный опыт показывает, что стабильность параметров СОЖ часто недооценивается. В практике ООО Дунгуань Пинтэцзин Металлоизделия контроль концентрации и температуры охлаждающей жидкости является обязательным пунктом ежедневного чек-листа оператора, что особенно важно при работе с прецизионными элементами для БПЛА и медицинским оборудованием.
Пошаговое руководство: от чертежа до готовой детали
Реализация технологического процесса обработки на ЧПУ на производстве требует четкой координации между отделами. Ниже представлен алгоритм, используемый при выполнении сложных заказов.
- Входной контроль материалов: Проверка сертификатов на металл, ультразвуковой контроль на наличие внутренних дефектов. Это база для надежности будущих деталей двигателей или трансмиссий.
- Черновая обработка (Roughing): Быстрое удаление основного объема материала мощными фрезами с крупным шагом. Цель — получить форму, близкую к финишной, с оставлением равномерного припуска (0,5–1 мм).
- Термообработка (опционально): Закалка, отпуск или цементация для повышения твердости. После термообработки детали могут деформироваться, поэтому требуется последующая чистовая обработка.
- Чистовая обработка (Finishing): Прохождение контуров на высоких оборотах с малой подачей для достижения требуемой шероховатости и точности размеров. Используются концевые фрезы малого диаметра и сферические наконечники для сложных поверхностей.
- Сверление и нарезка резьбы: Выполнение отверстий, зенкерование, развертывание и нарезка внутренней/внешней резьбы метчиками или фрезерованием.
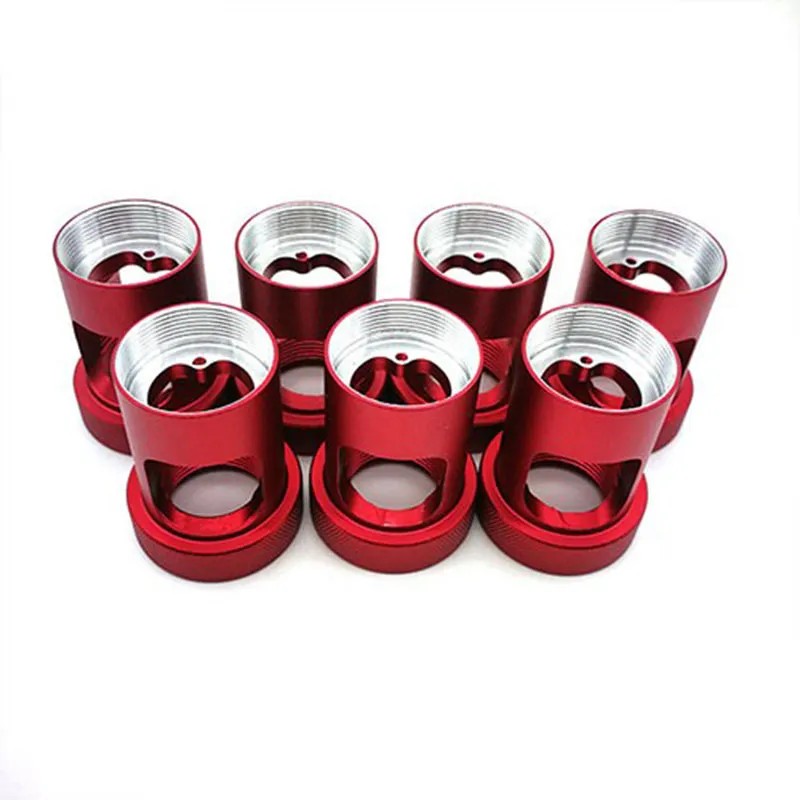
- Дебонирование и постобработка: Удаление заусенцев, пескоструйная обработка, анодирование или гальваническое покрытие.
- Финальный метрологический контроль: Использование координатно-измерительных машин (КИМ) для сверки с 3D-моделью.
Типичные ошибки при планировании производства
Даже при наличии современного парка оборудования, такого как 5-осевые обрабатывающие центры, человеческий фактор и ошибки планирования остаются главными врагами эффективности. Рассмотрим наиболее частые проблемы, снижающие рентабельность технологического процесса обработки на ЧПУ.
| Ошибка |
Последствия |
Решение от экспертов |
| Недостаточная жесткость крепления |
Вибрации, следы «волны» на поверхности, выход размера за допуск |
Использование специализированных приспособлений, увеличение точек зажима, применение демпфирующих материалов |
| Неверный выбор стратегии съема материала |
Локальный перегрев инструмента, поломка фрезы, простоев оборудования |
Применение трохоидального фрезерования, адаптивных стратегий CAM-систем |
| Игнорирование направления волокон материала |
Нестабильное качество поверхности, непредсказуемое поведение детали под нагрузкой |
Учет анизотропии материалов при проектировании траекторий, особенно для титана и композитов |
| Отсутствие компенсации теплового расширения |
Погрешности размеров после остывания детали (особенно для алюминия) |
Введение поправок в программу, контроль температуры в цехе, использование СОЖ с температурной стабилизацией |
Практика показывает, что большинство проблем возникает не из-за возможностей станка, а из-за недостаточной проработки технологической оснастки. В ООО Дунгуань Пинтэцзин Металлоизделия каждый новый проект начинается с аудита крепежных решений, что позволяет избежать 80% типовых ошибок на этапе запуска.
Применение в отраслях: кейсы и специфика
Технологический процесс обработки на ЧПУ универсален, но его реализация сильно варьируется в зависимости от отрасли. Требования к авиакомпонентам радикально отличаются от требований к деталям потребительской электроники.
Аэрокосмическая промышленность и БПЛА
Здесь ключевыми факторами являются вес и прочность. Используются титановые сплавы и алюминиевые серии 7000. Обработка титана требует низких скоростей резания и высокого давления СОЖ для предотвращения наклепа. Прецизионные элементы для дронов, производимые на наших линиях, проходят контроль на балансировку, так как даже микроскопическое смещение центра масс влияет на стабильность полета.
Автомобилестроение и транспорт
Высокие объемы производства диктуют необходимость максимальной автоматизации. Изготовление блоков цилиндров, поршней, валов требует многоосевой обработки для сокращения времени цикла. Титановые компоненты для грузовиков и детали двигателей из нержавеющей стали должны выдерживать экстремальные термические и механические нагрузки. Здесь важна не только точность, но и воспроизводимость: каждая тысячная деталь должна быть идентична первой.
Энергетика и топливные элементы
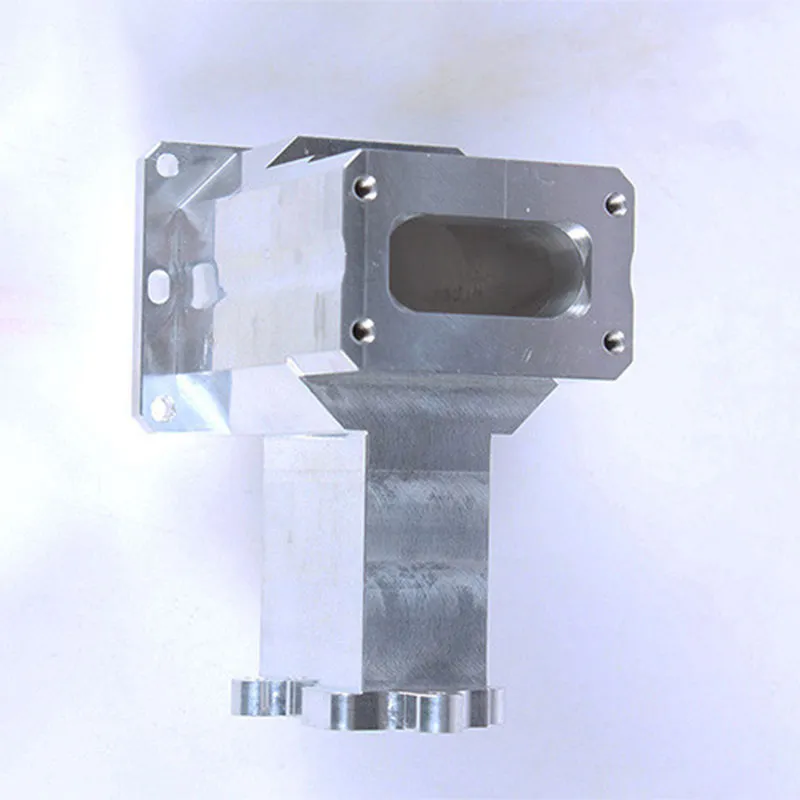
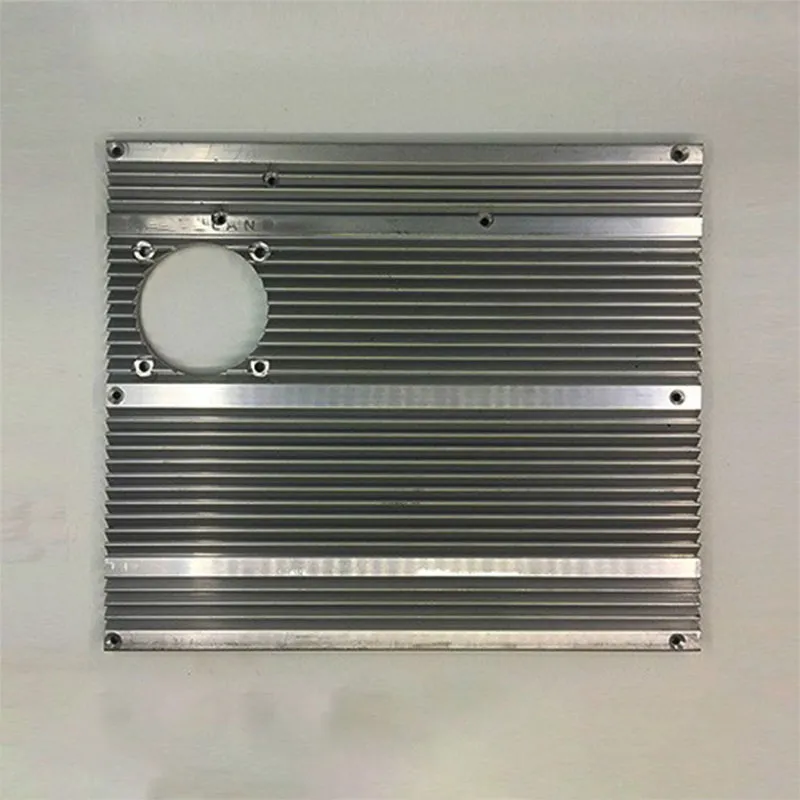
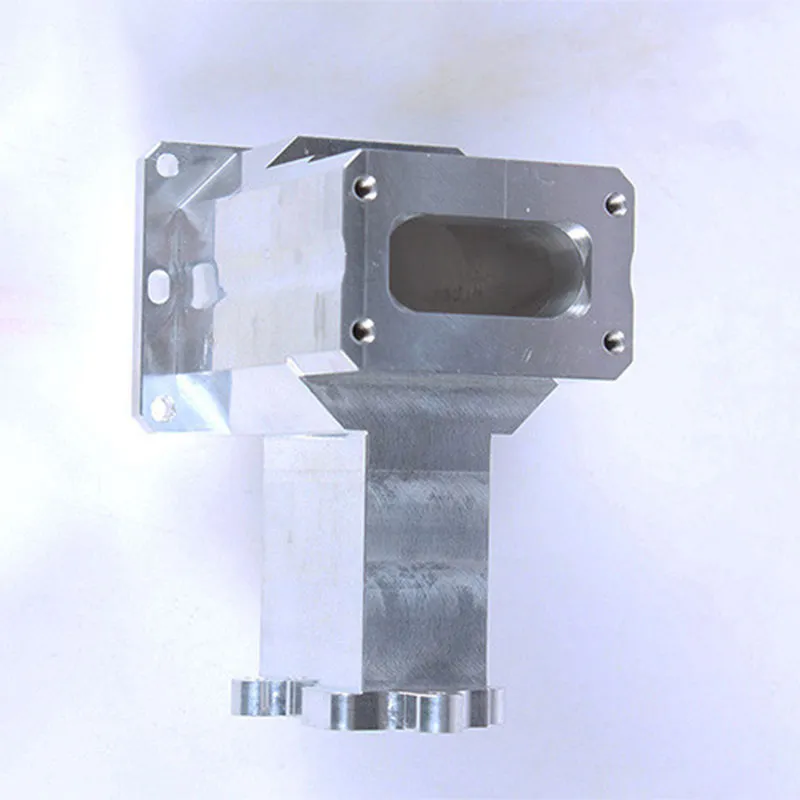
Комплектующие для топливных элементов часто имеют сложную внутреннюю геометрию каналов для циркуляции газов или жидкостей. Многоосевые станки с ЧПУ позволяют создавать такие каналы без необходимости сборки из нескольких частей, что повышает герметичность и эффективность системы. Радиаторы для светодиодных лент также требуют точной фрезеровки ребер охлаждения для обеспечения эффективного теплоотвода.
Как выбрать надежного подрядчика для ЧПУ обработки
Выбор партнера для реализации технологического процесса обработки на ЧПУ определяет успех вашего продукта. Рынок перенасыщен предложениями, но лишь немногие компании способны обеспечить полный цикл контроля качества и соблюдение сроков.
При оценке поставщика обращайте внимание на следующие критерии:
- Парк оборудования: Наличие 4- и 5-осевых центров свидетельствует о возможности обработки сложных пространственных деталей за одну установку. Это снижает накопленную погрешность.
- Система контроля качества: Обязательно наличие собственных лабораторий с КИМ (координатно-измерительными машинами). Контроль «на глаз» или штангенциркулем неприемлем для прецизионных деталей.
- Инженерная поддержка: Способность поставщика предложить улучшения конструкции (DFM — Design for Manufacturing) для снижения стоимости без потери функционала.
- Прозрачность процессов: Возможность отслеживания статуса заказа и предоставления отчетов о контроле размеров (FAI — First Article Inspection).
ООО Дунгуань Пинтэцзин Металлоизделия демонстрирует соответствие этим высоким стандартам. Расположенное в городе Дунгуань, предприятие сочетает китайскую производственную эффективность с международными стандартами качества. Мы не просто выполняем чертежи, мы выступаем технологическим партнером, помогая оптимизировать конструкцию деталей освещения, велосипедных запчастей и промышленных компонентов для снижения себестоимости.
FAQ: Часто задаваемые вопросы
Какова максимальная точность, которую обеспечивает технологический процесс обработки на ЧПУ?
Стандартная точность для современных фрезерных центров составляет ±0,01–0,02 мм. Для прецизионной обработки на высокоточном оборудовании с контролем температуры в помещении можно достигать допусков ±0,005 мм и выше. Однако следует учитывать, что такие допуски значительно увеличивают стоимость и время производства.
В чем разница между 3-осевой и 5-осевой обработкой?
3-осевая обработка позволяет перемещать инструмент по осям X, Y, Z. 5-осевая добавляет два угла поворота (A и B или C), что позволяет обрабатывать деталь с пяти сторон за одну установку. Это критично для сложных геометрий, таких как лопатки турбин или медицинские импланты, и обеспечивает более высокое качество поверхности на наклонных участках.
Какие материалы лучше всего подходят для ЧПУ?
Наиболее популярны алюминий (серии 6061, 7075) из-за легкости обработки, нержавеющая сталь (304, 316) для коррозионной стойкости, латунь для электрических компонентов и титан для аэрокосмических применений. Также активно обрабатываются инженерные пластики (PEEK, PTFE) и чугун для станин и корпусов.
Как рассчитывается стоимость заказа?
Стоимость зависит от времени машинного часа (зависит от сложности и типа станка), стоимости материала, затрат на программирование и подготовку оснастки, а также объема партии. Крупные серии позволяют амортизировать затраты на наладку, снижая цену за единицу продукции.
Заключение и рекомендации
Грамотно выстроенный технологический процесс обработки на ЧПУ является фундаментом конкурентоспособности любого промышленного предприятия в 2026 году. Это не просто набор операций, а стратегический актив, позволяющий быстро выводить на рынок сложные технические решения. Успех зависит от синергии качественного оборудования, квалифицированного инженерного персонала и строгой системы контроля.
Для компаний, ищущих надежного партнера в Азии, ООО Дунгуань Пинтэцзин Металлоизделия предлагает комплексный подход: от анализа чертежей до логистики готовой продукции в Европу, Азию и СНГ. Наша философия, основанная на принципе «заточи инструменты перед работой», гарантирует постоянное обновление технологий и повышение квалификации сотрудников. Мы готовы взять на себя производство ваших самых сложных деталей — от титановых компонентов для грузовиков до прецизионных элементов для БПЛА.
Если вам требуется расчет стоимости, техническая консультация или разработка нового продукта, свяжитесь с нашими инженерами для получения индивидуального коммерческого предложения.
Получить консультацию и расчет стоимости ЧПУ обработки