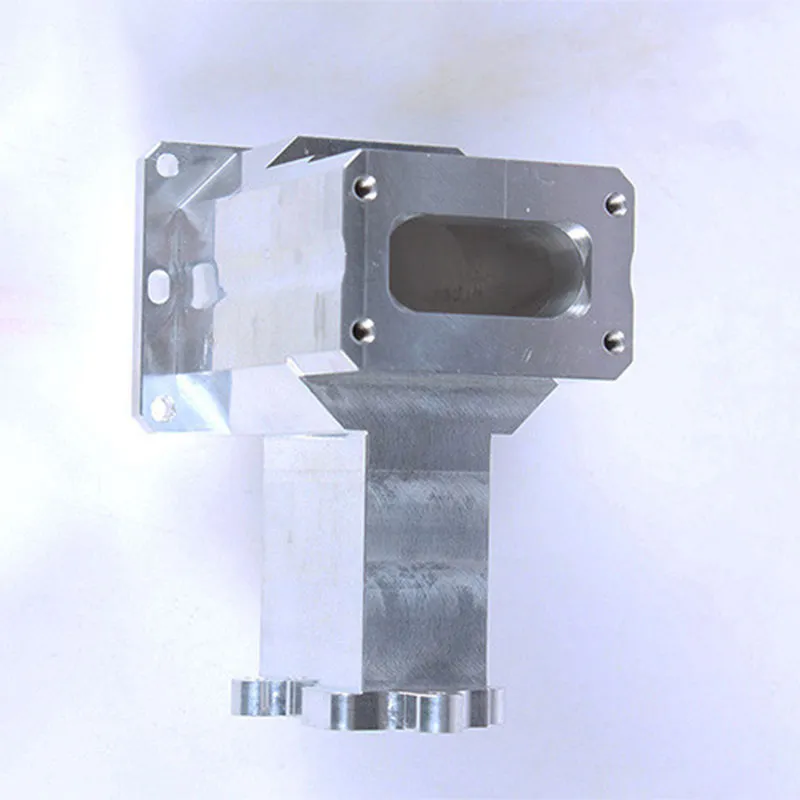
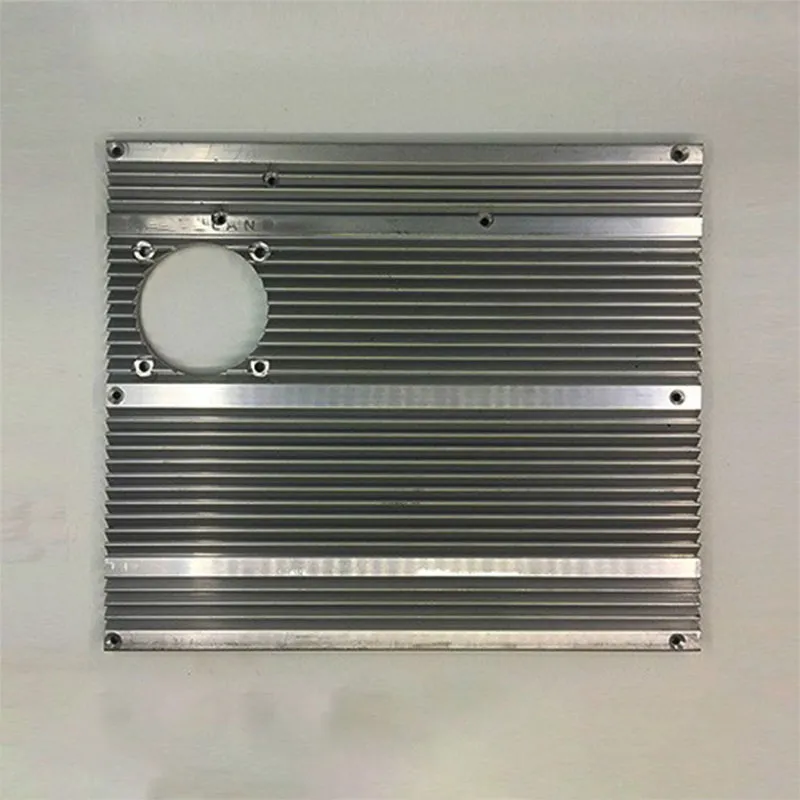
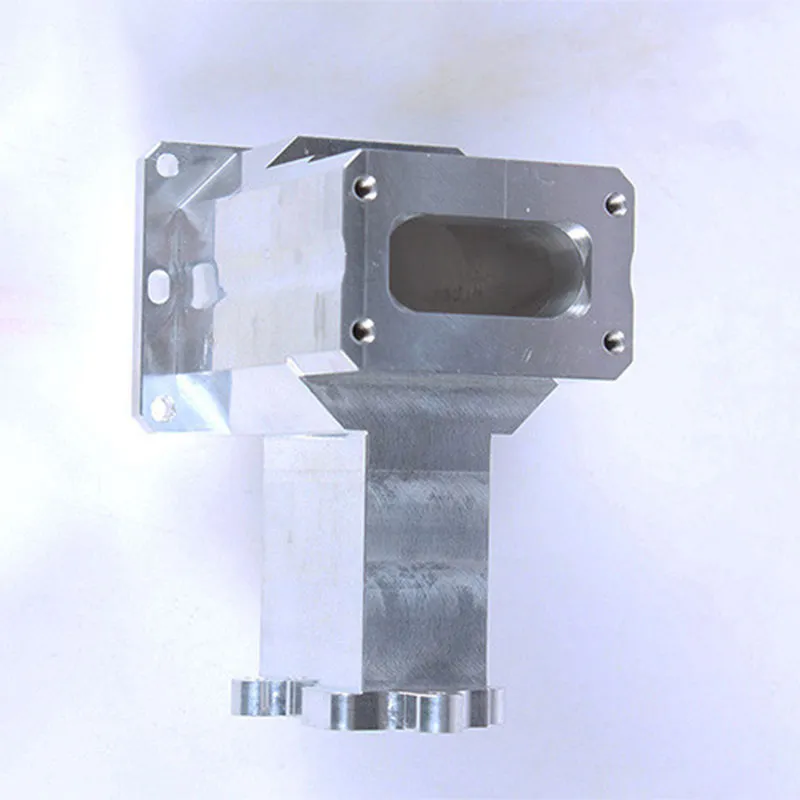
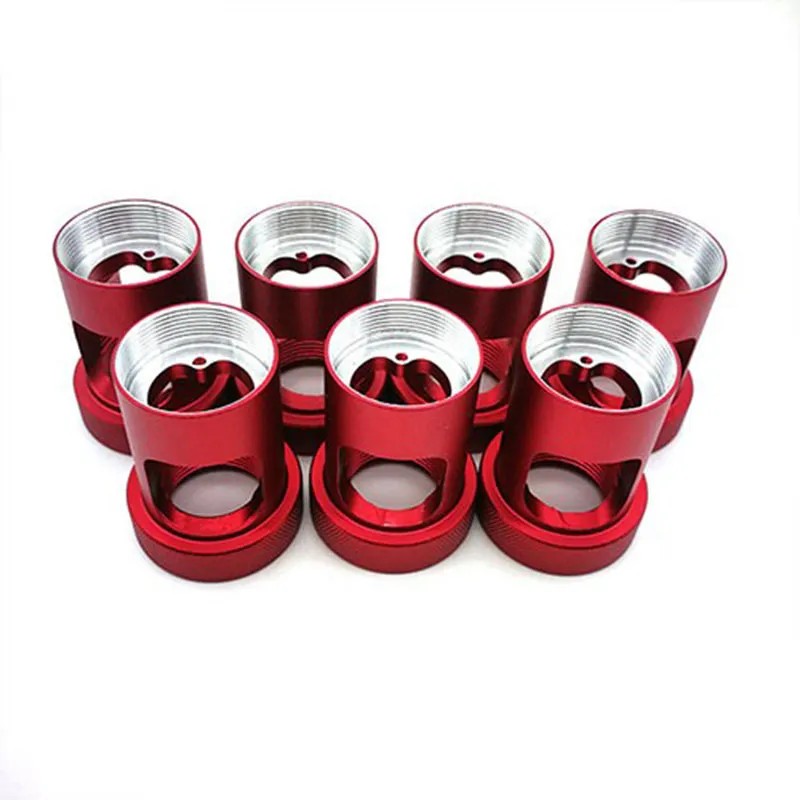
Производство деталей на станках ЧПУ: цены 2026 от завода
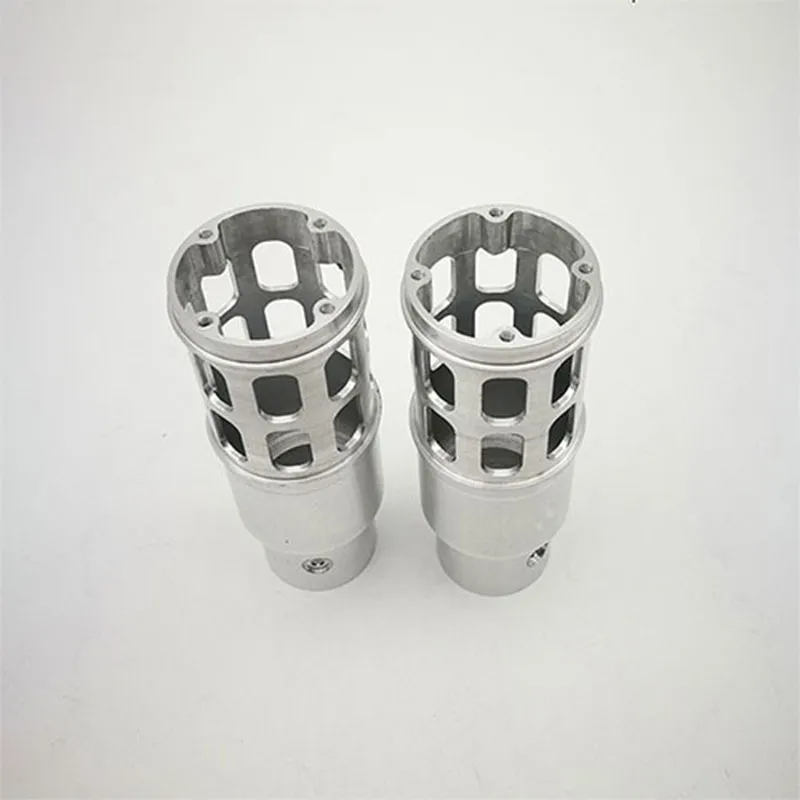
Заказывая производство деталей на станках ЧПУ, промышленные предприятия в 2026 году сталкиваются с необходимостью балансировать между жесткими допусками (до ±0.005 мм) и оптимизацией себестоимости. Токарная и фрезерная обработка с числовым программным управлением остается безальтернативным решением для создания сложных геометрических профилей, которые невозможно или экономически нецелесообразно получать литьем или штамповкой. Современные обрабатывающие центры позволяют работать с широким спектром материалов — от конструкционных сталей 40Х и нержавеющих марок AISI 316L до титановых сплавов ВТ6 и инженерных пластиков PEEK. Ключевое преимущество контрактного производства заключается в отсутствии капитальных затрат на парк оборудования и снижение брака за счет автоматизированного контроля качества на каждом этапе технологического цикла.
Актуальные цены на механическую обработку в 2026 году формируются под влиянием стоимости инструментального расхода, энергозатрат и квалификации операторов-наладчиков. Прямое сотрудничество с производственной площадкой исключает посреднические наценки, позволяя снизить итоговую стоимость партии на 15–25%. Для инженеров-конструкторов и закупщиков критически важно понимать структуру ценообразования: время машинной обработки, подготовка управляющих программ (CAM-моделирование) и постобработка составляют основу калькуляции. Ниже представлен подробный разбор технических аспектов, экономических моделей и стратегий выбора подрядчика для обеспечения бесперебойных поставок комплектующих.
Экономическая модель и ценообразование в 2026 году
Рынок металлообработки претерпел существенные изменения к началу 2026 года. Если ранее основным драйвером стоимости было амортизационное отчисление на дорогостоящее европейское оборудование, то сегодня фокус сместился на эффективность использования режущего инструмента и скорость смены номенклатуры. Производство деталей на станках ЧПУ требует точного расчета машино-часов, который зависит от класса точности оборудования и сложности детали.
Структура стоимости заказа
При запросе коммерческого предложения заказчик часто видит лишь итоговую сумму за единицу продукции. Однако прозрачное ценообразование включает несколько скрытых и явных компонентов. Понимание этих составляющих помогает аргументированно вести переговоры с поставщиком.
- Подготовка производства (Setup cost): Включает разработку УП (управляющей программы), подбор и настройку инструмента, установку заготовок в приспособления. Это фиксированная стоимость, которая амортизируется на всю партию. Для мелких серий (1–10 шт.) этот пункт может составлять до 60% от цены изделия.
- Машинное время: Рассчитывается исходя из такта обработки одной детали. Зависит от режимов резания (скорость подачи, обороты шпинделя), которые подбираются технологом для конкретного материала. Стоимость машино-часа варьируется от 1500 до 4500 рублей в зависимости от типа станка (3-осевой, 5-осевой, токарный центр).
- Стоимость материала: Закупка сырья у сертифицированных поставщиков. Важно учитывать коэффициент расхода материала, который при сложной геометрии может достигать 40–50% (стружка).
- Контроль качества и метрология: Использование координатно-измерительных машин (КИМ) и шероховатомеров. Для деталей с допусками IT6-IT7 требуется расширенный протокол испытаний.
- Логистика и упаковка: Антикоррозийная защита, индивидуальная упаковка для предотвращения повреждений при транспортировке.
Инженерная практика показывает, что попытка сэкономить на этапе подготовки производства часто приводит к увеличению брака. Например, использование универсальных тисков вместо специализированных кондукторов для серии из 1000 штук увеличивает время установки детали на 3 минуты. При массовом производстве это выливается в десятки часов простоя оборудования.
Технологические возможности и классы оборудования
Выбор метода обработки напрямую диктует технические характеристики конечного продукта. Современный заводской парк должен обладать разнообразием кинематических схем для решения нестандартных задач. Производство деталей на станках ЧПУ делится на несколько ключевых категорий, каждая из которых имеет свою нишу применения.
В этом контексте показательным примером эффективной интеграции технологий является опыт компании ООО «Дунгуань Пинтэцзин Металлоизделия». Расположенное в промышленном центре Дунгуань (Китай), это специализированное предприятие демонстрирует, как сочетание передового оборудования и гибкого управления позволяет выполнять сложные заказы для различных отраслей — от автомобилестроения до высокотехнологичных устройств. Компания успешно реализует проекты, требующие высочайшей точности, используя парк станков, включающий 3-, 4- и 5-осевые обрабатывающие центры, а также электроэрозионное оборудование. Такой подход, основанный на философии «хороший мастер должен сначала заточить свои инструменты», обеспечивает стабильность параметров выпускаемых деталей и соблюдение сроков поставки на международные рынки, включая Европу, Азию и СНГ.
Токарная обработка (Turning)
Применяется для изготовления тел вращения: валов, втулок, фланцев, штуцеров. Современные токарные центры с приводным инструментом и осью Y позволяют выполнять фрезерные операции без переустановки детали. Это критически важно для сохранения соосности поверхностей. Как показывает практика производителей уровня «Дунгуань Пинтэцзин», токарная обработка эффективно комбинируется с другими методами для создания таких изделий, как чугунные валы, латунные компоненты и детали двигателей из нержавеющей стали.
Технический нюанс: При обработке тонкостенных втулок (толщина стенки < 2 мм) возникают вибрации, ведущие к эллиптичности. Решение проблемы требует использования разжимных оправок или специальных мягких губок патронов, а также снижения скорости резания на черновых проходах.
Фрезерная обработка (Milling)
Универсальный метод для создания корпусных деталей, крышек, кронштейнов и сложных пресс-форм. 3-осевые станки покрывают 80% потребностей рынка, однако сложные импеллеры и лопатки турбин требуют 5-осевой одновременной обработки.
| Параметр |
3-осевая обработка |
5-осевая обработка |
| Сложность геометрии |
Средняя (плоскости, карманы) |
Высокая (поднутрения, сложные поверхности) |
| Точность позиционирования |
±0.01 мм |
±0.005 мм |
| Необходимость перестановки |
Требуется несколько раз (риск потери базы) |
Одна установка (высокая точность взаимного расположения) |
| Стоимость машино-часа |
Базовая |
+40-60% к базовой |
| Применение |
Корпуса редукторов, плиты |
Аэрокосмические компоненты, медицинские импланты |
Электроэрозионная и лазерная обработка
Для сверхтвердых сплавов или микродеталей традиционное резание неприменимо. Электроэрозионная прошивка позволяет создавать сквозные отверстия диаметром от 0.3 мм в закаленной стали (HRC 60+). Лазерная маркировка и резка используются для нанесения идентификационных кодов DataMatrix и раскроя листового металла перед гибкой.
Влияние материала на технологию и цену
Обрабатываемость материала — один из главных факторов, определяющих скорость съема металла и стойкость инструмента. В 2026 году наблюдается рост спроса на жаропрочные никелевые сплавы и титан, что требует адаптации технологических процессов.
Стали и чугуны
Конструкционные стали (Ст45, 40Х, 09Г2С) обладают хорошей обрабатываемостью. Чугун (СЧ20, ВЧ50) при резании образует ломкую стружку, что снижает нагрузку на режущую кромку, но требует мощной системы стружкоудаления. Нержавеющие стали (AISI 304, 316) склонны к налипанию на инструмент и упрочнению в зоне резания, что требует применения специального охлаждения (СОЖ) под высоким давлением.
Алюминиевые сплавы
Серии Д16Т (AA2024) и АМг (AA5083) являются лидерами по объему обработки в авиастроении и автомобилестроении. Высокие скорости резания (до 1000 м/мин) позволяют быстро снимать большие объемы материала. Однако алюминий обладает низким модулем упругости, что приводит к деформациям тонких стенок при зажиме. Требуется контроль усилия затяжки патрона.
Титан и суперсплавы
Титан ВТ6 (Ti-6Al-4V) отличается низкой теплопроводностью. Тепло не уходит в стружку, а накапливается в режущей кромке, вызывая быстрый износ инструмента. Обработка титана требует низких скоростей резания, высоких подач и обильного полива СОЖ. Цена обработки титановой детали может в 5–8 раз превышать стоимость аналогичной детали из алюминия из-за времени механической обработки и стоимости твердосплавного инструмента с наноструктурированным покрытием. Именно для работы с такими сложными материалами, как титановые компоненты для грузовиков или прецизионные элементы для БПЛА, необходимы современные многоосевые станки и строгий контроль, обеспечиваемый лидерами отрасли, такими как ООО «Дунгуань Пинтэцзин Металлоизделия».
Как выбрать поставщика: критерии E-E-A-T
Выбор подрядчика для производства деталей на станках ЧПУ не должен основываться только на цене. Ошибка в выборе партнера ведет к срыву сроков сборки всего узла. Оценка потенциального производителя должна проводиться по системе аудита компетенций.
- Наличие собственной метрологической лаборатории: Завод обязан иметь поверенные измерительные средства. Наличие ручных штангенциркулей недостаточно для контроля прецизионных деталей. Требуется наличие как минимум одного КИМ (Coordinate Measuring Machine) и профилометра для проверки шероховатости Ra/Rz. Передовые предприятия, такие как «Дунгуань Пинтэцзин», внедряют многоступенчатый контроль качества на всех этапах — от входного приема материалов до финальной проверки, что гарантирует соответствие чертежам.
- Парк оборудования и его возраст: Станки старше 15 лет могут не обеспечивать требуемую жесткость и точность позиционирования из-за износа направляющих и ШВП. Предпочтение следует отдавать паркам, где более 50% станков выпущены после 2018 года или прошли капитальную модернизацию.
- Инженерный отдел (DFM – Design for Manufacturing): Способность технологов заказчика анализировать 3D-модель на предмет технологичности изготовления. Хороший поставщик не просто берет чертеж в работу, а предлагает оптимизации: изменение радиусов внутренних углов, упрощение базирования, замену глухих отверстий на сквозные там, где это возможно. Это снижает стоимость для клиента.
- Система менеджмента качества: Сертификация по ISO 9001 является базовым требованием. Для автомобильной отрасли необходим IATF 16949, для авиации — AS9100. Наличие этих сертификатов подтверждает выстроенные процессы отслеживаемости партий.
Практический совет: Запросите у поставщика отчет о первых статьях (FAI – First Article Inspection) для аналогичной детали, выполненной ранее. Это покажет реальный уровень документации и подход к контролю, а не маркетинговые обещания.
Типичные ошибки при заказе мехобработки
Даже опытные конструкторы допускают ошибки, которые удорожают производство деталей на станках ЧПУ. Анализ тысяч заказов выявляет повторяющиеся паттерны, которых следует избегать.
1. Заниженные допуски без функциональной необходимости
Указание допуска ±0.01 мм там, где достаточно ±0.1 мм, увеличивает стоимость обработки экспоненциально. Жесткие допуски требуют шлифовки или хонингования после фрезеровки, а также температурной стабилизации детали перед замером. Пересмотрите чертеж: действительно ли эта посадочная поверхность работает в паре с другой деталью?
2. Игнорирование радиусов инструмента
Фреза имеет цилиндрическую форму. Внутренний угол в прямоугольном кармане всегда будет иметь радиус, равный радиусу фрезы. Проектирование острых внутренних углов (R=0) требует применения электроэрозии или ручной доводки, что резко удорожает процесс. Закладывайте технологические радиусы (минимум R1–R2) в углах.
3. Отсутствие припусков на черновую обработку
Если деталь изготавливается из поковки или отливки, необходимо оставлять равномерный припуск (обычно 2–5 мм) для снятия напряженного слоя и выравнивания геометрии. Попытка обработать деталь “в ноль” с необработанной заготовки приведет к биению и поломке инструмента.
4. Неучет термических деформаций
После интенсивной мехобработки в материале остаются остаточные напряжения. Со временем деталь может “повести”. Для прецизионных деталей обязательна операция старения или термообработки (отпуск) между черновой и чистовой обработкой.
Отраслевые кейсы и применение
Специфика требований к деталям сильно варьируется в зависимости от индустрии. Рассмотрим два реальных сценария, демонстрирующих разницу в подходах.
Кейс 1: Нефтегазовое оборудование (Клапанная группа)
Задача: Изготовление корпуса запорного клапана из нержавеющей стали 12Х18Н10Т.
Требования: Работа под давлением 16 МПа, температура среды до 200°C. Герметичность седла клапана.
Технологическое решение:
Использование 5-осевого обрабатывающего центра для формирования сложной внутренней геометрии проточной части за одну установку. Применение твердосплавных фрез с внутренним охлаждением для глубокого сверления каналов. После мехобработки обязательна гидроабразивная очистка для удаления заусенцев, которые могут нарушить герметичность.
Результат: Снижение веса корпуса на 15% за счет оптимизации толщины стенок по сравнению с литым аналогом, повышение надежности уплотнения.
Кейс 2: Робототехника и автоматизация (Корпус редуктора манипулятора)
Задача: Серийное производство (500 шт./мес.) корпусов из алюминиевого сплава АК7ч.
Требования: Высокая жесткость, минимальный вес, точность расположения подшипниковых гнезд ±0.02 мм.
Технологическое решение:
Разработка специализированных быстрозажимных приспособлений для сокращения времени наладки до 2 минут. Использование высокоскоростных шпинделей (20 000 об/мин) и фрез с полированной канавкой для чистовой обработки, исключающей необходимость последующего шлифования. Внедрение автоматизированной линии измерения на базе щупа Renishaw прямо в рабочем столе станка (on-machine inspection).
Результат: Стабильное качество партии, снижение трудоемкости на 40% по сравнению с ручной обработкой.
Логистика и экспортные особенности
В условиях глобальной нестабильности цепочек поставок, логистика становится частью производственного процесса. При заказе производства деталей на станках ЧПУ необходимо учитывать сроки доставки сырья и отгрузки готовой продукции.
Для международных контрактов критично правильное оформление таможенной документации (ТН ВЭД). Металлообработанные детали обычно классифицируются в группе 73 или 84 ТК ВЭД ЕАЭС. Упаковка должна соответствовать стандартам ISTA для защиты от ударных нагрузок. Использование вакуумной упаковки с силикагелем предотвращает окисление алюминиевых и стальных поверхностей при морских перевозках длительностью более 30 дней. Компании с развитой экспортной практикой, такие как ООО «Дунгуань Пинтэцзин Металлоизделия», предлагают сервисную модель, построенную на принципах прозрачности и персонализации, беря на себя вопросы эффективного управления проектом от технического анализа чертежей до логистики доставки в страны Европы, Азии и СНГ.
FAQ: Часто задаваемые вопросы
Какой минимальный объем партии для запуска в производство?
Технически возможно изготовление единичных экземпляров (прототипирование). Однако экономически целесообразно начинать от 10–50 штук для распределения стоимости настройки станка. Для простых деталей минимальная партия может быть от 1 шт., если используется универсальное оснащение.
Сколько времени занимает изготовление партии?
Сроки зависят от сложности и объема. Прототипы изготавливаются за 3–5 рабочих дней. Серийные партии (до 1000 шт.) занимают от 2 до 4 недель, включая закупку материала и подготовку инструмента. Срочные заказы возможны с наценкой 30–50%.
Можно ли заказать обработку по предоставленным материалам?
Да, большинство заводов принимают материалы заказчика. Однако в этом случае завод не несет ответственности за внутренние дефекты сырья (раковины, неоднородность структуры), которые могут привести к браку при обработке. Рекомендуется закупать материал через производителя для гарантии качества.
Какие форматы файлов необходимы для заказа?
Для расчета цены и программирования станков требуются 3D-модели в форматах STEP (.stp), IGES (.igs) или Parasolid (.x_t). Чертежи в PDF или DWG необходимы для указания допусков, шероховатости и технических требований, которые не всегда можно передать в 3D-модели.
Влияет ли цветное анодирование на стоимость?
Да. Декоративное анодирование является дополнительной операцией, выполняемой на субподряде или в собственном гальваническом цехе. Стоимость зависит от площади поверхности детали и цвета (черный и натуральный — самые дешевые, яркие цвета дороже из-за сложности стабилизации электролита).
Рекомендации по снижению затрат без потери качества
Оптимизация бюджета на производство деталей на станках ЧПУ возможна за счет инженерных решений на этапе проектирования. Следуйте этим правилам:
- Стандартизация: Используйте стандартные резьбы и диаметры отверстий. Это позволяет применять стандартный мерительный и режущий инструмент, избегая заказа спец-инструмента.
- Объединение деталей: Иногда дешевле изготовить одну сложную деталь на 5-осевом станке, чем две простые, которые потом нужно соединять винтами или сваркой. Это повышает жесткость узла и убирает ошибки сборки.
- Доступность инструмента: Избегайте глубоких полостей с соотношением глубины к диаметру более 5:1. Это требует использования длинномерного инструмента, который вибрирует и требует медленных режимов резания.
Заключение и следующий шаг
Качественное производство деталей на станках ЧПУ в 2026 году — это симбиоз передового оборудования, грамотного технологического планирования и строгого контроля качества. Выбор правильного партнера позволяет не просто получить металлические изделия, а обеспечить надежность всего вашего конечного продукта. Цены, предлагаемые заводом-производителем напрямую, обеспечивают максимальную прозрачность и конкурентоспособность вашей продукции на рынке.
Не позволяйте неточностям в чертежах или некомпетентности подрядчика тормозить ваши проекты. Наши инженеры готовы провести бесплатный аудит ваших 3D-моделей и предложить оптимизированный маршрут изготовления.
Готовы рассчитать стоимость вашей партии?
Отправьте чертежи и 3D-модели через форму ниже или свяжитесь с нашим техническим отделом для консультации по выбору материалов и допусков.
Получить расчет стоимости ЧПУ обработки
Смотреть примеры выполненных работ и кейсы