Погрешности обработки заготовок: системный подход к контролю и снижению в 2026 году
Погрешности обработки заготовок представляют собой отклонение фактических геометрических параметров, размеров и взаимного расположения поверхностей детали от значений, заданных в конструкторской документации. В условиях современного машиностроения 2026 года, где допуски на прецизионных компонентах для аэрокосмической отрасли и медицинской техники часто не превышают 5–10 мкм, понимание природы этих отклонений становится критическим фактором конкурентоспособности. Контроль и минимизация таких ошибок напрямую влияют на функциональность узлов, ресурс оборудования и итоговую себестоимость продукции.
Эффективное управление качеством требует не просто выявления брака на финальной стадии, а глубокого анализа источников возникновения ошибок на этапе технологической подготовки производства. Специалисты ООО «Дунгуань Пинтэцзин Металлоизделия» отмечают, что комплексный подход, включающий термокомпенсацию, виброизоляцию и адаптивное ЧПУ-управление, позволяет снизить уровень дефектности до статистически ничтожных величин. Данная статья раскрывает механизмы формирования погрешностей, методы их классификации и практические стратегии достижения высокой точности при серийном и единичном производстве металлических деталей.
Классификация и природа возникновения погрешностей обработки
Для успешной борьбы с неточностями необходимо четко разделять их по источникам возникновения. В инженерной практике погрешности обработки заготовок делятся на несколько ключевых групп, каждая из которых требует специфических методов компенсации.
Геометрические погрешности станков и инструмента
Ни один металлорежущий станок не обладает идеальной геометрией. Погрешности направляющих, люфты в шарико-винтовых передачах (ШВП) и неточность шпиндельных узлов создают систематические ошибки. Например, перекос оси шпинделя относительно стола фрезерного центра приводит к конусности при обработке отверстий. В 2026 году стандарты ISO требуют регулярной лазерной интерферометрии станков для построения карт температурных и геометрических компенсаций.
Силовые деформации и упругие отжатия
Под действием сил резания, закрепления и веса самой заготовки возникают упругие деформации элементов технологической системы «станок – приспособление – инструмент – деталь» (СПИД). Особенно это актуально для тонкостенных деталей, таких как корпуса насосов или элементы рам БПЛА. Если жесткость заготовки низкая, она «отжимается» под давлением инструмента, а после снятия нагрузки возвращает форму, но с искаженной геометрией обработанной поверхности.
Тепловые деформации
Тепловые источники делятся на внутренние (трение в подшипниках, процесс резания) и внешние (колебания температуры в цехе, солнечное излучение). Нагрев шпинделя даже на 2–3°C может вызвать его осевое удлинение на десятки микрон, что недопустимо при глубоком сверлении или точном фрезеровании плоскостей. Современные обрабатывающие центры, используемые на предприятии ООО «Дунгуань Пинтэцзин Металлоизделия», оснащены системами охлаждения шпинделя и термокомпенсирующими алгоритмами в стойках ЧПУ, которые вносят поправки в реальном времени.
Внутренние напряжения материала
Заготовки, полученные литьем, ковкой или сваркой, обладают остаточными напряжениями. При снятии поверхностного слоя материала во время механической обработки нарушается равновесие этих напряжений, что приводит к короблению детали. Это классическая проблема при изготовлении крупногабаритных чугунных валов или станин. Решение заключается в проведении операций искусственного старения или вибрационной обработки перед финишными переходами.
Методы контроля и измерения точности в современном производстве
Контроль качества эволюционировал от ручных измерений штангенциркулями к автоматизированным метрологическим комплексам. Чтобы гарантировать, что погрешности обработки заготовок находятся в пределах допуска, применяются следующие технологии:
- Координатно-измерительные машины (КИМ/CMM): Позволяют строить 3D-модель реальной детали и сравнивать её с CAD-моделью. Использование щупов с контактным и оптическим сканированием обеспечивает точность до 1–2 мкм. На нашем производстве КИМ используются для выборочного контроля сложных пространственных деталей, таких как титановые компоненты для грузовиков или прецизионные элементы топливных систем.
- Внутристаночное измерение (On-Machine Inspection): Интеграция измерительных щупов непосредственно в рабочий стол станка с ЧПУ позволяет проверять размеры детали без её снятия. Это сокращает время цикла и исключает погрешности, связанные с повторным базированием.
- Оптическая и лазерная метрология: Для контроля геометрии длинномерных валов или проверки профиля резьбы применяются лазерные сканеры и проекторы профиля. Этот метод бесконтактен и идеален для мягких материалов, таких как алюминий или латунь, где механический контакт может оставить следы.
- Статистический контроль процессов (SPC): Анализ трендов изменения размеров в партии позволяет предсказать выход процесса из контроля до появления бракованных деталей. Это проактивный подход, заменяющий реактивный отбраковку.
Инженерный опыт показывает, что комбинация внутристаночного контроля для настройки и лабораторной проверки на КИМ для арбитража дает наилучший баланс между скоростью и достоверностью данных.
Стратегии снижения погрешностей: от проектирования до финишной обработки
Снижение погрешностей обработки заготовок — это не разовая акция, а непрерывный процесс оптимизации технологической цепочки. Ниже приведены наиболее эффективные методы, применяемые в практике ООО «Дунгуань Пинтэцзин Металлоизделия».
Оптимизация режимов резания и траекторий инструмента
Неправильно выбранные скорость резания и подача приводят к вибрациям (биению), которые оставляют волнистость на поверхности и ускоряют износ инструмента. Использование CAM-систем нового поколения позволяет генерировать трохоидальные траектории фрезерования, которые обеспечивают постоянную нагрузку на инструмент и снижают риск вибраций. Для деталей из нержавеющей стали, склонных к наклепу, критически важно поддерживать оптимальную толщину срезаемого слоя.
Правильное базирование и закрепление
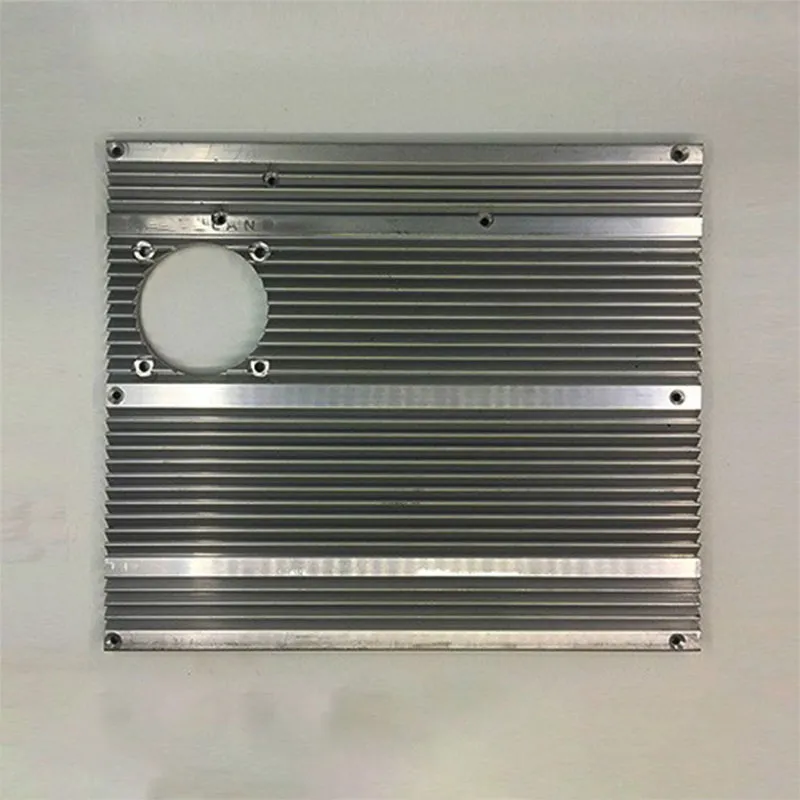
Ошибка базирования возникает, когда заготовка установлена не так, как предусмотрено конструкцией. Использование гидравлических и пневматических зажимных приспособлений с контролируемым усилием затяжки минимизирует деформации тонкостенных деталей. Для сложных геометрий, таких как корпуса осветительных систем или радиаторы для светодиодных лент, часто применяются индивидуальные мягкие кулачки или вакуумные столы, распределяющие усилие равномерно по всей площади.
Термостабилизация производственной среды
Для достижения микронной точности температура в цехе должна поддерживаться на уровне 20±1°C. Однако, если это невозможно, применяется стратегия «термической симметрии»: конструкция станка и детали проектируется так, чтобы тепловые расширения происходили симметрично и компенсировали друг друга. Также важна выдержка заготовок перед обработкой для выравнивания их температуры с температурой инструмента и станка.
Выбор качественного инструмента и его мониторинг
Износ режущей кромки меняет геометрию резания и увеличивает силы, вызывая большие погрешности. Системы мониторинга инструмента по потребляемой мощности шпинделя позволяют автоматически останавливать станок при затуплении фрезы или сверла. Использование твердосплавного инструмента с наноструктурированными покрытиями значительно повышает стойкость и стабильность размеров при обработке титана и жаропрочных сплавов.
Практические кейсы: решение проблем точности в различных отраслях
Рассмотрим два реальных сценария, иллюстрирующих влияние контроля погрешностей на конечный продукт.
Кейс 1: Производство прецизионных валов для электродвигателей
Проблема: При токарной обработке длинных валов из легированной стали наблюдалась бочкообразность (выпуклость посередине) диаметром до 0.05 мм при допуске 0.01 мм.
Анализ: Причина крылась в прогибе заготовки под собственным весом и силами резания, а также в нагреве центра заготовки от трения.
Решение: Внедрение люнетов (поддерживающих опор) с регулируемым усилием и использование охлаждающей жидкости высокого давления непосредственно в зону резания. Кроме того, была изменена последовательность переходов: грубая обработка велась с припуском, затем деталь снималась для снятия напряжений, и только потом выполнялась чистовая проходка.
Результат: Точность диаметра стабилизировалась в пределах 0.008 мм, что полностью соответствовало требованиям для высокоскоростных двигателей.
Кейс 2: Фрезерование корпусных деталей из алюминиевого сплава для БПЛА
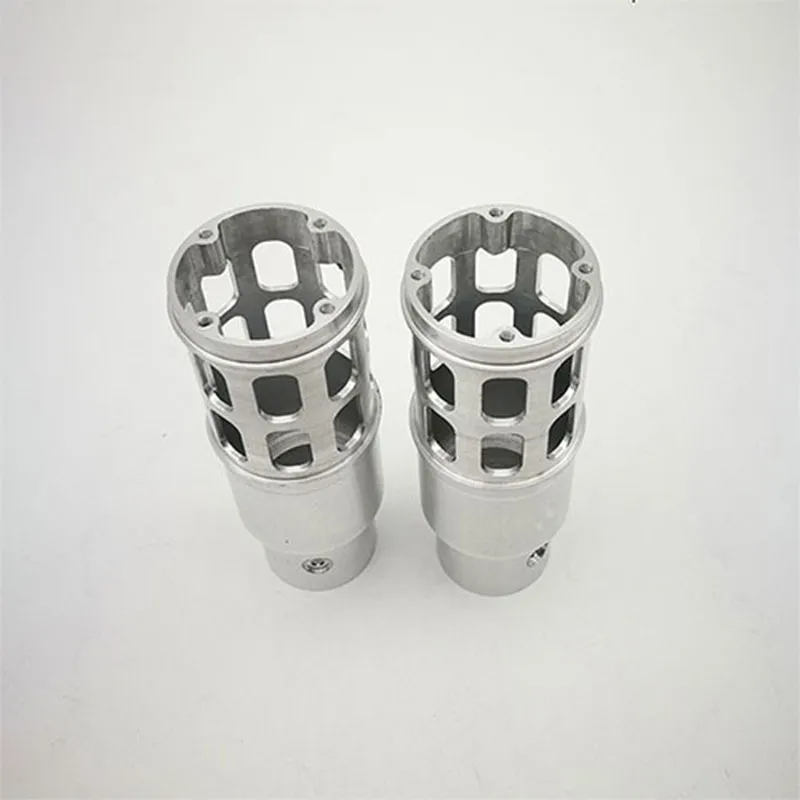
Проблема: Корпуса имели сложную ячеистую структуру для облегчения веса. После снятия со станка детали коробились, нарушая плоскостность монтажных поверхностей.
Анализ: Выявлены высокие остаточные напряжения в литой заготовке и неравномерное снятие материала, приводящее к перераспределению нагрузок.
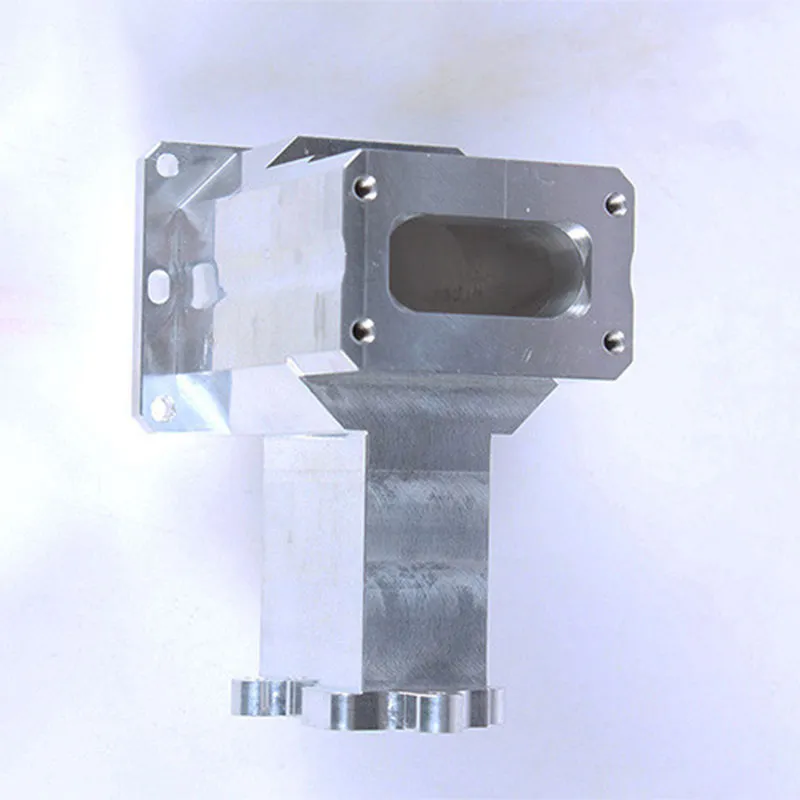
Решение: Применение симметричного удаления материала (чередование сторон обработки) и введение операции виброударной обработки (peening) между черновыми и чистовыми переходами. Использование 5-осевого станка позволило обработать деталь за одну установку, исключив погрешности переустановки.
Результат: Плоскостность улучшена с 0.1 мм до 0.02 мм, масса детали сохранена, структурная целостность повышена.
Сравнительный анализ методов обеспечения точности
Выбор метода контроля и коррекции зависит от типа производства и требований к детали. В таблице ниже представлено сравнение основных подходов.
| Параметр |
Ручной контроль и настройка |
Автоматизированное ЧПУ с компенсацией |
Прецизионная обработка на 5-осевых центрах |
| Точность (типичная) |
±0.05 – 0.1 мм |
±0.01 – 0.02 мм |
±0.002 – 0.005 мм |
| Влияние человеческого фактора |
Высокое |
Среднее |
Низкое |
| Стоимость внедрения |
Низкая |
Средняя |
Высокая |
| Гибкость переналадки |
Высокая |
Средняя |
Низкая (требует сложного программирования) |
| Применимость для сложных геометрий |
Ограниченная |
Хорошая |
Отличная |
Как видно из сравнения, для массового производства простых деталей экономически оправдано использование автоматизированных линий с периодическим контролем. Однако для уникальных компонентов, таких как титановые узлы или детали для медицинских приборов, инвестиции в 5-осевую обработку и прецизионный контроль окупаются за счет отсутствия брака и высочайшего качества поверхности.
Роль поставщика в обеспечении точности: пример ООО «Дунгуань Пинтэцзин Металлоизделия»
Выбор правильного производственного партнера является ключевым шагом в минимизации рисков, связанных с погрешностями обработки заготовок. Компания ООО «Дунгуань Пинтэцзин Металлоизделия», расположенная в промышленном хабе Дунгуань, Китай, демонстрирует, как интеграция передовых технологий и строгого менеджмента качества позволяет достигать выдающихся результатов.
Наш парк оборудования включает не просто станки с ЧПУ, а высокоскоростные обрабатывающие центры с функциями термокомпенсации и виброгашения. Наличие 3-, 4- и 5-осевых машин позволяет нам выбирать оптимальную кинематику для каждой конкретной задачи, минимизируя количество переустановок детали. Например, при производстве латунных деталей методом токарной и штамповочной обработки, мы используем многошпиндельные автоматы, обеспечивающие высокую повторяемость размеров.
Особое внимание уделяется метрологическому обеспечению. Собственная лаборатория, оснащенная трехмерными измерительными машинами (CMM), позволяет проводить входной контроль материалов и финальную инспекцию готовых изделий согласно международным стандартам. Мы работаем с широким спектром материалов: от чугуна и нержавеющей стали до титана и специальных сплавов для топливных элементов. Каждый проект сопровождается техническим анализом чертежей на предмет технологичности: наши инженеры могут рекомендовать изменения в конструкции, которые упростят обработку и повысят точность без увеличения стоимости.
Философия компании, основанная на принципе «заточи инструменты прежде, чем начнешь работу», означает постоянное обновление программного обеспечения CAM/CAE и повышение квалификации операторов. Это позволяет нам быть надежным партнером для клиентов из Европы, Азии и СНГ, предоставляя детали, которые идеально вписываются в их сборочные процессы.
Типичные ошибки при заказе механической обработки
Даже при наличии современного оборудования, заказчики иногда совершают ошибки, которые приводят к увеличению погрешностей или стоимости. Избегайте следующего:
- Завышенные требования к точности: Указание допуска ±0.005 мм там, где достаточно ±0.05 мм, увеличивает стоимость обработки в разы из-за необходимости применения шлифовки или полировки.
- Игнорирование допусков формы и расположения: Размер диаметра может быть верным, но если ось отверстия перекошена, деталь не подойдет. Всегда указывайте допуски соосности, параллельности и перпендикулярности.
- Неверный выбор материала: Некоторые сплавы склонны к сильному внутреннему напряжению или деформации при резке. Консультация с технологом на раннем этапе поможет выбрать материал, который легче обрабатывается с высокой точностью.
- Отсутствие информации о условиях эксплуатации: Если деталь будет работать при высоких температурах или в агрессивной среде, это должно учитываться при выборе режимов обработки и финишных покрытий.
Часто задаваемые вопросы (FAQ)
Какие основные факторы влияют на погрешности обработки заготовок?
Основными факторами являются геометрическая неточность станка, тепловые деформации, силовые воздействия (вибрации, давление инструмента), износ режущего инструмента и внутренние напряжения в материале заготовки. Комплексный учет всех этих факторов необходим для достижения высокой точности.
Как можно снизить термические погрешности при обработке?
Для снижения тепловых погрешностей необходимо использовать системы охлаждения инструмента и заготовки, поддерживать стабильную температуру в производственном помещении, применять термокомпенсирующие алгоритмы в ЧПУ и давать оборудованию время на прогрев перед началом точной работы.
Почему важна жесткость технологической системы?
Жесткость системы «станок-приспособление-инструмент-деталь» определяет способность сопротивляться силам резания. Низкая жесткость приводит к вибрациям, ухудшению качества поверхности и отклонению размеров от заданных. Повышение жесткости достигается правильным выбором приспособлений и режимов резания.
Может ли ООО «Дунгуань Пинтэцзин Металлоизделия» обрабатывать детали со сложными допусками?
Да, компания специализируется на точной механической обработке и располагает парком 5-осевых станков с ЧПУ и измерительным оборудованием высокого класса. Мы успешно производим прецизионные компоненты для аэрокосмической отрасли, медицинского оборудования и автомобилестроения, гарантируя соблюдение строгих допусков.
Что такое погрешность базирования и как её избежать?
Погрешность базирования возникает из-за несоответствия выбранного способа установки заготовки требуемому положению. Её можно минимизировать, используя точные приспособления, очищая базы перед установкой и применяя принципы единого базирующего элемента для большинства операций обработки.
Заключение и рекомендации по сотрудничеству
Управление погрешностями обработки заготовок в 2026 году — это синтез инженерного искусства, точной математики и передовых технологий. Понимание источников ошибок и применение системных методов их компенсации позволяет производителям выпускать продукцию мирового уровня. Для компаний, ищущих надежного партнера для реализации сложных технических проектов, критически важно выбирать поставщика с доказанной экспертизой в области метрологии и технологической подготовки.
ООО «Дунгуань Пинтэцзин Металлоизделия» готово взять на себя решение ваших самых сложных задач по механической обработке. От простых токарных деталей до многосоставных узлов для БПЛА и топливных систем — мы обеспечиваем полный цикл контроля качества и соблюдение сроков. Наш подход, ориентированный на долгосрочное партнерство и прозрачность процессов, помогает клиентам снижать издержки и ускорять вывод продуктов на рынок.
Если вам требуется расчет стоимости изготовления деталей с высокими требованиями к точности, или вы хотите обсудить технологичность вашего чертежа, свяжитесь с нашими инженерами сегодня. Мы предоставим детальное коммерческое предложение и технические рекомендации, адаптированные под ваши потребности.
Запросить расчет стоимости и техническую консультацию
Перейти в каталог продукции и услуг