Обработка титана на станках: цены от завода 2026 и технические особенности
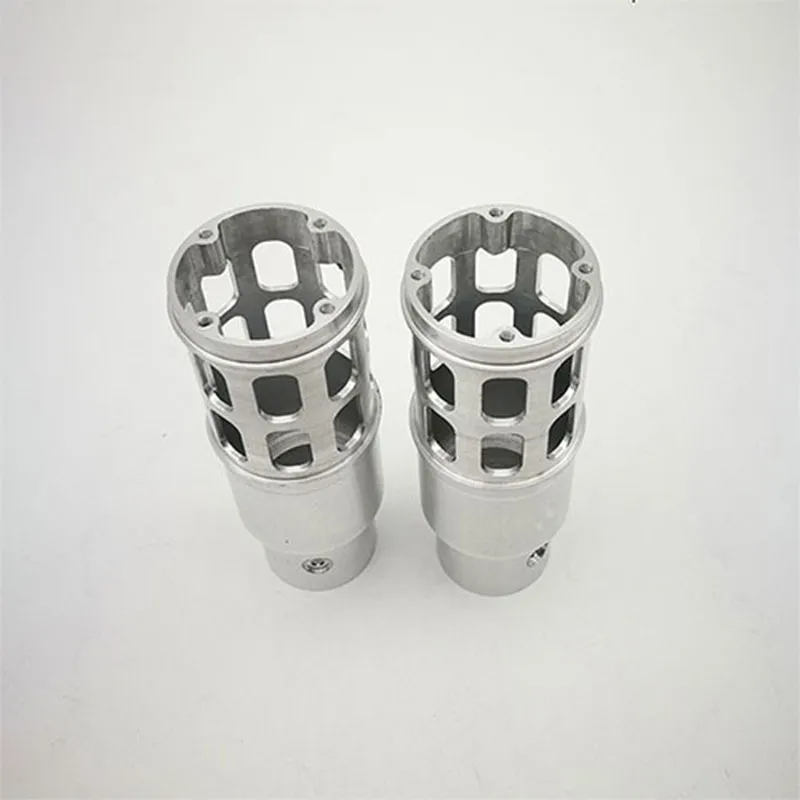
Обработка титана на станках представляет собой сложный технологический процесс механического резания сплавов на основе титана (Ti-6Al-4V, ВТ6, Grade 5) с целью получения деталей заданной геометрической формы и шероховатости поверхности. В 2026 году стоимость таких услуг напрямую зависит от выбранного метода резания, сложности геометрии и требований к допуску, варьируясь в диапазоне от 15 до 85 долларов США за килограмм готового изделия для серийных партий. Данный процесс критически важен для аэрокосмической отрасли, медицинского приборостроения и высоконагруженных автомобильных систем, где требуется сочетание высокой удельной прочности и коррозионной стойкости.
Ключевая ценность точной обработки титана заключается в способности создавать компоненты, работающие в экстремальных температурных режимах (до 600°C) и агрессивных средах, сохраняя при этом структурную целостность. Однако низкая теплопроводность титана и его химическая активность при высоких температурах создают уникальные вызовы для инструментального оснащения. Эффективная обработка титана на станках требует применения специализированных стратегий резания, охлаждения под высоким давлением и использования твердосплавных инструментов с нанопокрытиями. Компания ООО Дунгуань Пинтэцзин Металлоизделия интегрирует эти передовые методики в свои производственные циклы, обеспечивая клиентам из Европы и СНГ соответствие международным стандартам качества при оптимизированных затратах.
Факторы формирования стоимости обработки титана в 2026 году
Ценообразование в сегменте прецизионной металлообработки претерпело изменения в связи с ростом цен на энергоносители и специализированный инструмент. При запросе коммерческого предложения на обработку титана на станках, заказчик должен учитывать несколько переменных, которые формируют итоговый бюджет проекта.
Сложность геометрии и выбор оборудования
Простые токарные операции (валы, втулки) стоят дешевле, чем фрезерование сложных импеллеров или лопаток турбин. Использование 5-осевых обрабатывающих центров с ЧПУ позволяет сократить количество переустановок детали, что снижает трудоемкость, но увеличивает машиночас. Для деталей со сложными внутренними полостями часто применяется электроэрозионная обработка, которая существенно дороже механического фрезерования из-за низкой скорости съема материала.
Расход инструментальной оснастки
Титановые сплавы обладают высокой абразивностью и склонностью к налипанию на режущую кромку (адгезии). Это приводит к быстрому износу фрез и сверл. В стоимость закладывается амортизация дорогостоящего инструмента из карбида вольфрама с покрытиями AlTiN или TiAlN. Опыт показывает, что экономия на инструменте приводит к браку из-за перегрева зоны резания, поэтому использование сертифицированного инструмента является обязательным условием для сохранения допуска.
Объем партии и логистика
Единичное производство требует длительной настройки станка и написания управляющих программ (CAM), что делает цену за единицу продукции высокой. Серийное производство (от 100 штук) позволяет распределить затраты на подготовку производства. Кроме того, логистические расходы на доставку сырья и готовой продукции из производственного центра в Дунгуане влияют на финальную цену для импортёров. Оптимизация упаковки и консолидация грузов позволяют снизить эти издержки на 10-15%.
| Параметр заказа |
Влияние на стоимость |
Рекомендация по оптимизации |
| Допуск точности |
±0.01 мм — базовая цена; ±0.005 мм и менее — +30-50% к цене |
Указывать жесткие допуски только для сопрягаемых поверхностей |
| Шероховатость (Ra) |
Ra 1.6 — стандарт; Ra 0.4 и менее — требует полировки/притирки |
Допускать более грубую поверхность на нефункциональных участках |
| Количество осей ЧПУ |
3 оси — дешевле; 5 осей — дороже час работы, но меньше установок |
Для сложных деталей 5-осевая обработка часто выгоднее суммарно |
| Материал заготовки |
Титан Grade 2 проще в обработке, чем Grade 5 (Ti-6Al-4V) |
Выбирать марку титана строго по техническому заданию, без перестраховки |
Технологические особенности и проблемы при резании титана
Инженерный подход к задаче «обработка титана на станках» требует понимания физики процесса. Титан имеет низкий модуль упругости (примерно половина от стали), что вызывает вибрации и отскок детали под давлением инструмента. Это явление, известное как «пружинение», может привести к нарушению размеров и ускоренному износу инструмента.
Теплоотвод и охлаждение
Главная проблема — концентрация тепла в зоне резания. Титан плохо проводит тепло, поэтому оно не уходит в стружку или заготовку, а остается на режущей кромке. Температуры могут достигать 1000°C локально. Без эффективного охлаждения происходит диффузное изнашивание инструмента и изменение микроструктуры поверхностного слоя детали (образование «альфа-кейса» — охрупченного слоя).
В практике ООО Дунгуань Пинтэцзин Металлоизделия применяются системы подачи СОЖ (смазочно-охлаждающей жидкости) под высоким давлением (до 70 бар). Это позволяет вымывать стружку из зоны резания и охлаждать инструмент непосредственно в точке контакта. Для некоторых операций используется криогенное охлаждение или подача воздуха под давлением, если наличие масляной пленки недопустимо.
Стратегии резания и параметры
Для минимизации рисков используются следующие тактики:
- Постоянная нагрузка на инструмент: Избегание врезания инструментом в материал под углом 90 градусов. Применяется трохоидальное фрезерование или вход по дуге.
- Высокая скорость подачи при умеренных оборотах: Это позволяет инструменту работать в слое материала, а не тереться по нему, снижая тепловыделение.
- Использование большого радиуса при вершине инструмента: Увеличивает прочность режущей кромки и улучшает теплоотвод.
Важно отметить ограничение: при глубине резания менее 0.5 мм инструмент часто работает в режиме трения, а не резания, что катастрофически быстро выводит его из строя. Поэтому рекомендуется поддерживать глубину реза выше этого порога, используя высокоскоростные стратегии снятия припуска.
Применение титановых компонентов в промышленности
Спрос на качественную обработку титана на станках диктуется потребностями высокотехнологичных отраслей. Рассмотрим два конкретных кейса, демонстрирующих важность прецизионности.
Аэрокосмическая отрасль и БПЛА
В производстве беспилотных летательных аппаратов (БПЛА) и авиационных двигателей используются титановые крепежные элементы, кронштейны и элементы обшивки. Здесь критично соотношение веса и прочности. Ошибка в обработке на 0.05 мм может привести к дисбалансу ротора или невозможности сборки узла.
Параметры: Детали работают при температурах до 450°C. Требуется класс точности IT7-IT8. Поверхностное напряжение не должно превышать 300 МПа во избежание усталостных трещин.
Медицинское оборудование и имплантаты
Титан биосовместим, что делает его идеальным материалом для хирургических инструментов и имплантатов. Обработка таких деталей требует исключительной чистоты поверхности и отсутствия микротрещин, где могут размножаться бактерии.
Параметры: Шероховатость Ra < 0.4 мкм. Отсутствие заусенцев. Строгий контроль химического состава поверхности после обработки (отсутствие следов меди или железа от инструмента). Компания ООО Дунгуань Пинтэцзин Металлоизделия реализует строгие протоколы очистки и пассивации для медицинских заказов.
Автомобилестроение и спорткаростроение
Титановые клапаны, пружины и выхлопные системы позволяют снизить массу автомобиля, улучшая динамику.
Эффективность: Снижение массы подвижных частей двигателя на 40% по сравнению со сталью повышает предельные обороты и КПД.
Как выбрать подрядчика для обработки титана
Выбор поставщика услуг по механообработке титана — это риск-менеджмент. Не каждый цех, работающий со сталью или алюминием, способен качественно обработать титан. Ниже приведены критерии, основанные на опыте международных закупок.
- Наличие парка современного оборудования: Обязательны жесткие обрабатывающие центры с ЧПУ, способные выдерживать высокие нагрузки без вибраций. Предпочтительны станки с прямым приводом шпинделя.
- Инструментальная база: Подрядчик должен иметь доступ к премиальному инструменту (Sandvik, Kennametal, Mitsubishi и аналоги) и понимать специфику его применения.
- Система контроля качества (QC): Наличие координатно-измерительных машин (CMM) обязательно для проверки сложной геометрии. Контроль должен проводиться не только постфактум, но и в процессе обработки.
- Опыт работы с аналогичными материалами: Запросите примеры деталей из титана Grade 5 или ВТ6. Если у завода есть опыт изготовления титановых компонентов для грузовиков или прецизионных элементов для БПЛА, это хороший знак.
ООО Дунгуань Пинтэцзин Металлоизделия соответствует этим требованиям, располагая парком 3–5-осевых обрабатывающих центров и системой CAD/CAE/CAM для моделирования процессов резания до начала физического производства. Это позволяет выявить потенциальные коллизии и оптимизировать траектории инструмента, экономя время и ресурсы.
Сравнение методов обработки титановых сплавов
Для принятия решения о технологии производства необходимо сравнить основные методы. Выбор зависит от геометрии детали и требуемой производительности.
| Метод обработки |
Производительность |
Точность |
Стоимость |
Применимость |
| Токарная обработка (ЧПУ) |
Высокая |
Высокая (IT6-IT7) |
Низкая/Средняя |
Валы, втулки, диски, оси |
| Фрезерование (3-5 осей) |
Средняя |
Высокая (IT7-IT8) |
Средняя/Высокая |
Корпуса, кронштейны, сложные поверхности |
| Электроэрозия (EDM) |
Низкая |
Очень высокая (IT5-IT6) |
Высокая |
Твердые сплавы, сложные внутренние полости, штампы |
| Лазерная резка/Гравировка |
Высокая |
Средняя |
Средняя |
Листовой титан, маркировка, тонкие профили |
Инженерное мнение: Для массовых деталей простой геометрии токарная обработка остается безальтернативным лидером по экономике. Однако для сложных аэродинамических профилей 5-осевое фрезерование, несмотря на высокую стоимость машиночаса, часто оказывается дешевле, чем комбинация нескольких установок на 3-осевом станке и последующей ручной доводки.
Логистика и экспорт из Китая: нюансы 2026 года
При заказе обработки титана на станках в Китае, важно учитывать логистическую составляющую. Титановая стружка и пыль являются пожароопасными и требуют специальной утилизации, однако готовые детали не относятся к опасным грузам. Тем не менее, упаковка должна предотвращать механические повреждения.
Компания ООО Дунгуань Пинтэцзин Металлоизделия осуществляет поставки в страны Европы, Азии и СНГ, ориентируясь на международные стандарты. Прозрачность логистики включает:
- Подготовку полного пакета экспортных документов (сертификаты происхождения,/material certificates).
- Оптимизацию веса и объема груза для снижения таможенных пошлин.
- Страхование грузов на всем пути следования.
Сроки производства зависят от сложности, но благодаря гибкой системе проектного менеджмента, компания способна сокращать сроки реализации заказов. Персонализированный подход означает, что каждый проект сопровождается менеджером от технического анализа чертежей до отгрузки.
Часто задаваемые вопросы (FAQ)
Какова минимальная партия для заказа обработки титана?
Минимальная партия зависит от сложности детали. Для простых токарных изделий возможно изготовление от 1 штуки (прототипирование). Для сложных фрезерованных деталей экономически целесообразно заказывать от 10-50 штук, чтобы amortize затраты на программирование и настройку. ООО Дунгуань Пинтэцзин Металлоизделия работает как с единичными prototypes, так и с крупными сериями.
Можно ли получить сертификат качества на материал?
Да, это стандартная практика. Мы предоставляем сертификаты mills certificate на исходный титановый прокат, подтверждающие химический состав и механические свойства материала согласно ASTM или ГОСТ. Также возможен отчет о контроле размеров готовых деталей.
Влияет ли обработка титана на станках на усталостную прочность детали?
Да, неправильные режимы резания могут создать остаточные напряжения и микротрещины на поверхности, снижающие усталостную прочность. Мы используем стратегии, минимизирующие тепловой удар, и при необходимости применяем методы поверхностного упрочнения (галтовка, дробеструйная обработка) для снятия напряжений.
Какие допуски реально достижимы при обработке титана?
На современном оборудовании с ЧПУ достижимы допуски ±0.005 мм (5 микрон) для отдельных элементов. Стандартные промышленные допуски составляют ±0.01–0.02 мм. Более жесткие требования значительно удорожают процесс из-за необходимости термообработки и шлифовки.
Заключение и рекомендации по размещению заказа
В 2026 году рынок прецизионной металлообработки требует от заказчиков глубокого понимания технологических процессов. Обработка титана на станках — это не просто удаление металла, это управление теплом, вибрациями и напряжениями материала. Ошибки на этапе проектирования или выбора подрядчика ведут к кратному росту затрат.
Для успешной реализации проекта рекомендуем:
- Предоставлять максимально детализированные 3D-модели и чертежи с указанием только критически важных допусков.
- Обсуждать с технологами завода возможность упрощения геометрии для снижения стоимости обработки.
- Выбирать партнера с подтвержденным опытом работы с титаном и собственным парком высокоточного оборудования.
ООО Дунгуань Пинтэцзин Металлоизделия предлагает комплексный подход к решению ваших задач. От быстрого прототипирования до серийного производства титановых компонентов для грузовиков, БПЛА и промышленного оборудования. Наша философия, основанная на принципе «заточи инструменты перед работой», гарантирует постоянное обновление технологий и высочайшее качество продукции.
Не откладывайте модернизацию ваших supply chain. Свяжитесь с нами для бесплатного анализа ваших чертежей и расчета стоимости обработки титана на станках. Получите конкурентное преимущество за счет оптимизации производственных затрат и сокращения времени выхода на рынок.
Для получения детального технического предложения или консультации по материалам перейдите на страницу продукции и технических решений.