Обработка деталей на токарном универсальном станке: цены и технологии 2026 года
Обработка деталей на токарном универсальном станке в 2026 году остается фундаментальным процессом для создания прецизионных компонентов вращения. Несмотря на повсеместное внедрение ЧПУ, классические универсальные токарные станки сохраняют критическую важность для мелкосерийного производства, ремонта оборудования и изготовления уникальных прототипов, где гибкость оператора превосходит жесткость автоматизированных линий. Стоимость таких услуг варьируется от 500 до 3500 рублей за нормо-час в зависимости от сложности геометрии, класса точности и используемых материалов, таких как нержавеющая сталь, титан или латунь.
Данный метод обеспечивает снятие стружки с заготовки, закрепленной во вращающемся шпинделе, с помощью неподвижного режущего инструмента. Ключевая ценность подхода заключается в возможности оперативной корректировки технологического процесса без перепрограммирования станка, что существенно снижает время подготовки производства для единичных заказов. Для промышленных предприятий, нуждающихся в быстром изготовлении валов, втулок или фланцев с высокими допусками, выбор правильного подрядчика становится решающим фактором экономической эффективности.
Что такое обработка деталей на токарном универсальном станке и её роль в промышленности
Токарная обработка на универсальных станках представляет собой вид резания, при котором главная движение — вращение заготовки, а движение подачи осуществляет режущий инструмент. В отличие от автоматов с числовым программным управлением (ЧПУ), универсальные модели требуют непосредственного участия квалифицированного токаря для управления подачами, переключения скоростей и контроля размеров в реальном времени.
В условиях современного производства, где ООО «Дунгуань Пинтэцзин Металлоизделия» успешно реализует сложные проекты, понимание нюансов универсальной обработки позволяет оптимизировать цепочки поставок. Хотя компания активно использует 3–5-осевые обрабатывающие центры для массовых серий, универсальные станки незаменимы для:
- Изготовления ремонтных частей для устаревшего оборудования, чертежи на которые отсутствуют или неполны.
- Создания опытных образцов перед запуском дорогостоящего серийного производства на ЧПУ.
- Обработки крупногабаритных заготовок, где установка в автоматические патроны экономически нецелесообразна.
- Выполнения операций, требующих постоянного визуального контроля структуры материала, например, при работе с вязкими сплавами.
Эта технология базируется на принципах механического снятия слоя материала. Точность достижения зависит не только от жесткости станочной станины, но и от опыта специалиста, способного компенсировать вибрации и тепловые деформации инструмента «на лету». Именно такой гибридный подход — сочетание традиционных методов с современным контролем качества — позволяет нам поставлять детали, соответствующие строгим международным стандартам.
Технологические особенности и параметры процесса
Качественная обработка деталей на токарном универсальном станке требует тщательного подбора режимов резания. В 2026 году стандарты отрасли ужесточились, особенно в секторах аэрокосмической промышленности и автомобилестроения, где мы поставляем титановые компоненты для грузовиков и прецизионные элементы для БПЛА.
Ключевые технические параметры
| Параметр |
Описание и влияние на результат |
Типичные значения |
| Скорость резания (Vc) |
Зависит от диаметра заготовки и материала инструмента. Определяет производительность и стойкость резца. |
50–300 м/мин (для стали), до 600 м/мин (для алюминия) |
| Подача (f) |
Перемещение инструмента за один оборот шпинделя. Влияет на шероховатость поверхности. |
0.05–0.5 мм/об |
| Глубина резания (ap) |
Толщина снимаемого слоя за один проход. Определяет силу резания и нагрузку на шпиндель. |
0.5–5 мм (черновая), 0.1–0.5 мм (чистовая) |
| Класс точности |
Допустимое отклонение геометрических параметров от номинала. |
IT7–IT9 (универсальные станки), до IT5 (с доработкой) |
| Шероховатость (Ra) |
Микронеровности поверхности после обработки. |
Ra 1.6–3.2 мкм (стандарт), Ra 0.8 мкм (полировка) |
Инженерный опыт показывает, что попытка достичь класса точности IT6 на старом универсальном станке без термостабилизации помещения часто приводит к браку из-за теплового расширения заготовки. Поэтому для сверхточных деталей, таких как компоненты топливных элементов, мы рекомендуем переходить на многоосевую обработку с ЧПУ, которую также предоставляет наша производственная база в Дунгуане.
Факторы формирования стоимости услуг в 2026 году
При запросе коммерческого предложения на обработку деталей на токарном универсальном станке, клиенты часто сталкиваются с разбросом цен. Стоимость формируется не линейно, а зависит от совокупности технологических и логистических факторов. Понимание этих драйверов помогает заказчикам оптимизировать бюджет без потери качества.
Что влияет на итоговую цену?
- Сложность геометрии. Простые цилиндрические тела вращения стоят дешевле. Наличие канавок, резьб, конусов и фасок увеличивает время настройки и работы оператора.
- Материал заготовки. Обработка жаропрочных сплавов или титана требует специальных твердосплавных или керамических пластин, которые стоят в 3–5 раз дороже обычных инструментов для стали. Кроме того, снижается скорость резания, что увеличивает время занятости станка.
- Требования к точности. Допуски менее 0.01 мм требуют использования измерительных инструментов высшего класса и многократных проверок, что напрямую влияет на трудоемкость.
- Объем партии. Универсальные станки экономически эффективны для партий от 1 до 50 штук. Для крупных серий цена за единицу может быть снижена за счет оптимизации оснастки, хотя в таких случаях чаще применяются автоматы.
- Необходимость дополнительной обработки. Термообработка, шлифовка или гальваническое покрытие обычно оплачиваются отдельно, так как требуют передачи детали смежным специалистам.
В ООО «Дунгуань Пинтэцзин Металлоизделия» мы применяем прозрачную систему ценообразования. Наши менеджеры проводят технический анализ чертежей еще на стадии заявки, чтобы предложить наиболее рентабельный метод изготовления. Если деталь можно сделать на универсальном станке без потери качества, мы не будем навязывать более дорогую обработку на 5-осевом центре.
Применение в различных отраслях: реальные кейсы
Универсальная токарная обработка находит применение там, где требуется высокая вариативность и быстрая адаптация. Рассмотрим два конкретных примера из нашей практики, демонстрирующих эффективность этого метода.
Кейс 1: Производство комплектующих для осветительных систем
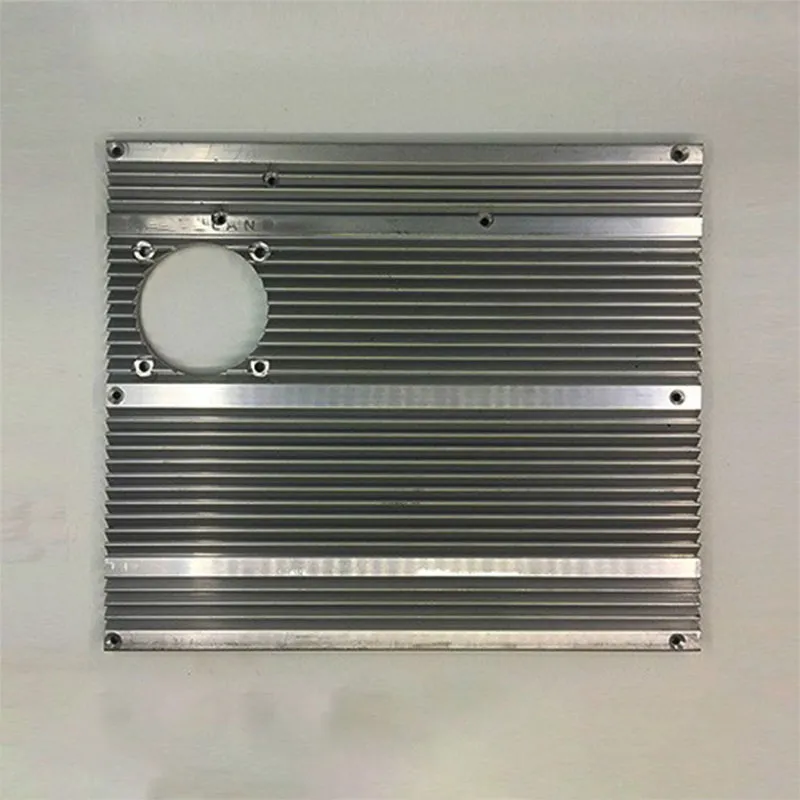
Для производителя светодиодных лент требовалась партия алюминиевых радиаторов сложной формы с высокой теплоотдачей. Хотя основная масса продукции изготавливается методом экструзии, крепежные элементы и переходники выполнялись на токарных станках.
- Материал: Алюминиевый сплав АД31.
- Задача: Изготовление 200 уникальных переходников с внутренней резьбой M12 и внешним пазом для уплотнительного кольца.
- Решение: Использование универсального токарного станка позволило быстро адаптировать инструмент под специфический профиль паза.
- Результат: Снижение затрат на оснастку на 40% по сравнению с заказом пресс-формы. Время выполнения заказа составило 5 рабочих дней.
Кейс 2: Ремонт валов для промышленного оборудования
Клиент из сферы тяжелого машиностроения столкнулся с поломкой приводного вала насоса. Оригинальная документация была утеряна, а срок простоя линии стоил компании тысячи долларов в час.
- Материал: Сталь 45Х с последующей закалкой.
- Задача: Восстановление геометрии вала по изношенному образцу.
- Решение: Наши инженеры провели обратное инжиниринг, сняв размеры с остатков детали. Обработка на универсальном станке позволила оперативно корректировать размеры в процессе точения, компенсируя внутренние напряжения металла.
- Результат: Деталь изготовлена за 48 часов. Точность посадки в подшипники составила 0.02 мм, что полностью восстановило работоспособность узла.
Эти примеры подтверждают, что обработка деталей на токарном универсальном станке остается незаменимым инструментом для решения нестандартных задач. Наша компания, располагая парком высокоскоростных фрезерных станков и комплексами CAD/CAE/CAM, интегрирует данные процессы в общую цифровую экосистему, обеспечивая бесшовный переход от прототипирования к серийному производству.
Как выбрать надежного поставщика услуг токарной обработки
Выбор подрядчика для механической обработки металлов — это риск-менеджмент. Ошибка в выборе может привести к срыву сроков проекта и получению некондиционной продукции. На что следует обращать внимание в 2026 году?
Критерии оценки подрядчика
1. Техническая оснащенность и метрология.
Наличие станков — это лишь половина дела. Критически важно наличие собственного метрологического отдела. В ООО «Дунгуань Пинтэцзин Металлоизделия» контроль качества осуществляется с помощью трехмерных измерительных машин (CMM). Это гарантирует, что каждая партия, будь то латунные детали для сантехники или титановые компоненты, соответствует чертежу.
2. Опыт работы со специфическими материалами.
Обработка нержавеющей стали, титана или инконеля требует иных подходов, чем работа с черными металлами. Спросите потенциального поставщика о примерах работ с аналогичными сплавами. Наш опыт производства деталей двигателей из нержавеющей стали и валов из чугуна подтверждает компетенцию в работе с труднообрабатываемыми материалами.
3. Прозрачность коммуникации и управление проектом.
Идеальный поставщик выступает как технологический партнер. Он должен задавать вопросы по чертежам, указывать на потенциально дорогие в изготовлении элементы и предлагать альтернативы. Наша сервисная модель построена на принципах персонализации: каждый проект сопровождается менеджером от технического анализа до логистики.
4. Гибкость производственной системы.
Способность быстро переключаться между малыми сериями на универсальных станках и крупными партиями на ЧПУ дает клиенту свободу масштабирования. Мы реализуем широкий спектр продукции, включая кованые, литые и фрезерованные детали, что позволяет закрывать все потребности клиента в одном окне.
Сравнение: Универсальный станок vs Токарный автомат с ЧПУ
Часто возникает вопрос: почему не использовать ЧПУ для всех задач? Ответ лежит в экономике и гибкости. Ниже приведено сравнение для принятия обоснованного решения.
| Критерий |
Универсальный токарный станок |
Токарный автомат с ЧПУ |
| Подготовка производства |
Минимальная (минуты/часы) |
Высокая (написание программы, настройка инструмента — часы/дни) |
| Стоимость запуска |
Низкая |
Высокая |
| Производительность на серию |
Низкая/Средняя |
Очень высокая |
| Гибкость изменений |
Мгновенная коррекция оператором |
Требует остановки и редактирования программы |
| Влияние человеческого фактора |
Высокое (зависит от квалификации) |
Низкое (стабильность программы) |
| Рекомендуемый объем партии |
1 – 50 шт. |
От 100 шт. и выше |
Инженерное правило большого пальца: если партия менее 50 штук или деталь имеет уникальную геометрию, которая может потребовать изменений в процессе изготовления, универсальный станок будет экономически выгоднее. Для стабильных серий от 100 штук ЧПУ обеспечит лучшую повторяемость и меньшую себестоимость единицы продукции.
Типичные ошибки при заказе токарных услуг
Даже опытные закупщики иногда допускают ошибки, влияющие на стоимость и качество. Избегайте следующих ситуаций:
- Отсутствие указаний на допуски. Если на чертеже не указаны допуски, исполнитель обязан следовать общим стандартам (обычно ISO 2768-m), что может быть недостаточно для ответственных узлов. Всегда уточняйте критические размеры.
- Игнорирование припусков на обработку. Для кованых или литых заготовок необходимо оставлять достаточный материал для снятия дефектного поверхностного слоя. Недостаток припуска ведет к браку.
- Выбор излишне дорогого материала. Часто свойства стали 40Х могут быть достаточны вместо нержавеющей стали 12Х18Н10Т, если нет агрессивной коррозионной среды. Консультация с технологами ООО «Дунгуань Пинтэцзин Металлоизделия» поможет оптимизировать этот выбор.
- Неучет термической обработки. Заказы на готовую деталь без учета возможной деформации после закалки приводят к тому, что точные отверстия «уводит». Необходимо планировать операции шлифовки после термообработки.
Логистика и экспорт: поставки из Китая в СНГ и Европу
Географическое расположение нашего завода в городе Дунгуань (Китай) является стратегическим преимуществом. Регион дельты Жемчужной реки обладает развитой инфраструктурой, что позволяет нам осуществлять поставки в страны Европы, Азии и СНГ с минимальными задержками.
Мы берем на себя все вопросы логистики, включая таможенное оформление и упаковку, соответствующую международным стандартам. Для хрупких прецизионных деталей, таких как элементы для БПЛА или оптические компоненты, используется специальная амортизирующая упаковка. Наша цель — не просто отправить груз, а обеспечить его сохранность и своевременное прибытие на ваш склад. Прозрачность трекинга и оперативность реакции на любые внештатные ситуации являются частью нашего сервиса.
FAQ: Часто задаваемые вопросы
Какова минимальная партия для заказа обработки на токарном станке?
Мы работаем с партиями от 1 штуки. Универсальные станки идеально подходят для единичного производства и прототипов. Однако, при увеличении объема, мы автоматически пересчитываем стоимость, предлагая более выгодные условия за счет оптимизации процессов на оборудовании с ЧПУ.
Можете ли вы работать по нашим чертежам или образцам?
Да, мы принимаем как полноценные чертежи в форматах PDF, DWG, STEP, так и физические образцы для обратного инжиниринга. Наши инженеры используют системы CAD/CAE/CAM для создания цифровой модели и разработки технологического процесса.
Какие материалы вы обрабатываете?
Наш спектр включает углеродистые и легированные стали, нержавеющую сталь, чугун, алюминий, латунь, бронзу, титан и некоторые инженерные пластики. Мы подбираем режимы резания и инструмент индивидуально под каждый материал.
Влияет ли сложность детали на срок изготовления?
Безусловно. Детали с глубокими отверстиями, тонкими стенками или сложной резьбой требуют больше времени на настройку и контроль. Стандартный срок выполнения заказа составляет 7–14 дней, но для срочных проектов возможна экспресс-обработка за 3–5 дней.
Почему стоит выбрать ООО «Дунгуань Пинтэцзин Металлоизделия»?
Мы сочетаем китайскую производственную эффективность с европейским подходом к качеству. Наличие собственного парка 3–5-осевых центров, электроэрозионных станков и лаборатории контроля качества позволяет нам закрывать сложные задачи «под ключ». Наша философия, основанная на принципе «заточи инструменты прежде чем работать», гарантирует постоянное совершенствование процессов.
Заключение и рекомендации по размещению заказа
В 2026 году обработка деталей на токарном универсальном станке остается востребованной нишей для гибкого, быстрого и экономически обоснованного производства нестандартных компонентов. Правильный выбор технологии и партнера определяет конкурентоспособность вашей конечной продукции.
Если вы ищете надежного поставщика, способного выполнить сложный заказ с соблюдением всех геометрических и структурных требований, команда ООО «Дунгуань Пинтэцзин Металлоизделия» готова предложить вам оптимальное решение. От простых валов до высокотехнологичных компонентов для аэрокосмической отрасли — мы обеспечиваем стабильность качества и сроков.
Не позволяйте производственным сложностям замедлять ваш бизнес. Свяжитесь с нами сегодня для получения бесплатной консультации и расчета стоимости вашего проекта. Наши инженеры проанализируют ваши чертежи и предложат наиболее эффективный маршрут изготовления.
Готовы обсудить ваш проект?
Запросить расчет стоимости и сроки поставки
Посмотреть полный каталог наших возможностей и типов деталей