Механическая обработка алюминиевых сплавов: технологические стандарты и производственные возможности 2026
Механическая обработка алюминиевых сплавов представляет собой комплекс высокоточных операций по снятию материала с заготовок из легких металлов для придания им заданных геометрических форм, размеров и качества поверхности. В условиях промышленного производства 2026 года этот процесс является критически важным этапом создания компонентов для аэрокосмической отрасли, автомобилестроения, электроники и машиностроения. Алюминий и его сплавы (серии 1xxx–7xxx) обладают уникальным сочетанием низкой плотности, высокой теплопроводности и коррозионной стойкости, однако их мягкость и вязкость требуют специфического подхода к выбору инструментальной стали, режимов резания и стратегий фрезерования.
Качество конечного продукта напрямую зависит от жесткости станочного оборудования, правильности крепления детали и применения современных СОЖ (смазочно-охлаждающих жидкостей). Ошибки на этапе программирования траектории инструмента или игнорирование термических деформаций могут привести к браку, который невозможно исправить. Современные предприятия, такие как ООО «Дунгуань Пинтэцзин Металлоизделия», интегрируют в производственный цикл 5-осевые обрабатывающие центры с ЧПУ и системы автоматизированного контроля, что позволяет достигать допусков точности до ±0,005 мм. Это обеспечивает не просто соответствие чертежам, но и гарантированную функциональность деталей в узлах с высокими динамическими нагрузками.
Специфика обработки различных серий алюминиевых сплавов
Выбор стратегии механической обработки диктуется химическим составом и физико-механическими свойствами конкретного сплава. Не существует универсального режима резания для всего алюминия. Инженеры должны учитывать склонность материала к налипанию на режущую кромку (адгезии), коэффициент линейного расширения и внутреннее напряжение после литья или прокатки.
Сплавы серии 6061 и 6082: баланс прочности и обрабатываемости
Алюминиевые сплавы серии 6xxx, легированные магнием и кремнием, являются наиболее востребованными в общем машиностроении. Они хорошо поддаются термоупрочнению и демонстрируют отличные результаты при фрезеровании и токарной обработке. Однако при высоких скоростях резания наблюдается интенсивное выделение тепла. Для предотвращения деформации тонкостенных деталей из сплава 6061-T6 необходимо использовать острый инструмент с полированной передней поверхностью и применять эмульсионные СОЖ под высоким давлением. Опыт показывает, что использование твердосплавных фрез с покрытием AlTiN (алюминий-титан-нитрид) увеличивает ресурс инструмента на 40% по сравнению с необработанными аналогами.
Сплавы серии 7075: высокая прочность и риски коробления
Сплав 7075, содержащий цинк в качестве основного легирующего элемента, используется в ответственных конструкциях, где требуется максимальная удельная прочность (например, в авиастроении и производстве спортивных товаров). Механическая обработка этого материала сопряжена с трудностями из-за его высокой твердости после закалки. Инструмент быстро изнашивается, а заготовка подвержена остаточным напряжениям, которые высвобождаются во время снятия слоев металла, вызывая коробление. Компенсация этого эффекта требует многоэтапной обработки с промежуточным контролем геометрии на координатно-измерительных машинах (КИМ).
Литейные сплавы (Silumin): абразивный износ инструмента
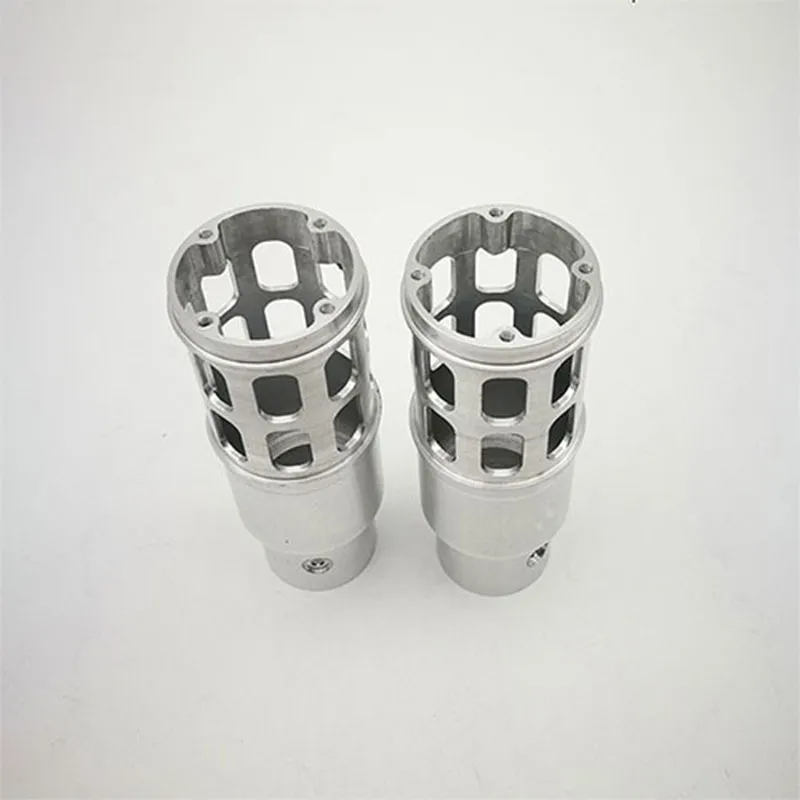
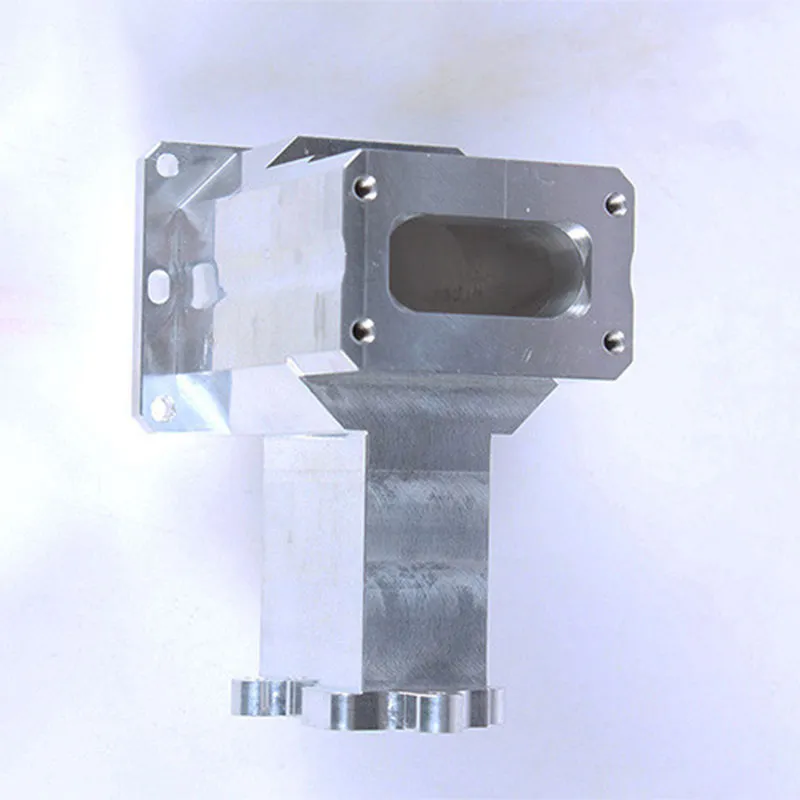
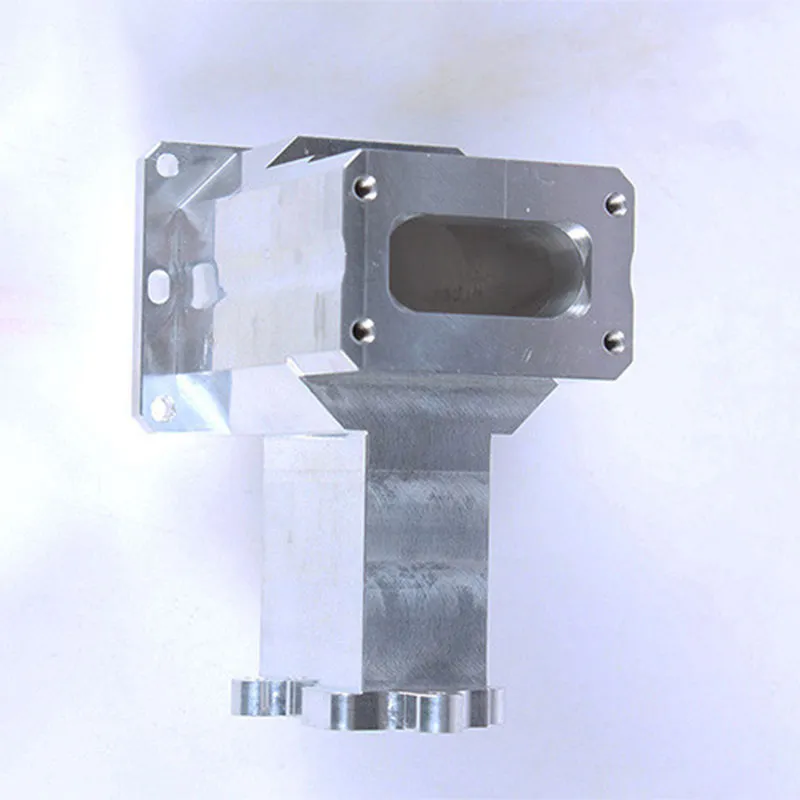
Литейные алюминиевые сплавы, содержащие высокий процент кремния (до 12% и более), отличаются повышенной хрупкостью и абразивными свойствами. При механической обработке таких деталей (корпуса насосов, блоки цилиндров) основной проблемой становится быстрый износ режущей кромки инструмента из-за твердых частиц кремния. Здесь целесообразно применение инструмента из монолитного карбида вольфрама мелкозернистой структуры или даже поликристаллического алмаза (PCD) для серийного производства. ООО «Дунгуань Пинтэцзин Металлоизделия» успешно решает задачи по изготовлению сложных корпусных деталей из литейных сплавов, используя адаптивные стратегии черновой и чистовой обработки.
Технологическое оснащение и методы ЧПУ обработки
Современная механическая обработка алюминиевых сплавов невозможна без применения компьютеризированных станков с числовым программным управлением (ЧПУ). Переход от 3-осевой к 5-осевой кинематике открыл новые возможности для изготовления деталей со сложной пространственной геометрией за одну установку.
- Фрезерная обработка на 3- и 4-осевых центрах: Оптимальна для изготовления плоских деталей, корпусов, крышек и валов. Позволяет эффективно снимать большие объемы материала при черновой обработке.
- 5-осевая одновременная обработка: Ключевая технология для производства импеллеров, лопаток турбин, медицинских имплантов и деталей сложного профиля. Позволяет обрабатывать поверхность под оптимальным углом, избегая столкновения державки инструмента с заготовкой и обеспечивая высокое качество поверхности без следов ступенчатости.
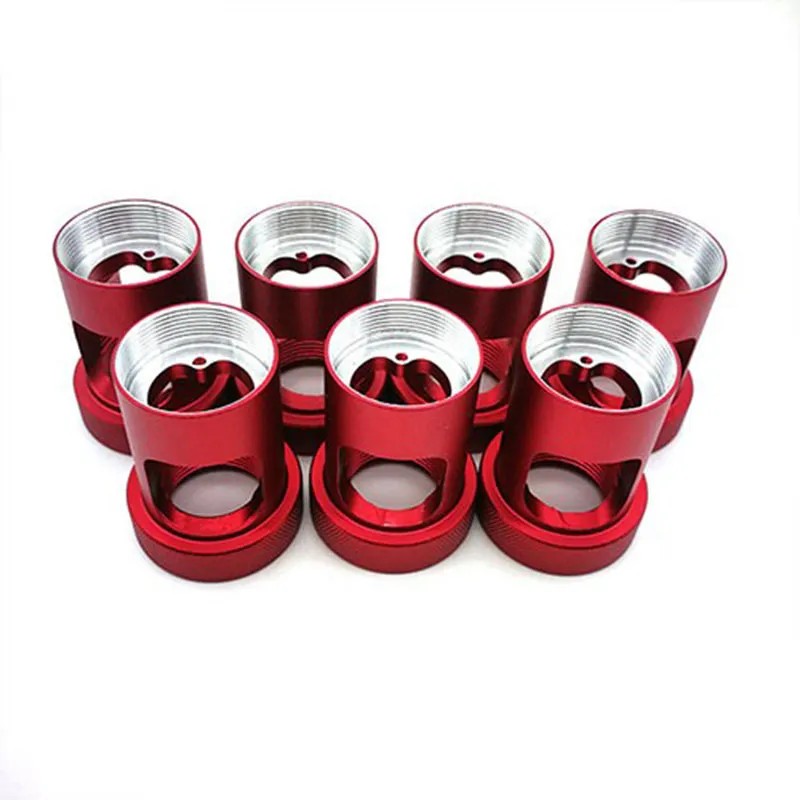
- Токарная обработка с приводным инструментом: Применяется для создания ротационных симметричных деталей. Современные токарные центры позволяют выполнять фрезерные операции на токарном станке, что сокращает время переналадки и повышает точность взаимного расположения поверхностей.
- Электроэрозионная обработка (EDM): Используется для создания сложных внутренних полостей, острых углов и обработки закаленных вставок, которые невозможно получить фрезерованием. Хотя алюминий является хорошим проводником, ЭДМ применяется реже из-за низкой эффективности по сравнению со сталью, но незаменима для микро-деталей.
Производственная база ООО «Дунгуань Пинтэцзин Металлоизделия» включает парк высокоскоростных фрезерных станков и многоосевых обрабатывающих центров, оснащенных системами CAD/CAE/CAM. Это позволяет моделировать процесс резания виртуально, выявлять возможные коллизии и оптимизировать время цикла до начала физического производства. Применение таких систем снижает риск брака и ускоряет вывод продукции на рынок.
Факторы, влияющие на стоимость и качество механической обработки
При формировании бюджета на изготовление алюминиевых деталей необходимо учитывать множество переменных. Цена не является фиксированной величиной и зависит от технической сложности заказа.
| Параметр |
Влияние на стоимость |
Техническое обоснование |
| Допуски точности |
Экспоненциальный рост цены при ужесточении |
Допуски tighter than ±0.05 мм требуют прецизионных станков, климат-контроля в цеху и многократных замеров на КИМ. |
| Шероховатость поверхности (Ra) |
Прямая зависимость |
Достижение Ra < 0.8 мкм требует дополнительных операций чистовой обработки, полировки или использования дорогостоящего инструмента. |
| Геометрическая сложность |
Высокое влияние |
Наличие внутренних каналов, undercutов (поднутрений) требует 5-осевой обработки или специальных инструментов, увеличивая время цикла. |
| Объем партии |
Обратная зависимость |
Крупные серии позволяют амортизировать затраты на разработку управляющих программ и изготовление приспособлений. |
| Материал заготовки |
Среднее влияние |
Стоимость сырья и скорость его обработки варьируются. Сплав 7075 дороже и обрабатывается медленнее, чем 6061. |
Важным аспектом является также выбор метода крепления заготовки. Для тонкостенных алюминиевых деталей традиционные тиски могут вызвать деформацию. Использование вакуумных столов или специальных мягких губок позволяет сохранить геометрию. Инженеры ООО «Дунгуань Пинтэцзин Металлоизделия» разрабатывают индивидуальные/fixtures для каждого сложного проекта, что гарантирует стабильность параметров выпускаемых деталей.
Контроль качества и метрологическое обеспечение
В 2026 году требования к качеству металлических деталей достигли беспрецедентного уровня. mere визуального осмотра недостаточно. Система контроля качества должна быть интегрирована в каждый этап производства. ООО «Дунгуань Пинтэцзин Металлоизделия» применяет многоступенчатый контроль:
- Входной контроль материалов: Проверка сертификатов на алюминиевые прутки и листы, спектральный анализ для подтверждения марки сплава.
- Операционный контроль: Измерение ключевых размеров непосредственно на станке с помощью щупов. Это позволяет корректировать программу в реальном времени и компенсировать износ инструмента.
- Финальный контроль на КИМ: Использование трехмерных измерительных машин для проверки сложных геометрических профилей, позиций отверстий и плоскостности. Данные фиксируются в цифровом отчете, который предоставляется заказчику.
- Контроль поверхности: Оценка шероховатости профилометрами и визуальный осмотр на наличие заусенцев, царапин и следов вибрации (chatter marks).
Такой подход минимизирует риск получения несоответствующей продукции и укрепляет доверие международных партнеров из Европы, Азии и СНГ. Компания ориентируется на международные стандарты, обеспечивая прозрачность процессов и персонализацию сервиса.
Отраслевые применения: от аэрокосмоса до потребительской электроники
Универсальность алюминия делает его незаменимым в различных секторах промышленности. Рассмотрим конкретные кейсы, где точная механическая обработка играет решающую роль.
Аэрокосмическая отрасль и БПЛА
В производстве беспилотных летательных аппаратов (БПЛА) каждый грамм веса имеет значение. Корпуса, кронштейны двигателей и элементы шасси изготавливаются из высокопрочных алюминиевых сплавов (серии 7xxx). Требуется высочайшая точность обработки посадочных мест для подшипников и электронных компонентов. Любое отклонение может привести к дисбалансу и вибрациям, критичным для полета. Прецизионные элементы для БПЛА, производимые на многоосевых станках, обеспечивают необходимую жесткость конструкции при минимальном весе.
Автомобилестроение и электромобили (EV)
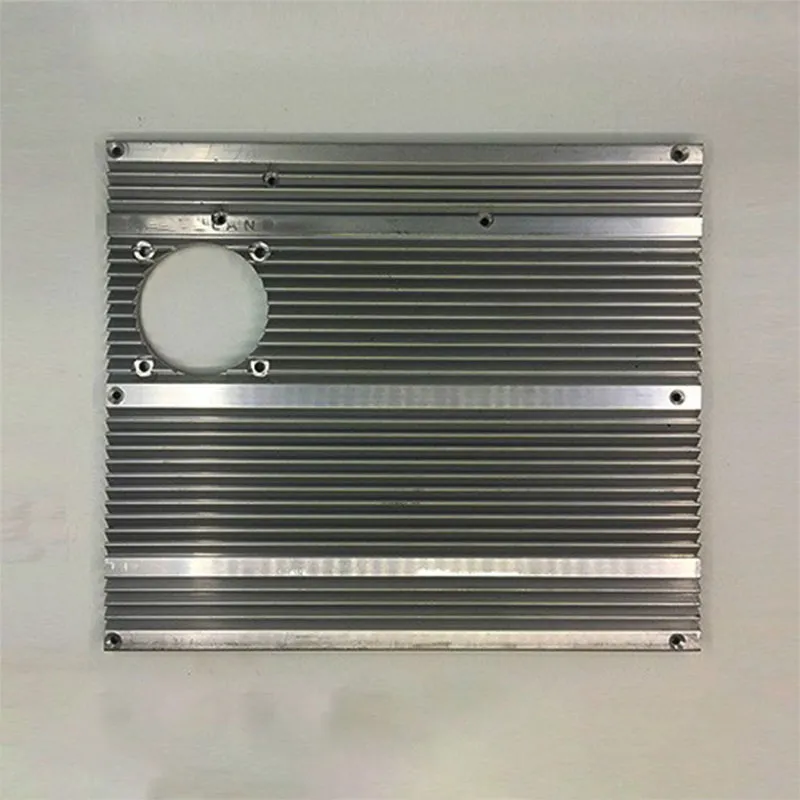
Переход на электрическую тягу усилил потребность в легких компонентах для увеличения дальности хода. Алюминиевые корпуса батарей, радиаторы охлаждения инверторов и кронштейны подвески подвергаются интенсивной механической обработке. Особое внимание уделяется герметичности соединений и теплоотводу. Например, радиаторы для светодиодных лент и электронных блоков управления требуют идеальной плоскостности контактной поверхности для эффективной передачи тепла. Неровности всего в 0,1 мм могут снизить эффективность охлаждения на 20%, что приведет к перегреву и выходу электроники из строя.
Промышленное оборудование и робототехника
В роботизированных комплексах используются алюминиевые захваты, манипуляторы и корпуса редукторов. Эти детали работают в условиях циклических нагрузок. Механическая обработка должна обеспечивать не только геометрическую точность, но и определенное качество поверхности для снижения усталостного напряжения. Валы из чугуна и алюминиевые корпуса часто комбинируются в одном узле, требуя высокой совместимости размеров, достигаемой благодаря точному ЧПУ-фрезерованию.
Как выбрать надежного партнера по механической обработке алюминия
Поиск подрядчика для выполнения заказов на механическую обработку алюминиевых сплавов — это стратегическое решение. Рынок перенасыщен предложениями, но лишь немногие компании способны обеспечить стабильное качество и соблюдение сроков. При выборе поставщика следует руководствоваться следующими критериями:
- Технологическая оснащенность: Наличие парка современных 3-, 4- и 5-осевых обрабатывающих центров. Устаревшее оборудование не сможет обеспечить требуемую точность и производительность.
- Инженерная экспертиза: Способность команды технологов анализировать чертежи, предлагать оптимизацию конструкции для manufacturability (DFM) и выбирать оптимальные режимы резания.
- Система контроля качества: Наличие собственного метрологического оборудования (КИМ, проекторы, твердомеры) и сертифицированных процедур контроля.
- Гибкость и масштабируемость: Возможность работы как с мелкосерийными прототипами, так и с крупными партиями. ООО «Дунгуань Пинтэцзин Металлоизделия» демонстрирует гибкую систему проектного менеджмента, позволяющую адаптироваться под нужды заказчика.
- Логистика и коммуникация: Прозрачность цепочки поставок, знание таможенных регламентов и способность оперативно решать вопросы доставки в страны СНГ и Европы.
Философия компании строится на принципе: «Мастер, желающий хорошо выполнять свою работу, должен сначала заточить свои инструменты». Это означает постоянные инвестиции в обновление оборудования и повышение квалификации персонала. Такой подход превращает поставщика из простого исполнителя в долгосрочного технологического партнера, заинтересованного в успехе проекта клиента.
Типичные ошибки при заказе механической обработки
Даже опытные инженеры иногда допускают ошибки при подготовке технической документации, что ведет к удорожанию и задержкам. Избегайте следующих ловушек:
1. Завышенные требования к точности. Указание допуска ±0,01 мм там, где достаточно ±0,1 мм, увеличивает стоимость в разы без улучшения функциональности. Всегда соотносите допуск с функцией детали.
2. Игнорирование доступности инструмента. Проектирование внутренних углов с нулевым радиусом. Фреза имеет круглое сечение, поэтому внутренний угол всегда будет иметь радиус, равный радиусу фрезы. Закладывайте технологические радиусы в чертеж.
3. Недостаточная информация о материале. Указание просто «алюминий» без уточнения марки и состояния (например, T6, T651). Разница в обрабатываемости между отожженным и закаленным материалом существенна.
4. Отсутствие указаний по снятию заусенцев. Алюминий склонен к образованию острых заусенцев. Четко указывайте требования к deburring (снятию заусенцев) для всех кромок, особенно если деталь будет собираться с другими компонентами.
Часто задаваемые вопросы (FAQ)
Какой алюминиевый сплав лучше всего подходит для ЧПУ обработки?
Наиболее популярным и легкообрабатываемым является сплав 6061-T6. Он предлагает отличный баланс прочности, веса и стоимости. Для более высоких нагрузок используется 7075-T6, но он сложнее в обработке и дороже. Для литья и последующей доработки часто выбирают A380 или Silumin.
Какова минимальная толщина стенки при фрезеровании алюминия?
Теоретически возможно фрезерование стенок толщиной до 0,5 мм, но на практике это требует особых условий закрепления и снижает жесткость детали. Рекомендуемая минимальная толщина для стандартных конструкций составляет 1,0–1,5 мм, что обеспечивает достаточную прочность и отсутствие вибраций при обработке.
Влияет ли механическая обработка на коррозионную стойкость алюминия?
Да, обработка нарушает естественный оксидный слой. Для восстановления защитных свойств и улучшения внешнего вида рекомендуется проводить анодирование или другое поверхностное покрытие после механической обработки. Это также повышает износостойкость поверхности.
Можно ли заказать прототипы деталей из алюминия малым тиражом?
Да, современные технологии ЧПУ позволяют экономически эффективно производить единичные экземпляры и мелкие серии. ООО «Дунгуань Пинтэцзин Металлоизделия» специализируется на выполнении сложных индивидуальных заказов, включая прототипирование, с быстрым сроком исполнения благодаря автоматизированному проектированию (CAD/CAM).
Какие сроки поставки обычно устанавливаются для алюминиевых деталей?
Сроки зависят от сложности геометрии, объема партии и доступности материала. Стандартные сроки для прототипов составляют 5–10 рабочих дней, для серийного производства — от 2 до 4 недель. Гибкая система менеджмента компании позволяет оптимизировать эти сроки под потребности заказчика.
Заключение и рекомендации по сотрудничеству
Механическая обработка алюминиевых сплавов в 2026 году — это высокотехнологичный процесс, требующий синергии передового оборудования, квалифицированных инженеров и строгого контроля качества. Выбор правильного производственного партнера определяет надежность конечного продукта и эффективность всей цепочки поставок. ООО «Дунгуань Пинтэцзин Металлоизделия» предлагает комплексный подход к решению задач любой сложности: от разработки чертежей до логистики готовой продукции.
Мы понимаем, что каждая деталь имеет значение. Будь то прецизионные элементы для БПЛА, компоненты топливных элементов или массивные корпуса для промышленного оборудования, наш подход базируется на точности, прозрачности и стремлении к совершенству. Использование 5-осевых станков, систем CAD/CAE/CAM и трехмерных измерительных машин гарантирует соответствие самым строгим международным стандартам.
Если вы ищете надежного производителя для реализации вашего следующего проекта, свяжитесь с нами для получения технической консультации и расчета стоимости. Наши эксперты готовы проанализировать ваши чертежи и предложить оптимальное технологическое решение, которое сократит затраты и ускорит вывод продукта на рынок.
Получить коммерческое предложение и техническую консультацию
Посмотреть примеры наших работ и технические возможности